Whatsapp
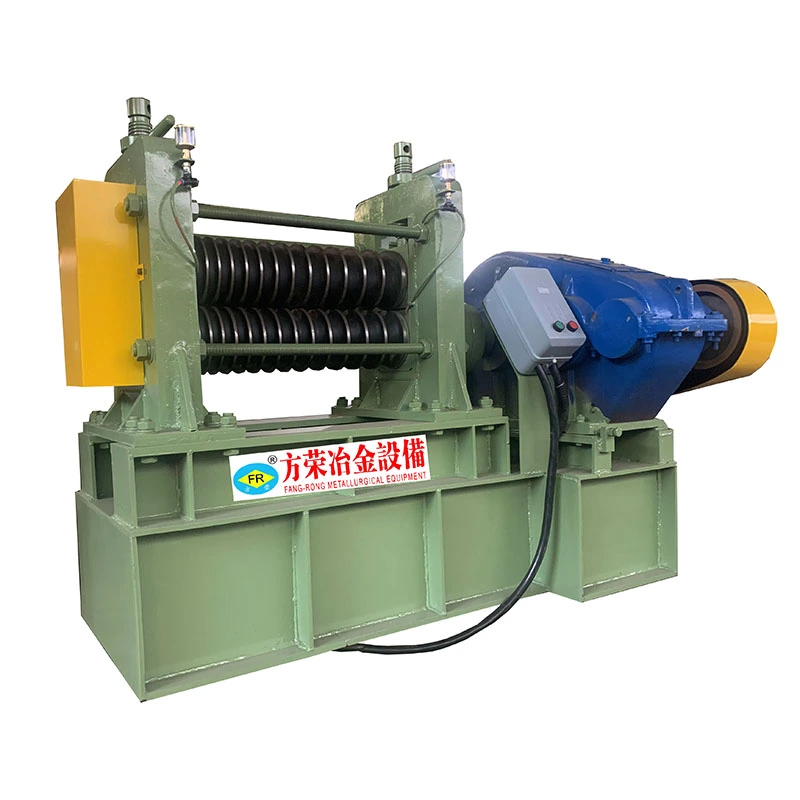
பல்வேறு தொழில்களில் டியூப், பார் மற்றும் வயர் பொருட்களுக்கு ஏற்றவாறு, ஸ்ட்ரெய்டனிங், கோல்ட் டிராயிங், பாயிண்டிங், சேம்ஃபரிங், கட்டிங், த்ரெட் ரோலிங் மெஷின்கள் மற்றும் டிராயிங் டைஸ் உள்ளிட்ட துல்லியமான உலோக செயலாக்க உபகரணங்களை நாங்கள் வழங்குகிறோம்.
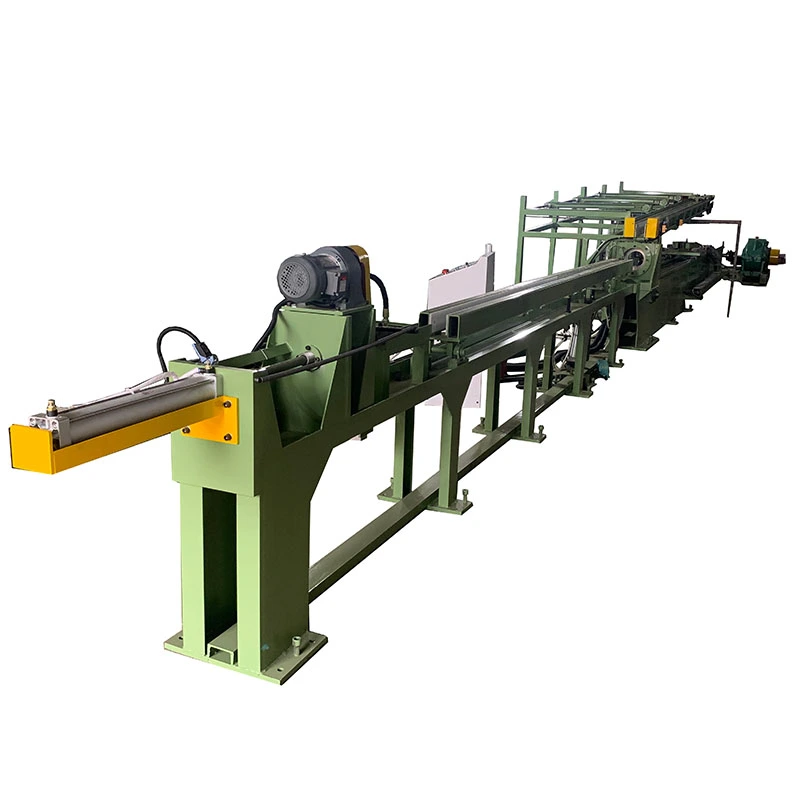
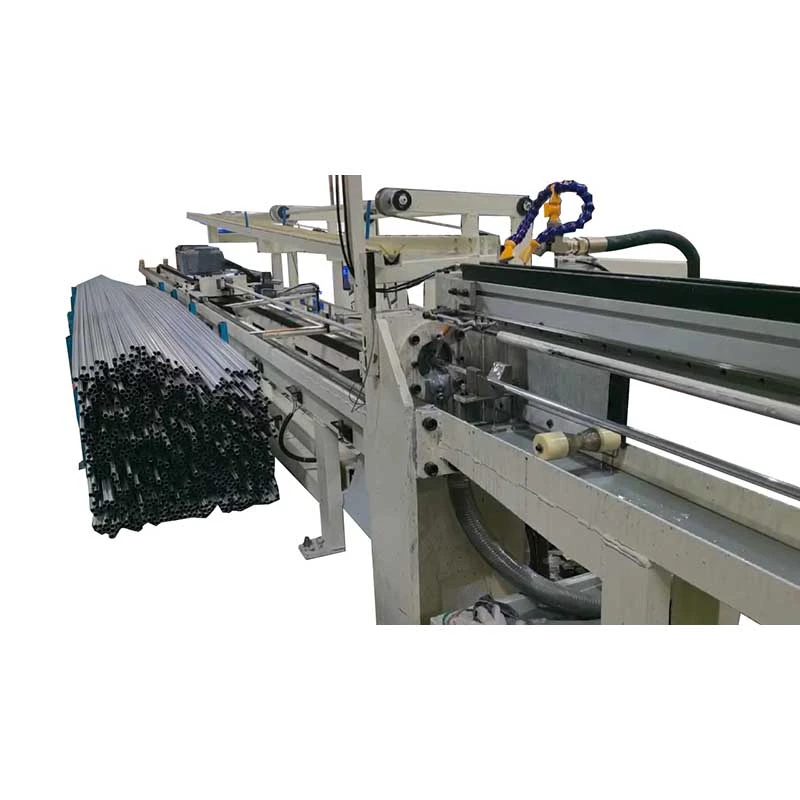
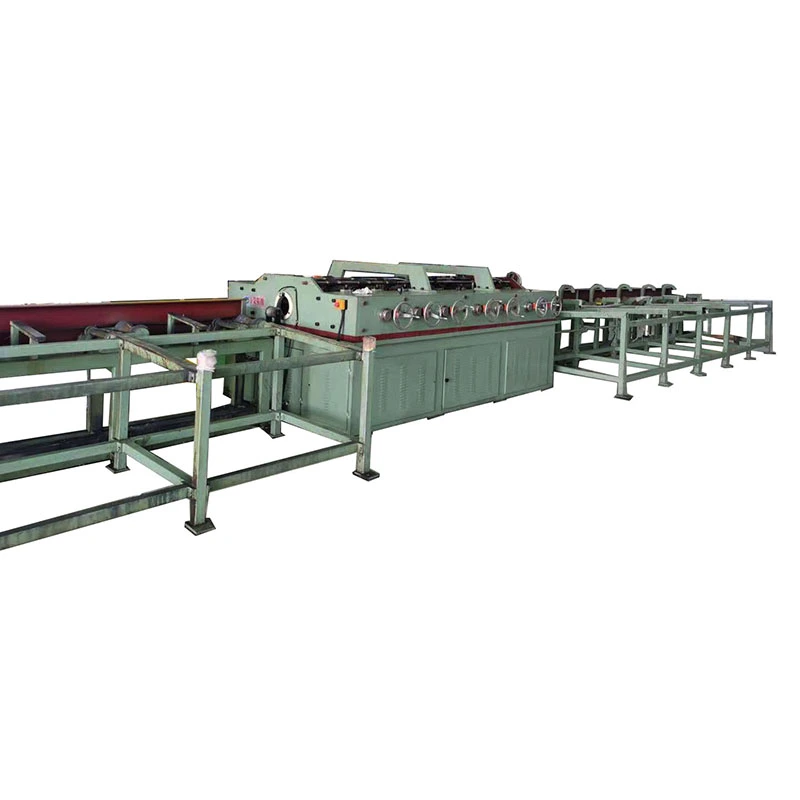
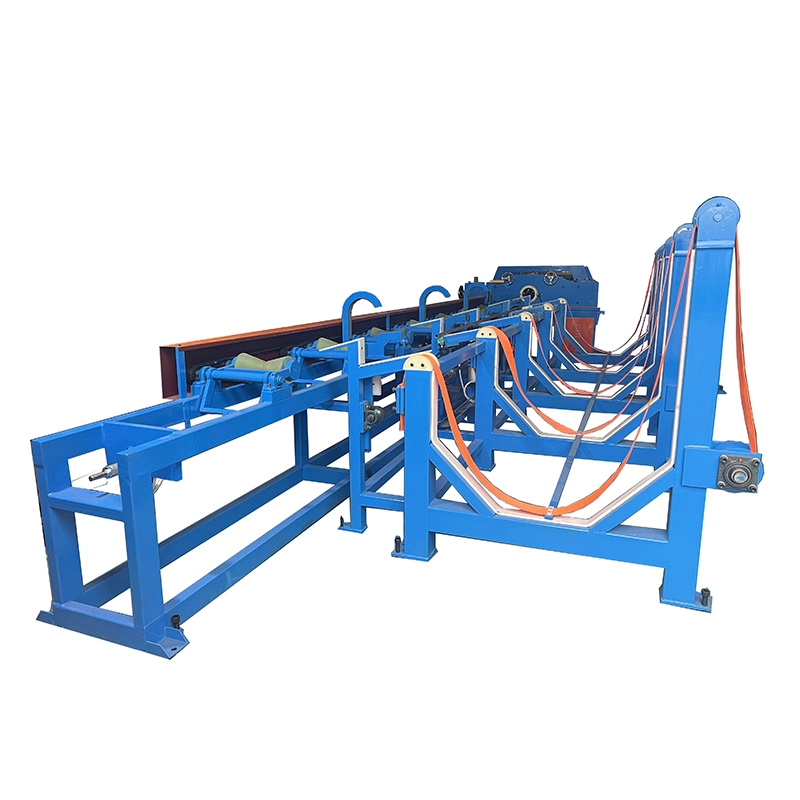
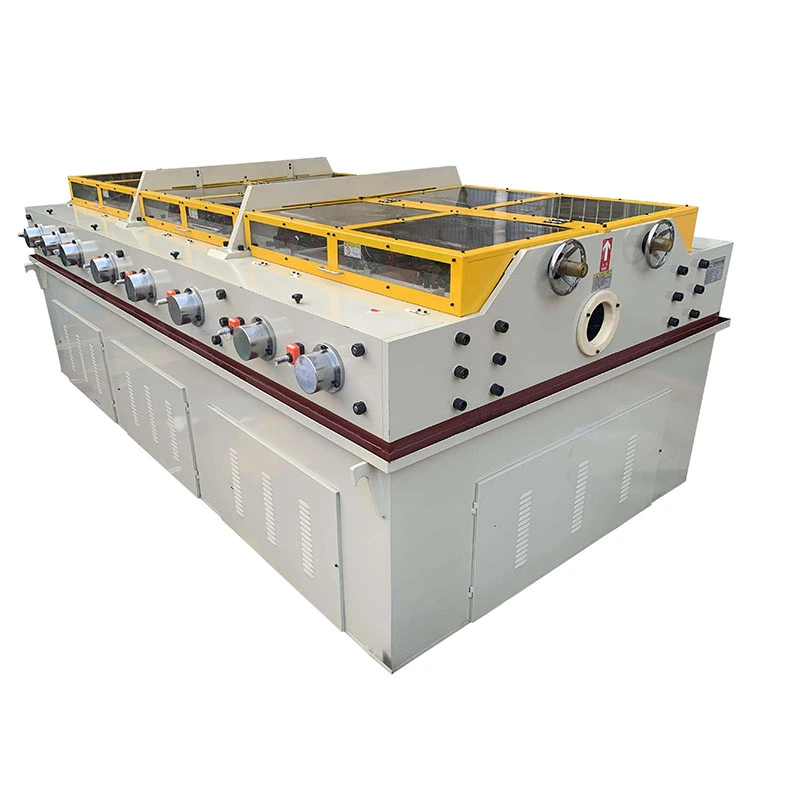
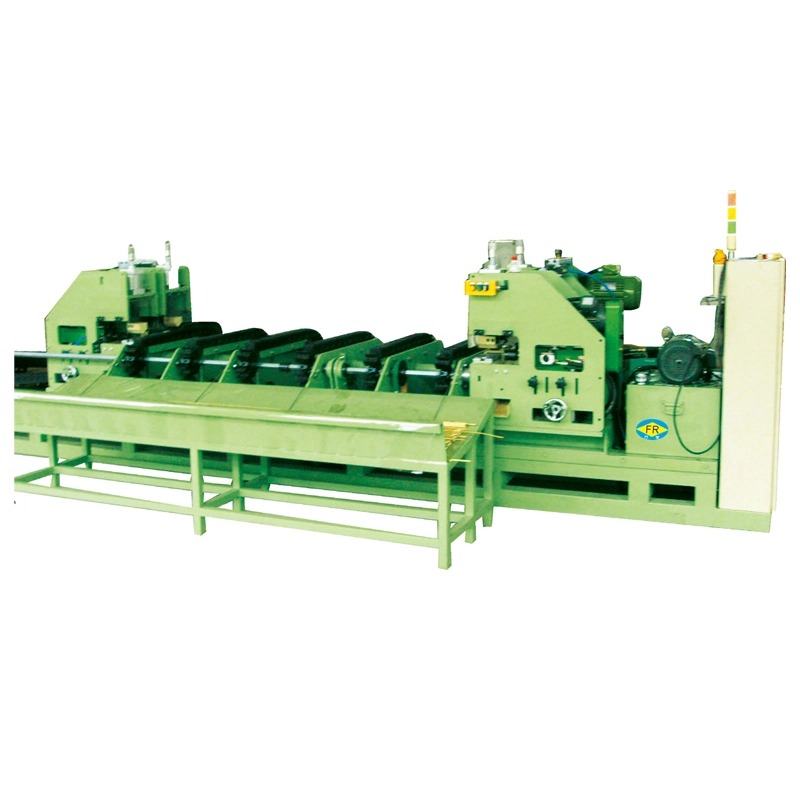
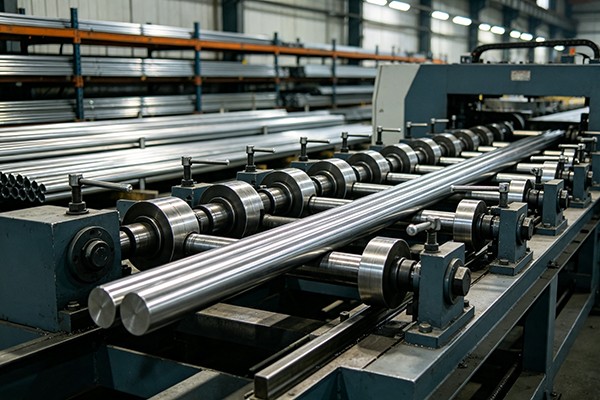
திஅலுமினியம் கிடைமட்ட நேராக்க இயந்திரம்அலுமினிய குழாய்கள், குழாய்கள், திடமான பார்கள் மற்றும் சுயவிவரங்களில் வளைவு மற்றும் வளைவை சரிசெய்வதற்கான பல-ரோலர் இயந்திரம், வெளியேற்றம், வரைதல், வெப்ப சிகிச்சை, வெட்டுதல் அல்லது கையாளுதல். எஃகு போலல்லாமல், அலுமினியம் குறைந்த மகசூல் வலிமை மற்றும் மென்மையான மேற்பரப்பைக் கொண்டுள்ளது, எனவே நேராக்க விசை, உருளை அழுத்தம், உருளை மேற்பரப்பு நிலை மற்றும் தீவன வேகம் அனைத்தையும் கவனமாகக் கட்டுப்படுத்த வேண்டும்.
FangRong இன் FR தொடரில் FR-20 முதல் FR-180 வரையிலான 13 நிலையான உள்ளமைவுகள் உள்ளன. மாதிரியைப் பொறுத்து, திஅலுமினியம் நேராக்க இயந்திரம்இருந்து குழாய் விட்டம் உள்ளடக்கியதுφ4 முதல் φ180 மிமீ வரைமற்றும் திட பார்கள் இருந்துφ10 முதல் φ90 மிமீ வரை. ரோலர் உள்ளமைவுகள் 14 முதல் 20 செட் வரை இருக்கும், நிலையான நேரான விவரக்குறிப்புகள் ≤0.3 மிமீ/மீ மற்றும் தேர்ந்தெடுக்கப்பட்ட உள்ளமைவுகள் ≤0.1 மிமீ/மீ அடையும். மொத்த நிறுவப்பட்ட சக்தி 3 kW முதல் 55 kW வரை இருக்கும்.
இயந்திர வடிவமைப்பு FangRong இன் நீண்ட கால நேராக்க மற்றும் டிராபெஞ்ச் பொறியியல் அனுபவத்தை அடிப்படையாகக் கொண்டது. இந்நிறுவனம் 1998 ஆம் ஆண்டில் நிறுவப்பட்டது, ஒரு தைவானிய உற்பத்தியாளருடன் ஒரு கூட்டு முயற்சி மூலம் கருவிகளை நேராக்குவதில் அனுபவம் வாய்ந்தது மற்றும் 2013 இல் முழு உரிமையாளராக ஆனது.


FR தொடர் பல ரோலர் செட் மூலம் கட்டுப்படுத்தப்பட்ட தலைகீழ் வளைவைப் பயன்படுத்துகிறது. ஒரு கட்டத்தில் முழு வளைவையும் சரிசெய்வதற்குப் பதிலாக, எஞ்சிய வளைவு படிப்படியாகக் குறைக்கப்படும் வகையில், தொடர்ச்சியான திருத்தம் புள்ளிகள் மூலம் பணிப்பகுதி வழிநடத்தப்படுகிறது.
அலுமினிய தயாரிப்புகளுக்கு, ரோலர் அமைப்பு மிகவும் முக்கியமானது. அதிகப்படியான அழுத்தம் உருளைக் குறிகளை விட்டுவிடலாம் அல்லது தலைகீழ் வளைவை அறிமுகப்படுத்தலாம், அதே சமயம் போதுமான அழுத்தம் எஞ்சிய வளைவை விட்டுச்செல்லலாம். தேவையான அமைப்பு அலாய், வெப்பநிலை, விட்டம், சுவர் தடிமன், ஆரம்ப சிதைவு மற்றும் குறிப்பிட்ட நேராக இருக்கும்.
பணிப்பகுதி முதலில் சீரமைக்கப்பட்ட வழிகாட்டி வழியாக நுழைகிறது, பின்னர் நேராக்க உருளைகள் வழியாக செல்கிறது. ஒவ்வொரு ரோலர் நிலையும் ஒரு கட்டுப்படுத்தப்பட்ட அளவு சிதைவைப் பயன்படுத்துகிறது. ரோலர் செட்களின் எண்ணிக்கை கூடுதல் திருத்தம் புள்ளிகளை வழங்குகிறது, அதனால்தான் இறுக்கமான நேராக தேவைப்படும் போது உயர்-ரோலர் உள்ளமைவுகள் பொதுவாக தேர்ந்தெடுக்கப்படுகின்றன.
FR-76 மற்றும் பெரிய மாதிரிகள் 60 m/min வரை மாறி வேகக் கட்டுப்பாட்டை வழங்குகின்றன. FR-50 மற்றும் சிறிய மாடல்கள் 9, 18, 27 மற்றும் 45 மீ/நிமிடத்தின் தேர்ந்தெடுக்கக்கூடிய வேகத்தைப் பயன்படுத்துகின்றன. அலுமினியம் தரம், தயாரிப்பு வடிவியல், நேர்த்திறன் இலக்கு மற்றும் மேற்பரப்புத் தேவைகள் ஆகியவற்றின் படி பொருத்தமான வேலை வேகம் நிறுவப்பட வேண்டும்.
அலுமினியப் பொருட்கள் வில், உள்ளூர் வளைவு அல்லது குளிர்ச்சி, வெப்ப சிகிச்சை, வெட்டுதல், சேமிப்பு அல்லது போக்குவரத்தின் போது ஏற்படும் சிதைவைக் கொண்ட ஒரு வெளியேற்றம் அல்லது வரைதல் கோட்டை விட்டுவிடலாம். பொருள் சிஎன்சி எந்திரம், வெல்டிங், வளைத்தல், அனோடைசிங் அல்லது அசெம்பிளி ஆகியவற்றில் நுழையும் போது இந்த குறைபாடுகள் மிகவும் கவனிக்கத்தக்கவை.
மெல்லிய சுவர் அலுமினிய குழாய்களுக்கு, சவால் நேராக இருப்பது மட்டுமல்ல. அதிகப்படியான உருளை அழுத்தம் வட்டத்தன்மையை பாதிக்கலாம் அல்லது மேற்பரப்பில் காணக்கூடிய மதிப்பெண்களை விட்டுவிடும். 6061 மற்றும் 7075 போன்ற கடினமான உலோகக்கலவைகளுக்கு, மென்மையான வணிக-தூய்மை தரங்களை விட தேவையான திருத்தம் சக்தி அதிகமாக உள்ளது. 6063 சுயவிவரங்கள் போன்ற கட்டடக்கலை தயாரிப்புகளுக்கு, பரிமாண நேராக இருப்பது போலவே மேற்பரப்பு தோற்றமும் முக்கியமானதாக இருக்கலாம்.
இதனாலேயே ஒருஅலுமினிய குழாய் நேராக்க இயந்திரம்விட்டம் மட்டும் இல்லாமல் உண்மையான தயாரிப்பு வரம்பில் இருந்து தேர்ந்தெடுக்கப்பட வேண்டும். அலாய், நிதானம், சுவர் தடிமன், ஆரம்ப வளைவு, இலக்கு நேரான தன்மை மற்றும் ஏற்றுக்கொள்ளக்கூடிய மேற்பரப்பு நிலை அனைத்தும் இறுதி இயந்திர கட்டமைப்பை பாதிக்கிறது.
FR தொடர் 14, 15, 16, 17 அல்லது 20 ரோலர் செட்களுடன் கிடைக்கிறது. அதிக ரோலர் செட்கள் அதிக திருத்தப் புள்ளிகளை வழங்குகின்றன மற்றும் இறுக்கமான நேரான விவரக்குறிப்பு தேவைப்படும் இடங்களில் பொதுவாகப் பயன்படுத்தப்படுகின்றன.
எடுத்துக்காட்டாக, 20 உருளைகள் கொண்ட FR-50 ஆனது ≤0.1 மிமீ/மீ என குறிப்பிடப்பட்டுள்ளது, அதே சமயம் பல 17-ரோலர் உள்ளமைவுகள் ≤0.2 மிமீ/மீ என குறிப்பிடப்பட்டுள்ளது. நிலையான 14-ரோலர் உள்ளமைவுகள் பொதுவாக ≤0.3 மிமீ/மீ என குறிப்பிடப்படுகின்றன. உண்மையான முடிவுகள் இன்னும் பணியிடத்தின் நிலை மற்றும் இயந்திர சரிசெய்தலைப் பொறுத்தது, எனவே இறுக்கமான சகிப்புத்தன்மை கொண்ட வாடிக்கையாளர்கள் உள்ளமைவை இறுதி செய்வதற்கு முன் மாதிரி சோதனையை நடத்த வேண்டும்.
மாதிரி தேர்வு உண்மையான உற்பத்தி வரம்பில் தொடங்க வேண்டும். மிகப்பெரிய மற்றும் மிகச்சிறிய குழாய் அல்லது பட்டை விட்டம், குழாய் சுவர் தடிமன், அலுமினிய கலவை மற்றும் வெப்பநிலை, தேவையான நேரான தன்மை, உற்பத்தி வேகம் மற்றும் மேற்பரப்பு தேவைகளை சரிபார்க்கவும். உற்பத்தியின் பெரும்பகுதி சிறிய அல்லது மெல்லிய சுவர் தயாரிப்புகளைக் கொண்டிருந்தால், ஒரு பெரிய இயந்திரம் தானாகவே சிறந்த தேர்வாக இருக்காது.
| மாதிரி | அதிகபட்ச குழாய் Ø (மிமீ) | குறைந்தபட்ச குழாய் Ø (மிமீ) | அதிகபட்ச பட்டை Ø (மிமீ) | நேர்த்திறன் (மிமீ/மீ) | ரோலர் செட் | வேகம் (மீ/நி) | மொத்த சக்தி (kW) | எடை (கிலோ) | பரிமாணங்கள் L×W×H (மிமீ) |
| FR-180 (17 உருளைகள்) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 உருளைகள்) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 உருளைகள்) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 உருளைகள்) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 உருளைகள்) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 உருளைகள்) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 உருளைகள்) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 உருளைகள்) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 உருளைகள்) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 உருளைகள்) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 உருளைகள்) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 உருளைகள்) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 உருளைகள்) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tகுழாய் சுவர் தடிமன் குறிக்கிறது. FR-50 மற்றும் சிறிய மாதிரிகள் 9/18/27/45 m/min என்ற தேர்ந்தெடுக்கக்கூடிய வேகத்தைப் பயன்படுத்துகின்றன, அதே நேரத்தில் FR-76 மற்றும் மேலே பட்டியலிடப்பட்டுள்ள பெரிய மாதிரிகள் 0-60 m/min மாறி வேகக் கட்டுப்பாட்டை வழங்குகின்றன. தேவையான அலுமினிய மேற்பரப்பு பூச்சுக்கு ஏற்ப ரோலர் மேற்பரப்பு விருப்பங்களை குறிப்பிடலாம்.
மின்தேக்கிகள், ஆவியாக்கிகள், குளிர்பதனக் கூட்டங்கள் மற்றும் வாகன வெப்ப மேலாண்மை அமைப்புகளில் பயன்படுத்தப்படும் அலுமினியக் குழாய்கள் வெளியேற்றம் அல்லது வெட்டப்பட்ட பிறகு நேராக்கப்பட வேண்டும். கட்டுப்படுத்தப்பட்ட ரோலர் திருத்தம், அடுத்தடுத்த வளைவு, இணைத்தல், பிரேசிங் அல்லது அசெம்பிளிங் ஆகியவற்றிற்குத் தேவையான வடிவவியலைப் பராமரிக்க உதவுகிறது.
வழக்கமான பயன்பாடுகளில் அலுமினிய குளிரூட்டும் குழாய்கள், பேட்டரி வெப்ப மேலாண்மை குழாய்கள், கட்டமைப்பு குழாய்கள் மற்றும் வெளியேற்றப்பட்ட பார்கள் ஆகியவை அடங்கும். இந்த தயாரிப்புகளுக்கு, குழாய் சுவர் தடிமன், வட்டத்தன்மை மற்றும் மேற்பரப்பு நிலை ஆகியவற்றுடன் நேராக கருதப்பட வேண்டும்.
ஹேண்ட்ரெயில்கள், பிரேம்கள், முகப்புகள் மற்றும் அலங்கார கட்டமைப்புகளுக்குப் பயன்படுத்தப்படும் 6063 குழாய்கள் மற்றும் சுயவிவரங்கள் நேராக்கிய பின் ஒரு சுத்தமான மேற்பரப்பு தேவைப்படுகிறது, ஏனெனில் அனோடைசிங் அல்லது பூச்சு ரோலர் குறிகளை மறைக்காது. எனவே ரோலர் உள்ளமைவு மற்றும் தொடர்பு மேற்பரப்பு ஆகியவை கீழ்நிலை முடித்த செயல்முறையை மனதில் கொண்டு தேர்ந்தெடுக்கப்பட வேண்டும்.
இயந்திரம் அலுமினிய பார்கள், கடத்திகள், சுயவிவரங்கள் மற்றும் பிற வெளியேற்றப்பட்ட தயாரிப்புகளுக்கு பயன்படுத்தப்படலாம், அவை எந்திரம், வெட்டுதல், அசெம்பிளி அல்லது மேலும் உருவாக்கும் முன் திருத்தம் தேவைப்படும். அன்அலுமினிய பார் நேராக்க இயந்திரம்பொருந்தக்கூடிய விட்டம் வரம்பிற்குள் திட சுற்றுப்பட்டைகளுக்கு உள்ளமைவைத் தேர்ந்தெடுக்கலாம்.
FR தொடர் பல்வேறு ரோலர் கட்டமைப்புகள் மற்றும் வேலை வரம்புகளுடன் கிடைக்கிறது. சரியான மாதிரி முக்கியமாக குழாய் அல்லது பட்டை விட்டம், சுவர் தடிமன், தேவையான நேரான தன்மை மற்றும் உற்பத்தி வேகம் ஆகியவற்றை சார்ந்துள்ளது. கீழே உள்ள ஒப்பீடு முக்கிய கட்டமைப்புகளுக்கு இடையிலான நடைமுறை வேறுபாடுகளைக் காட்டுகிறது.
| கட்டமைப்பு | வழக்கமான மாதிரிகள் | பணிப்பகுதி வரம்பு | நேர்மை | வேகம் | மிகவும் பொருத்தமானது |
|---|---|---|---|---|---|
| 14 ரோலர் | FR-25, FR-50, FR-76, FR-100, FR-120 | சிறியது முதல் பெரியது அலுமினிய குழாய்கள் மற்றும் பார்கள் | பொதுவாக ≤0.3 மிமீ/மீ | பொருந்தக்கூடிய மாடல்களில் 0-60 மீ/நிமிடம் வரை | பொது உற்பத்தி, நிலையான நேரான தேவைகள், கலப்பு அளவு உற்பத்தி |
| 15 ரோலர் | FR-20 | குழாய் Ø4-16 மிமீ; பட்டை Ø10 மிமீ | ≤0.3 மிமீ/மீ | 9/18/27/45 மீ/நிமிடம் | சிறிய விட்டம் கொண்ட அலுமினிய குழாய்கள் மற்றும் பார்கள் |
| 16 ரோலர் | FR-25 | குழாய் Ø6-25 மிமீ; பட்டை Ø12 மிமீ | ≤0.2 மிமீ/மீ | 9/18/27/45 மீ/நிமிடம் | இறுக்கமான நேராக தேவைப்படும் சிறிய குழாய்கள் |
| 17 ரோலர் | FR-76, FR-100, FR-150, FR-180 | நடுத்தர முதல் பெரிய அலுமினிய குழாய்கள் மற்றும் பார்கள் | தேர்ந்தெடுக்கப்பட்ட மாடல்களில் ≤0.2 மிமீ/மீ வரை | FR-76 மற்றும் அதற்கு மேல் குறிப்பிட்ட இடத்தில் 0-60 மீ/நிமிடம் | அதிக நேரான தேவைகள் மற்றும் தொடர்ச்சியான உற்பத்தி |
| 20 ரோலர் | FR-50, FR-76 | குழாய் Ø18-76 மிமீ; பட்டை Ø16-25 மிமீ | மாதிரியைப் பொறுத்து ≤0.1-0.2 மிமீ/மீ | மாதிரியைப் பொறுத்து 9/18/27/45 அல்லது 0-60 மீ/நிமிடம் | இறுக்கமான நேராக தேவைப்படும் இடத்தில் துல்லியமான நேராக்கம் |
14-ரோலர் உள்ளமைவு, நிலையான நேரான தன்மை போதுமானதாக இருக்கும் போது பொதுவாக பொருத்தமானது மற்றும் உற்பத்தி நெகிழ்வுத்தன்மை மிகவும் இறுக்கமான சாத்தியத்தை அடைவதை விட முக்கியமானது. 17-ரோலர் உள்ளமைவு மிகவும் கட்டுப்படுத்தப்பட்ட தலைகீழ் வளைவை வழங்குகிறது மற்றும் நடுத்தர அல்லது பெரிய அலுமினிய குழாய்களில் வாடிக்கையாளருக்கு இறுக்கமான நேராக தேவைப்படும் போது பொதுவாக தேர்ந்தெடுக்கப்படுகிறது.
FR வரம்பிற்குள் இறுக்கமான நேராக தேவைப்படும் பயன்பாடுகளுக்கு, 20-ரோலர் உள்ளமைவு பணியிடத்தில் கூடுதல் திருத்த புள்ளிகளை வழங்க முடியும். எடுத்துக்காட்டாக, FR-50 (20 ரோலர்) ≤0.1 mm/m என குறிப்பிடப்பட்டுள்ளது, FR-76 (20 ரோலர்) ≤0.2 mm/m என குறிப்பிடப்பட்டுள்ளது. உண்மையான முடிவுகள் இன்னும் அலாய், வெப்பம், குழாய் வடிவியல், சுவர் தடிமன், ஆரம்ப சிதைவு, உருளை சரிசெய்தல் மற்றும் உற்பத்தி வேகம் ஆகியவற்றைப் பொறுத்தது.
| காரணி | அலுமினிய குழாய்கள் | அலுமினியம் திட பார்கள் |
|---|---|---|
| பணிப்பகுதி அமைப்பு | சிதைவை பாதிக்கும் சுவர் தடிமன் கொண்ட வெற்று பகுதி | வளைவதற்கு அதிக எதிர்ப்பைக் கொண்ட திடமான பகுதி |
| முக்கிய தேர்வு காரணி | வெளிப்புற விட்டம் மற்றும் சுவர் தடிமன் | பட்டை விட்டம் |
| மேற்பரப்பு கவலை | மென்மையான பரப்புகளில் ரோலர் அடையாளங்கள் அதிக ஆபத்து | முடிக்கப்பட்ட பார்களுக்கு மேற்பரப்பு குறியிடல் இன்னும் கட்டுப்படுத்தப்பட வேண்டும் |
| நேராக்க சரிசெய்தல் | உருளை அழுத்தம் கலவை, நிதானம் மற்றும் சுவர் தடிமன் ஆகியவற்றுடன் பொருந்த வேண்டும் | உருளை அழுத்தம் முக்கியமாக விட்டம், பொருள் நிலை மற்றும் ஆரம்ப வளைவு ஆகியவற்றால் தீர்மானிக்கப்படுகிறது |
இயந்திரத்தை அதிகபட்ச விட்டம் மூலம் மட்டும் தேர்ந்தெடுக்க வேண்டாம். ஒரு அலுமினியக் குழாய்க்கு, வெளிப்புற விட்டம், சுவர் தடிமன், அலாய் மற்றும் நிதானம், ஆரம்ப நேரான தன்மை, திருத்தத்திற்குப் பிறகு தேவையான நேரான தன்மை மற்றும் இலக்கு உற்பத்தி வேகம் ஆகியவற்றை வழங்கவும். திடமான பார்களுக்கு, பார் விட்டம், அலாய் மற்றும் டெம்பர், ஆரம்ப வளைவு மற்றும் முடிக்கப்பட்ட நேரான தேவை ஆகியவற்றை வழங்கவும்.
இரண்டு மாதிரிகள் ஒரே பணியிடத்தின் விட்டத்தை உள்ளடக்கும் போது, தேவையான நேர்மை மற்றும் உற்பத்தி நிலைமைகளின் அடிப்படையில் முடிவு எடுக்கப்பட வேண்டும். எடுத்துக்காட்டாக, 14-ரோலர் மாடல் ≤0.3 மிமீ/மீக்கு போதுமானதாக இருக்கலாம், அதே சமயம் 16-, 17- அல்லது 20-ரோலர் உள்ளமைவு செயல்முறைக்கு இறுக்கமான நேராக தேவைப்படும் போது மிகவும் பொருத்தமானதாக இருக்கும்.
1998 இல் நிறுவப்பட்டது
FangRong ஆனது 1998 ஆம் ஆண்டு முதல் ஸ்ட்ரெயிட்டனிங் மற்றும் டிராபெஞ்ச் உபகரணங்களில் நிபுணத்துவம் பெற்றுள்ளது. நிறுவனம் ஆரம்பத்தில் தைவானிய உற்பத்தியாளருடன் கூட்டு முயற்சியாக செயல்பட்டு 2013 இல் முழு உரிமையாளராக மாறியது.
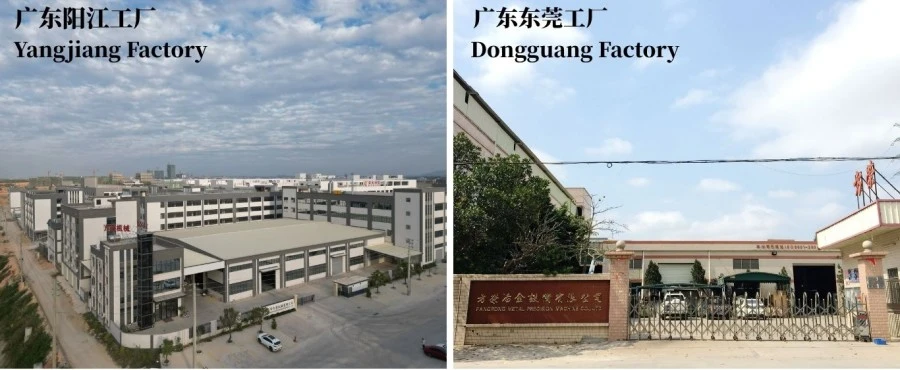
இரண்டு உற்பத்தி வசதிகள்
Dongguan Fangrong Metallurgical Equipment Co., Ltd. மற்றும் Yangjiang Fangrong Machinery Co., Ltd ஆகியவை நேராக்க மற்றும் தொடர்புடைய உலோக-செயலாக்க உபகரணங்களுக்கான உற்பத்தி திறனை வழங்குகின்றன.
ஏற்றுமதிக்கு முன் இயந்திர சோதனை
ஏற்றுமதி செய்வதற்கு முன் இயந்திரங்கள் செயலற்ற மற்றும் சுமை நிலைகளின் கீழ் சோதிக்கப்படலாம். வாடிக்கையாளர் மாதிரிகள் கிடைக்கும் இடங்களில், சோதனையில் நேரான தன்மை, உருளை சீரமைப்பு, இயந்திர அதிர்வு, மோட்டார் மின்னோட்டம், மேற்பரப்பு நிலை மற்றும் இயக்க நிலைத்தன்மை ஆகியவை அடங்கும்.
உண்மையான தயாரிப்பின் அடிப்படையில் பொறியியல்
ஒருஅலுமினியம் கிடைமட்ட நேராக்க இயந்திரம், வாடிக்கையாளரின் தயாரிப்பு தரவு ரோலர் உள்ளமைவு, வேலை வரம்பு, வேகம் மற்றும் மேற்பரப்பு சிகிச்சை தேவைகளை தீர்மானிக்கிறது. FangRong ஒரு மாதிரியை பரிந்துரைக்கும் முன் அலுமினியம் தரம், விட்டம், சுவர் தடிமன், கோபம், நேரான இலக்கு மற்றும் உற்பத்தித் தேவைகளை மதிப்பீடு செய்யலாம்.
நிறுவல் மற்றும் தொழில்நுட்ப ஆதரவு
அடித்தள வரைபடங்கள், ஆணையிடுதல் ஆதரவு, ஆபரேட்டர் பயிற்சி, உதிரி பாகங்கள் வழங்கல் மற்றும் தொலைநிலை சரிசெய்தல் ஆகியவை கிடைக்கின்றன. தேவைப்படும்போது தளத்தில் நிறுவல் ஆதரவையும் ஏற்பாடு செய்யலாம்.
பொறியியல்:தயாரிப்பு பரிமாணங்கள், அலுமினியம் தரம், நேரான தேவைகள், வேகம் மற்றும் மேற்பரப்பு தேவைகள் ஆகியவற்றிலிருந்து இயந்திர கட்டமைப்பு தீர்மானிக்கப்படுகிறது.
எந்திரம்:உருளைகள், தண்டுகள், பிரேம்கள், கியர்கள் மற்றும் பிற முக்கிய கூறுகள் இயந்திர வடிவமைப்பின் படி இயந்திரம் மற்றும் ஆய்வு செய்யப்படுகின்றன.
சட்டசபை:ரோலர் அசெம்பிளிகள், டிரான்ஸ்மிஷன் பாகங்கள், எலக்ட்ரிக்கல் சிஸ்டம்ஸ், பிஎல்சி மற்றும் எச்எம்ஐ ஆகியவை ஒருங்கிணைக்கப்பட்டு சட்டசபையின் போது சரிபார்க்கப்படுகின்றன.
சோதனை:இயந்திர செயல்பாடு, ரோலர் சீரமைப்பு, நேராக்க செயல்திறன், அதிர்வு, மின் பாதுகாப்பு மற்றும் பிற குறிப்பிட்ட அளவுருக்கள் ஏற்றுமதிக்கு முன் பரிசோதிக்கப்படுகின்றன.
இறுதி ஆய்வு:ஏற்றுமதி பேக்கேஜிங்கிற்கு முன் வாடிக்கையாளர் சார்ந்த தேவைகள் மற்றும் சோதனை முடிவுகள் மதிப்பாய்வு செய்யப்படும்.
ISO 9001:2015தர மேலாண்மை சான்றிதழ் நிறுவனத்தின் ஆவணப்படுத்தப்பட்ட உற்பத்தி மற்றும் தரக் கட்டுப்பாட்டு நடைமுறைகளை ஆதரிக்கிறது. பொருந்தும் மாதிரிகள் மற்றும் சந்தைகளுக்கு CE சான்றிதழுடன் FR தொடர்களும் கிடைக்கும். திட்ட மதிப்பீட்டிற்கு தேவைப்படும் இடங்களில் SGS ஆய்வு மற்றும் காப்புரிமை ஆவணங்கள் வழங்கப்படலாம்.
இயந்திர கூறுகள், மின் அமைப்புகள் மற்றும் வெளிப்படும் பரப்புகளுக்கு ஏற்ற பாதுகாப்புடன் ஏற்றுமதி ஏற்றுமதிக்காக இயந்திரங்கள் தயாரிக்கப்படுகின்றன. பேக்கேஜிங் மற்றும் ஷிப்பிங் ஏற்பாடுகள் இயந்திர அளவு, இலக்கு மற்றும் போக்குவரத்து முறை ஆகியவற்றின் படி உறுதிப்படுத்தப்படலாம்.
1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 மற்றும் பிற கிரேடுகள் உள்ளிட்ட பொதுவான அலுமினிய உலோகக் கலவைகளுக்கு FR தொடரை உள்ளமைக்க முடியும். மகசூல் வலிமை மற்றும் தன்மை ஆகியவை உலோகக் கலவைகளுக்கு இடையே கணிசமாக வேறுபடுவதால், இறுதி உருளை அமைப்பு அலாய் பதவியை மட்டும் அல்லாமல் உண்மையான பொருளின் அடிப்படையில் இருக்க வேண்டும்.
முக்கிய காரணிகள் தேவையான நேரான தன்மை, தயாரிப்பு வடிவியல், பொருள் நிலை மற்றும் உற்பத்தி வரம்பு. அதிக ரோலர் செட்கள் அதிக திருத்தப் புள்ளிகளை வழங்குகின்றன மற்றும் பொதுவாக இறுக்கமான நேரான தேவைகளுக்குப் பயன்படுத்தப்படுகின்றன. எடுத்துக்காட்டாக, 20 உருளைகள் கொண்ட FR-50 ஆனது ≤0.1 mm/m என குறிப்பிடப்படுகிறது, அதே சமயம் நிலையான 14-ரோலர் கட்டமைப்புகள் பொதுவாக ≤0.3 mm/m என குறிப்பிடப்படுகிறது.
இது குழாய் வடிவியல், அலாய், நிதானம், மேற்பரப்பு தேவைகள் மற்றும் ரோலர் உள்ளமைவைப் பொறுத்தது. அலுமினியம் ஒப்பீட்டளவில் மென்மையானது, எனவே அதிக அழுத்தம் அல்லது பொருத்தமற்ற உருளை மேற்பரப்புகள் மதிப்பெண்களை ஏற்படுத்தும். தோற்றம்-முக்கியமான குழாய்களுக்கு, இயந்திர தேர்வு மற்றும் மாதிரி சோதனையின் போது ரோலர் பொருள் மற்றும் மேற்பரப்பு நிலை உறுதிப்படுத்தப்பட வேண்டும்.
ஆம், இயந்திரத்தின் குறிப்பிட்ட வேலை வரம்பிற்குள் அளவுகள் இருந்தால் மற்றும் கருவி மற்றும் ரோலர் உள்ளமைவு பொருத்தமானதாக இருக்கும். உற்பத்தி வரம்பு கணிசமாக வேறுபட்ட விட்டம் அல்லது சுவர் தடிமன் கொண்டதாக இருந்தால், ஆர்டர் செய்வதற்கு முன் தேவையான சரிசெய்தல் வரம்பை சரிபார்க்க வேண்டும்.
ஆம். தயாரிப்பு இறுக்கமான நேரான சகிப்புத்தன்மை, மெல்லிய சுவர், கோரும் மேற்பரப்பு பூச்சு அல்லது தேர்ந்தெடுக்கப்பட்ட உள்ளமைவில் முன்னர் செயலாக்கப்படாத கலவை ஆகியவற்றைக் கொண்டிருக்கும் போது மாதிரி சோதனை பரிந்துரைக்கப்படுகிறது. கப்பலுக்கு முன் இயந்திர மாதிரி, ரோலர் ஏற்பாடு, வேகம் மற்றும் திருத்தம் அமைப்புகளை உறுதிப்படுத்த சோதனை முடிவுகள் பயன்படுத்தப்படலாம்.
அலுமினியம் அலாய் மற்றும் டெம்பர், குழாய் அல்லது பட்டை வகை, குறைந்தபட்ச மற்றும் அதிகபட்ச விட்டம், குழாய் சுவர் தடிமன் பொருந்தும், ஆரம்ப நேராக, தேவையான இறுதி நேராக, மேற்பரப்பு-தரம் தேவை, மற்றும் எதிர்பார்க்கப்படும் உற்பத்தி வேகம் ஆகியவற்றை வழங்கவும். ஆரம்ப இயந்திரப் பரிந்துரை மற்றும் திறன் மதிப்பீட்டிற்கு இந்த விவரங்கள் போதுமானது.
முகவரி
எண்.163, ஷாடோங் சாலை, ஷாபு 2வது தொழில்துறை மண்டலம், தலாங் டவுன், டோங்குவான் நகரம், குவாங்டாங், சீனா
டெல்
மின்னஞ்சல்