Whatsapp
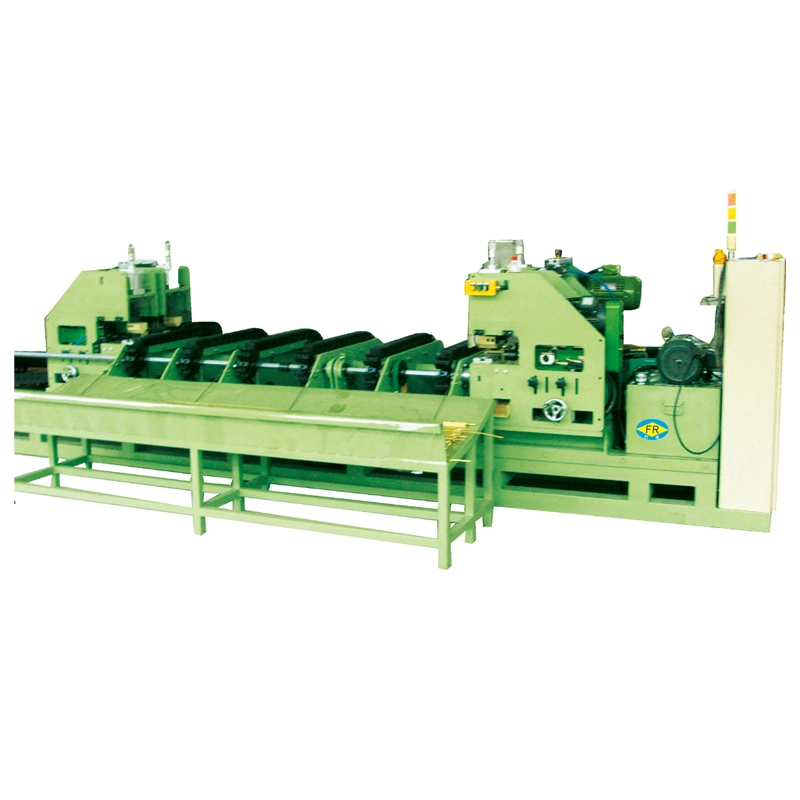
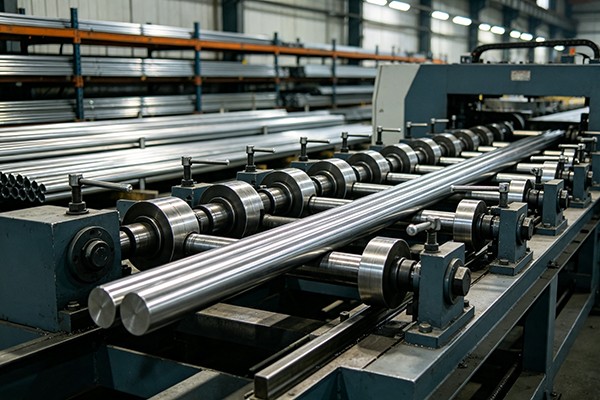
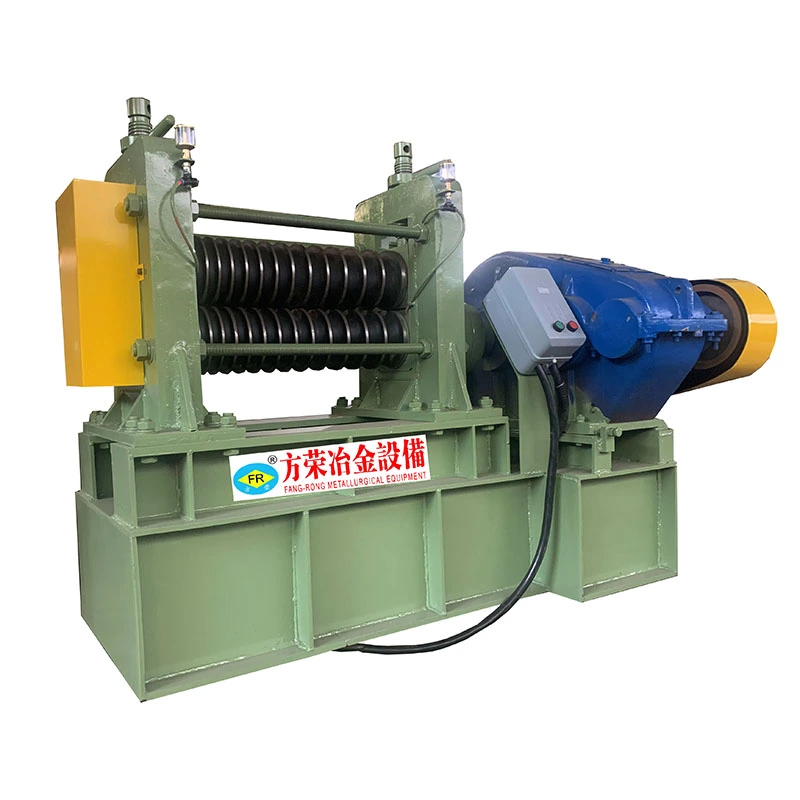
பல்வேறு தொழில்களில் டியூப், பார் மற்றும் வயர் பொருட்களுக்கு ஏற்றவாறு, ஸ்ட்ரெய்டனிங், கோல்ட் டிராயிங், பாயிண்டிங், சேம்ஃபரிங், கட்டிங், த்ரெட் ரோலிங் மெஷின்கள் மற்றும் டிராயிங் டைஸ் உள்ளிட்ட துல்லியமான உலோக செயலாக்க உபகரணங்களை நாங்கள் வழங்குகிறோம்.
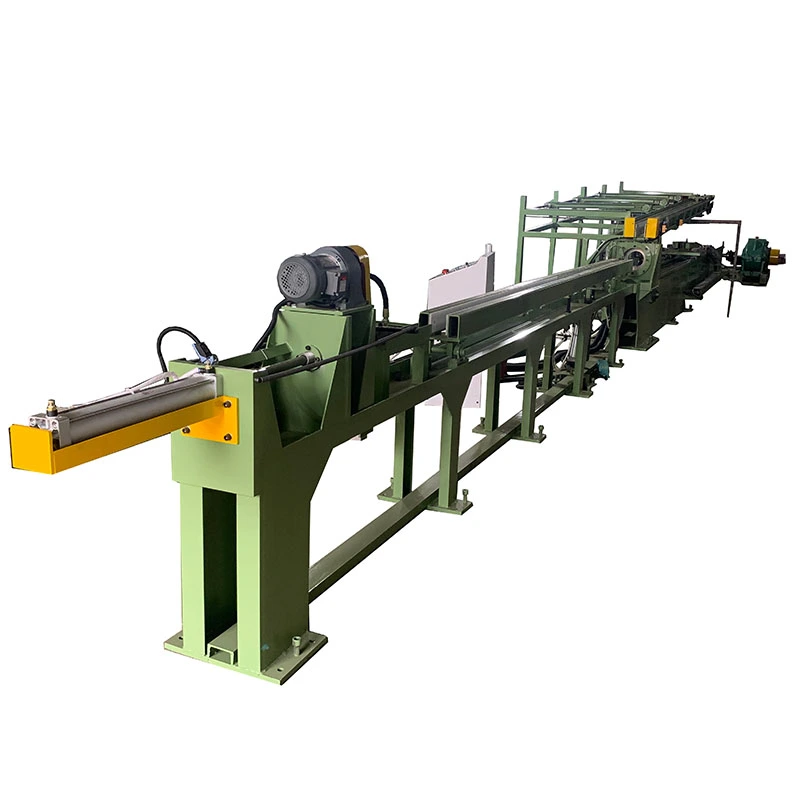
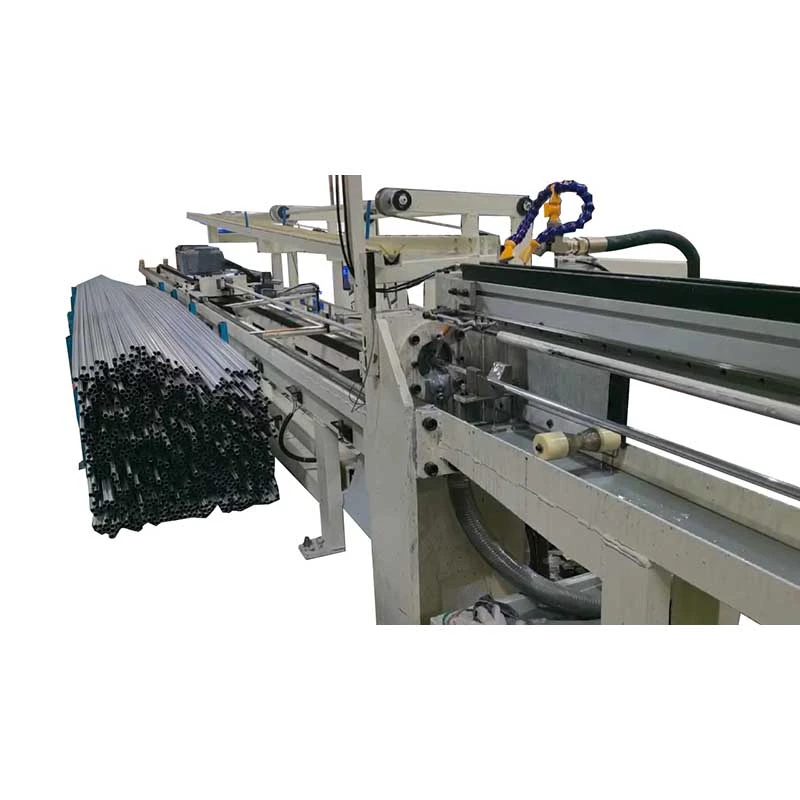
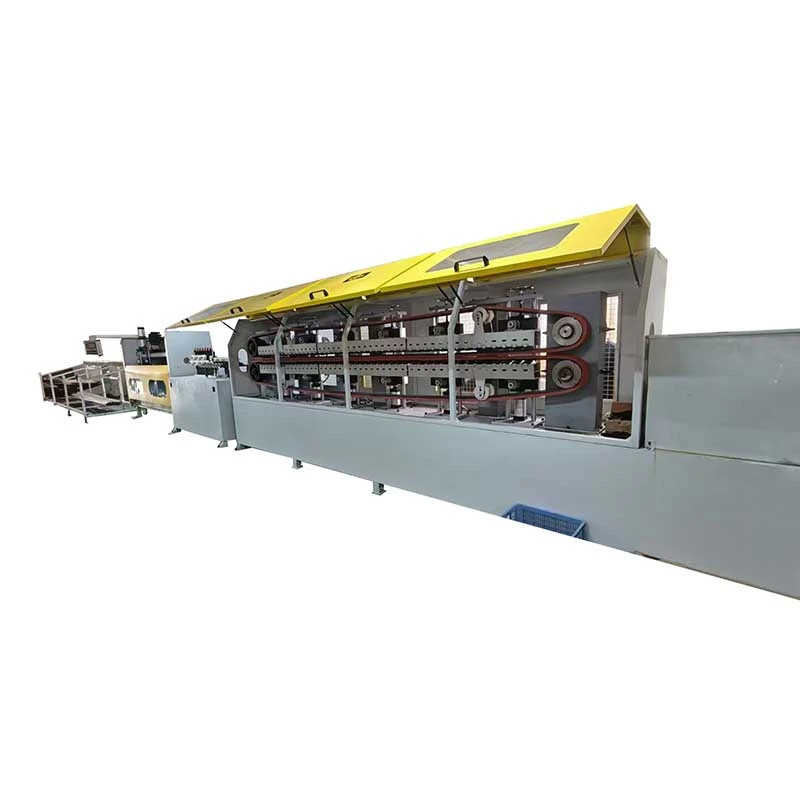
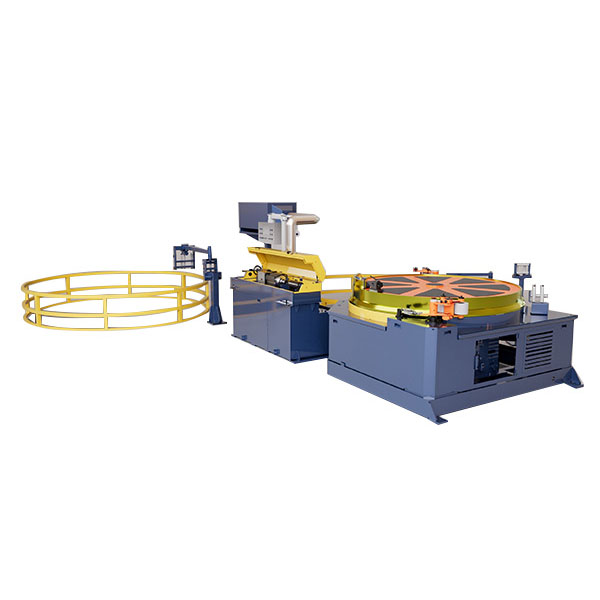
திதலைகீழ் சுருள் வரைதல் இயந்திரம்ஒருங்கிணைக்கிறதுதொடர்ச்சியான வரைதல் மற்றும் சுருள்தாமிரம், அலுமினியம், துருப்பிடிக்காத எஃகு மற்றும் கார்பன் எஃகு குழாய்கள் அல்லது கம்பிகளுக்கு. வரை வரைதல் வேகத்துடன்400 மீ/நிமற்றும் குழாய் விட்டம்3-25 மி.மீ, இது வெட்டுதல், கையாளுதல் மற்றும் இடைநிலை சேமிப்பைக் குறைக்கிறது. சுருள் டிரம்கள் வரம்பில் உள்ளன250-2200 மிமீ. அதிர்வெண்-கட்டுப்படுத்தப்பட்ட வேக ஒழுங்குமுறை நிலையான வரைதல் பதற்றம் மற்றும் மேற்பரப்பு தரத்தை பராமரிக்கிறது. க்கு ஏற்றதுHVAC, குளிர்பதனம், மின்சாரம், வாகனம் மற்றும் மருத்துவ குழாய்கள்உற்பத்தி.
திதலைகீழ் சுருள் வரைதல் இயந்திரம்உலோகக் குழாய்கள் மற்றும் கம்பிகளின் தொடர்ச்சியான வரைபடத்திற்காக வடிவமைக்கப்பட்டுள்ளது, அங்கு முடிக்கப்பட்ட பொருள் சுருள் வடிவில் வரைதல் வரியை விட்டு வெளியேற வேண்டும். நிலையான-நீளப் பொருட்களுடன் வேலை செய்யும் வழக்கமான டிராபெஞ்ச் போலல்லாமல், தலைகீழ் உள்ளமைவு ஒரு உற்பத்தி வரிசையில் வரைதல், எடுத்துக்கொள்வது மற்றும் சுருள் கையாளுதல் ஆகியவற்றை ஒருங்கிணைக்கிறது, இது செம்பு, அலுமினியம், துருப்பிடிக்காத எஃகு, கார்பன் ஸ்டீல் மற்றும் அலாய் பொருட்களில் நீண்ட நீள தயாரிப்புகளுக்கு ஏற்றதாக அமைகிறது.
FR-D தொடர் ஒரு மேல்நிலை இயக்கி மற்றும் கீழ்நோக்கி எதிர்கொள்ளும் சுருள் அமைப்பைப் பயன்படுத்துகிறது. இந்த தளவமைப்பு சுருள் பெறும் பகுதியை கீழே இருந்து அணுகக்கூடியதாக விட்டுவிடுகிறது மற்றும் உற்பத்திக்கு அடிக்கடி சுருள் மாற்றங்கள், நீண்ட தொடர்ச்சியான நீளம் அல்லது அதிக வரி வேகம் தேவைப்படும் இடங்களில் குறிப்பாக பயனுள்ளதாக இருக்கும். மாதிரி மற்றும் பொருளைப் பொறுத்து, தொடர் விட்டம் உள்ளடக்கியது3 மிமீ முதல் 25 மிமீ வரை, இருந்து டிரம் விட்டம் கொண்ட250 மிமீ முதல் 2200 மிமீ வரைமற்றும் அதிகபட்ச பட்டியலிடப்பட்ட வேகம் வரை400 மீ/நி.


தலைகீழ் வரைதல் வரியைப் பயன்படுத்துவதற்கான முக்கிய காரணம் இயந்திர நோக்குநிலை மட்டுமல்ல. உற்பத்தி செய்ய வேண்டியது அவசியம்பொருளை மீண்டும் மீண்டும் நேரான துண்டுகளாக வெட்டாமல் நீண்ட தொடர்ச்சியான நீளம். கீழ்நிலை செயல்முறை சுருள் ஊட்டப்பட்ட பொருளைப் பயன்படுத்தும் போது இது இடைநிலை கையாளுதலைக் குறைக்கும்.
கட்டமைப்பு குறிப்பாக பொருத்தமானது:
செம்பு மற்றும் அலுமினிய குழாய்கள்HVAC, குளிரூட்டல் மற்றும் வெப்பப் பரிமாற்றி உற்பத்திக்கு அதிக வரி வேகம் மற்றும் தொடர்ச்சியான சுருள் முக்கியமானது.
சிறிய விட்டம் கொண்ட துருப்பிடிக்காத எஃகு குழாய்கள்மருத்துவ, கருவி அல்லது திரவ-கட்டுப்பாட்டு கூறுகளுக்கு கட்டுப்படுத்தப்பட்ட வரைதல் மற்றும் சுருள் விநியோகம் தேவைப்படும்.
எஃகு மற்றும் அலாய் கம்பிகள்ஃபாஸ்டென்சர்கள், குளிர் தலைப்பு மற்றும் பிற கீழ்நிலை உருவாக்கும் செயல்பாடுகளுக்கு தொடர்ச்சியான மூலப்பொருளாகப் பயன்படுத்தப்படுகிறது.
இயந்திரம் முழுமையான உற்பத்தி பாதையின் ஒரு பகுதியாக மதிப்பீடு செய்யப்பட வேண்டும். டை குறைப்பு, உயவு, உள்வரும் பொருள் நிலை, தேவையான இறுதி பரிமாணங்கள் மற்றும் கீழ்நிலை சுருள் தேவைகள் அனைத்தும் நடைமுறை இயந்திர கட்டமைப்பை பாதிக்கிறது.
மாதிரியைத் தேர்ந்தெடுப்பதற்கு முன் இறுதி வெளிப்புற விட்டம், பொருந்தக்கூடிய சுவர் தடிமன், பொருள் தரம் மற்றும் தேவையான சுருள் எடை ஆகியவற்றைக் குறிப்பிடவும். ஒரு தலைகீழ் சுருள் வரைதல் இயந்திரம் அதிகபட்ச விட்டத்தின் படி மட்டுமே தேர்ந்தெடுக்கப்பட்டது, பெரும்பாலான உற்பத்தி ஓட்டங்கள் சிறிய அளவுகளில் இருந்தால் தேவையில்லாமல் பெரியதாக இருக்கலாம்.
தொடக்க குழாய் அல்லது கம்பி விட்டம் வரைதல் குறைப்பு மற்றும் தேவையான வரைதல் சுமை ஆகியவற்றை தீர்மானிக்கிறது. குழாய் பயன்பாடுகளுக்கு, சுவர் தடிமன் மற்றும் உள் கருவிகளையும் கருத்தில் கொள்ள வேண்டும். ஒரே வரியில் பல அளவுகள் உற்பத்தி செய்யப்பட்டால், மிகப்பெரிய தயாரிப்புக்கு பதிலாக முழுமையான அளவு வரம்பை வழங்கவும்.
டிரம் விட்டம் வரையப்பட்ட தயாரிப்பின் வளைவு நிலை மற்றும் கிடைக்கும் சுருள் திறனை பாதிக்கிறது. பெரிய டிரம்கள் பொதுவாக சிறிய வளைவு ஆரம் தாங்க முடியாத தயாரிப்புகளுக்கு அல்லது கனமான சுருள்கள் தேவைப்படும் பயன்பாடுகளுக்கு மிகவும் பொருத்தமானவை. குழாய் விட்டம், பொருள் பண்புகள் மற்றும் இலக்கு சுருள் எடை ஆகியவற்றுடன் சரியான அளவு தீர்மானிக்கப்பட வேண்டும்.
விவரக்குறிப்பு அட்டவணையில் அதிகபட்ச வேகம் ஒரு இயந்திர திறன், ஒவ்வொரு பொருளுக்கும் உத்தரவாதமான உற்பத்தி வேகம் அல்ல. செம்பு மற்றும் அலுமினியம் பொதுவாக துருப்பிடிக்காத எஃகு விட அதிக வேகத்தில் செயலாக்கப்படும். லூப்ரிகேஷன், டை ஜியோமெட்ரி, ஒரு பாஸுக்கு குறைப்பு, குளிர்ச்சி மற்றும் தேவையான மேற்பரப்பு தரம் ஆகியவை நடைமுறை வேகத்தை கட்டுப்படுத்துகின்றன.
ஆர்டர் செய்வதற்கு முன் தேவையான சுருள் விட்டம், சுருள் எடை மற்றும் சுருள் பரிமாணங்கள் உறுதிப்படுத்தப்பட வேண்டும். முடிக்கப்பட்ட சுருள் ஒரு வெட்டுதல், அனீலிங், சுத்தம் செய்தல் அல்லது பேக்கேஜிங் வரிக்கு நேரடியாக மாற்றப்பட்டால், எடுத்துச்செல்லும் ஏற்பாடு அந்த கையாளும் முறைக்கு பொருந்த வேண்டும்.
தானியங்கு வெட்டு, கிளாம்பிங், லூப்ரிகேஷன், நீளம் எண்ணுதல், சுருள்-மாற்ற வரிசைமுறை மற்றும் ஹைட்ராலிக் அல்லது நியூமேடிக் செயல்பாடுகளை வரியில் ஒருங்கிணைக்க முடியும். இந்த தேவைகள் இயந்திரம் முடிந்ததும் சேர்க்கப்படுவதற்கு பதிலாக பொறியியல் காலத்தில் குறிப்பிடப்பட வேண்டும்.
| உற்பத்தி தேவை | முக்கிய தேர்வு காரணி |
| சிறிய செம்பு அல்லது அலுமினிய குழாய் | விட்டம் வரம்பு, வரைதல் வேகம் மற்றும் குளிர்ச்சி |
| நீண்ட தொடர்ச்சியான குழாய் | வரைதல் நிலைப்புத்தன்மை, இறக்கம் குறைப்பு மற்றும் எடுத்துக்கொள்ளும் ஏற்பாடு |
| துருப்பிடிக்காத எஃகு குழாய் அல்லது கம்பி | வரைதல் சுமை, லூப்ரிகேஷன், டை கட்டமைப்பு மற்றும் நடைமுறை வேகம் |
| கனமான முடிக்கப்பட்ட சுருள் | டிரம் விட்டம், டேக்-அப் மோட்டார் மற்றும் காயில் கையாளும் திறன் |
| பல தயாரிப்பு அளவுகள் | பயன்படுத்தக்கூடிய விட்டம் வரம்பு மற்றும் கருவி மாற்றம் தேவைகள் |
| தானியங்கி கீழ்நிலை உற்பத்தி | PLC செயல்பாடுகள், நீளத்தை எண்ணுதல் மற்றும் சுருள்-மாற்ற இடைமுகம் |
FR-D வரம்பில் எட்டு மாடல்கள் உள்ளன. கீழே உள்ள புள்ளிவிவரங்கள் நிலையான மாதிரி கட்டமைப்பு ஆகும்; உண்மையான உற்பத்தி வேகம் மற்றும் பொருத்தமான விட்டம் பொருள், குறைப்பு, கருவி மற்றும் செயல்முறை தேவைகளைப் பொறுத்தது.
| மாதிரி | மோட்டார் சக்தி (kW) | கியர்பாக்ஸ் | விட்டம் வரம்பு (மிமீ) | அதிகபட்ச வேகம் (மீ/நி) | டிரம் விட்டம் (மிமீ) | டேக்-அப் மோட்டார் (kW) | டேக்-அப் கியர்பாக்ஸ் |
| FR-D250 | 5.5 / 7.5 | WPX120 | ≤3 | 80 | 250 | 1.1 | WPO60 |
| FR-D600 | 11/15 | KAF87/97 | 3-6 | 150 | 600 | 1.5 | WPO80 |
| FR-D800 | 18.5 / 22 | KAF97 | 3-8 | 150 | 800 | 1.5 | WPO80 |
| FR-D1000 | 22/37 | KAF107 | 3-10 | 200 | 1000 | 2.2 | WPO100 |
| FR-D1200 | 37/45 | KAF107/127 | 3-12 | 200 | 1200 | 2.2 | WPO100 |
| FR-D1500 | 45 / 55 | KAF127 | 3-15 | 250 | 1500 | 3 | WPO120 |
| FR-D1800 | 55 / 75 | KAF127/157 | ≤20 | 300 | 1800 | 3 / 5.5 | WPO155 |
| FR-D2200 | 90 / 110 | KAF167 | ≤25 | 400 | 2200 | 5.5 / 7.5 | WPO250 |
முக்கியமானது:பட்டியலிடப்பட்ட அதிகபட்ச வேகங்கள் குறிப்பு இயந்திர மதிப்பீடுகள் மற்றும் துருப்பிடிக்காத எஃகு அல்லது பிற அதிக வலிமை கொண்ட பொருட்களுக்கான பரிந்துரைக்கப்பட்ட இயக்க வேகமாக கருதப்படக்கூடாது. இறுதி வேகம் பொருள், தொடக்க அளவு, குறைப்பு அட்டவணை, டை டிசைன், உயவு மற்றும் தேவையான மேற்பரப்பு தரம் ஆகியவற்றிலிருந்து நிறுவப்பட்டது.
உள்வரும் குழாய் அல்லது கம்பி சீரமைப்பை சரிசெய்ய, டிராயிங் டைக்கு முன் சரிசெய்யக்கூடிய குறுக்கு-உருளை நேராக்கப் பகுதியை நிறுவலாம். உள்வரும் சுருளில் குறிப்பிடத்தக்க வளைவு இருக்கும் போது அல்லது சீரான டை எண்ட்ரி முக்கியமானதாக இருக்கும் போது இது பயனுள்ளதாக இருக்கும்.
அதிவேக உற்பத்திக்கு, வரைதல் மற்றும் உராய்வு மூலம் உருவாகும் வெப்பம் மசகு எண்ணெய் நிலை மற்றும் இறக்க வெப்பநிலையுடன் ஒன்றாகக் கருதப்பட வேண்டும். செயல்முறைக்கு கூடுதல் வெப்ப மேலாண்மை தேவைப்படும் இடத்தில் கட்டாய-காற்று குளிரூட்டல் சேர்க்கப்படலாம்.
டேக்-அப் யூனிட் ஒரு முறுக்கு சாதனம் மட்டுமல்ல. சுருள் விட்டம், முறுக்கு வேகம் மற்றும் தயாரிப்பு வழிகாட்டுதல் ஆகியவை முடிக்கப்பட்ட பொருள் எவ்வளவு இறுக்கமாகவும் தொடர்ந்தும் ஏற்பாடு செய்யப்பட்டுள்ளன என்பதைப் பாதிக்கிறது. எனவே எடுக்கப்பட்ட விவரக்குறிப்பு முடிக்கப்பட்ட சுருள் எடை மற்றும் வரைந்த பிறகு பயன்படுத்தப்படும் கையாளுதல் கருவிகளுடன் பொருந்த வேண்டும்.
டை மெட்டீரியல், அப்ரோச் ஜியாமெட்ரி மற்றும் லூப்ரிகேஷன் ஆகியவை ஒர்க்பீஸ் மெட்டீரியல் மற்றும் குறைப்புக்கு ஏற்ப தேர்ந்தெடுக்கப்படுகின்றன. தாமிரம், அலுமினியம் மற்றும் துருப்பிடிக்காத எஃகு தானாகவே அதே கருவி அல்லது உயவு அளவுருக்களைப் பயன்படுத்தக்கூடாது.
ஏர் கண்டிஷனிங், குளிர்பதனம், வெப்பப் பரிமாற்றிகள், மின் கூறுகள் மற்றும் பிற சுருள் ஊட்டப் பயன்பாடுகளுக்கான குழாய்களைத் தொடர்ந்து வரைவதற்குப் பயன்படுகிறது. குறைப்பு மற்றும் லூப்ரிகேஷன் முறை சரியாகப் பொருந்தும்போது இந்த பொருட்கள் அதிக வேக உற்பத்திக்கு ஏற்றது.
சிறிய விட்டம் கொண்ட துல்லியமான குழாய்கள், கருவிகள், மருத்துவ கூறுகள் மற்றும் திரவ-கட்டுப்பாட்டு தயாரிப்புகளுக்கு பயன்படுத்தப்படுகிறது. தாமிரம் மற்றும் அலுமினியத்துடன் ஒப்பிடும்போது, துருப்பிடிக்காத எஃகு பொதுவாக குறைந்த வரைதல் வேகம் மற்றும் உயவு, உடைகள் மற்றும் குறைப்பு ஆகியவற்றின் நெருக்கமான கட்டுப்பாடு தேவைப்படுகிறது.
தொடர்ச்சியான சுருள் வடிவம் கம்பிக்கு ஏற்றது, இது குளிர்ந்த தலைப்பு மற்றும் ஃபாஸ்டென்சர் உற்பத்தி போன்ற அடுத்தடுத்த உருவாக்கும் செயல்பாடுகளுக்கு நேரடியாக ஊட்டுகிறது. தேவையான வரைதல் பாதை எஃகு தரம், தொடக்க கம்பி நிலை மற்றும் இறுதி விட்டம் ஆகியவற்றைப் பொறுத்தது.
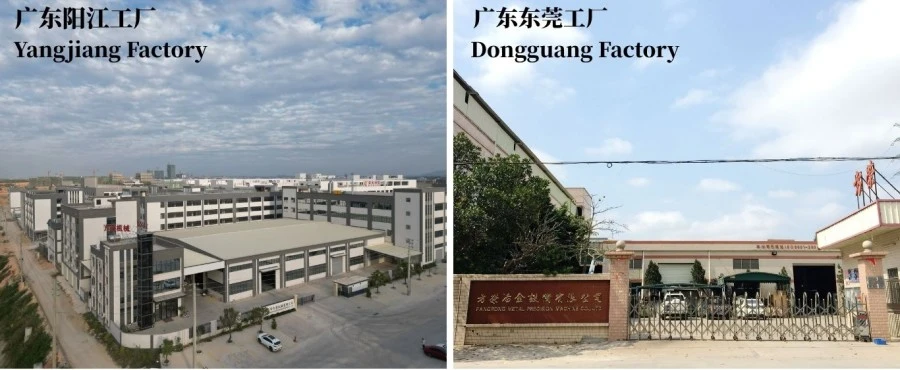
FangRong 1998 இல் இருந்து வரைதல் உபகரணங்களை தயாரித்து வருகிறது மற்றும் Dongguan மற்றும் Yangjiang இல் உற்பத்தி வசதிகளை இயக்குகிறது. உற்பத்தி நோக்கம் குளிர் வரைதல் இயந்திரங்கள், நேராக்க உபகரணங்கள் மற்றும் தொடர்புடைய உலோக உருவாக்கும் இயந்திரங்கள் அடங்கும்.
ஒரு தலைகீழ் வரைதல் கோட்டிற்கு, தொழிற்சாலை ஆய்வு, தொடர்ச்சியான ஓட்டத்தை நேரடியாக பாதிக்கும் பகுதிகளின் மீது கவனம் செலுத்துகிறது: டிரம் ரன்அவுட், டிரைவ் செயல்பாடு, கியர்பாக்ஸ் நிலை, மின் கட்டுப்பாடு, டேக்-அப் இயக்கம், பாதுகாப்பு செயல்பாடுகள் மற்றும் முடிக்கப்பட்ட சுருளின் தரம்.
பொறியியல்:பொருள், பரிமாணங்கள், குறைப்பு, வேகம், டிரம் அளவு, டேக்-அப் தேவைகள் மற்றும் ஆட்டோமேஷன் ஆகியவற்றை உறுதிப்படுத்தவும்.
எந்திரம்:பொறியியல் வரைபடங்களின்படி சட்டகம், டிரம், தண்டுகள், பரிமாற்ற பாகங்கள் மற்றும் பிற முக்கிய கூறுகளை உருவாக்குதல்.
சட்டசபை:டிராயிங் டிரைவ், டிரம், டை பாக்ஸ், ஸ்ட்ரெய்டனிங் பிரிவு, டேக்-அப் மற்றும் கண்ட்ரோல் சிஸ்டம் ஆகியவற்றை ஒருங்கிணைக்கவும்.
கட்டுப்பாட்டு ஆணையிடுதல்:சோதனை வேக ஒழுங்குமுறை, நீளத்தை கணக்கிடுதல், இயக்க தர்க்கம், பாதுகாப்பு சுற்றுகள் மற்றும் விருப்பமான தானியங்கி செயல்பாடுகள்.
தொழிற்சாலை சோதனை:ஒப்புக் கொள்ளப்பட்ட சோதனை நிபந்தனைகளின் கீழ் இயந்திர இயக்கம், மின் செயல்பாடு, டிரம் ரன்அவுட், சுருள் உருவாக்கம் மற்றும் இயந்திர பதில் ஆகியவற்றை ஆய்வு செய்யவும்.
ISO 9001:2015:வடிவமைப்பு, உற்பத்தி மற்றும் தொடர்புடைய சேவை நடவடிக்கைகளை உள்ளடக்கிய தர மேலாண்மை அமைப்பு. சான்றிதழ் எண். UQ231211R1.
CE ஆவணங்கள்:பொருந்தக்கூடிய சந்தைகளுக்கு வழங்கப்படும் இயந்திரங்களுக்கு பாதுகாப்பு தொடர்பான வடிவமைப்பு மற்றும் ஆவணங்கள் வழங்கப்படலாம்.
SGS ஆய்வு:வாடிக்கையாளரின் ஆய்வுத் தேவைகளுக்கு ஏற்ப மூன்றாம் தரப்பு ஆய்வு ஏற்பாடு செய்யப்படலாம்.
கூறு தேர்வு:மோட்டார், கியர்பாக்ஸ், நியூமேடிக், எலக்ட்ரிக்கல், பிஎல்சி, எச்எம்ஐ மற்றும் இன்வெர்ட்டர் பிராண்டுகள் பட்ஜெட், உள்ளூர் சேவை கிடைக்கும் தன்மை மற்றும் திட்டத் தேவைகளுக்கு ஏற்ப குறிப்பிடப்படலாம்.
தலைகீழ் சுருள் வரைதல் இயந்திரம் ஏற்றுமதி ஏற்றுமதிக்கு பொருத்தமான இயந்திர பாதுகாப்பு, ஈரப்பதம் பாதுகாப்பு மற்றும் அரிப்பு தடுப்பு ஆகியவற்றுடன் தயாரிக்கப்படுகிறது. பெரிய உபகரணங்கள் தேவைப்படும் இடங்களில் போக்குவரத்துக்கு ஏற்ற பிரிவுகளாகப் பிரிக்கப்படுகின்றன, பொறியியல் கட்டத்தில் பேக்கிங் மற்றும் தூக்கும் ஏற்பாடுகள் கருதப்படுகின்றன.
வழக்கமான முன்னணி நேரம்நிலையான சிறிய மாடல்களுக்கு 30-60 நாட்கள்மற்றும் தோராயமாகபெரிய அல்லது தனிப்பயனாக்கப்பட்ட உள்ளமைவுகளுக்கு 60-90 நாட்கள். இறுதி அட்டவணை மாதிரி, கூறு தேர்வு, கருவி மற்றும் ஆட்டோமேஷன் நோக்கம் சார்ந்துள்ளது.
பொருள் தரம், குழாய் அல்லது கம்பி வகை, தொடக்க விட்டம், இறுதி விட்டம், குழாய்களுக்கான சுவர் தடிமன், தேவையான உற்பத்தி வேகம், இலக்கு சுருள் எடை மற்றும் கீழ்நிலை கையாளும் முறை ஆகியவற்றை வழங்கவும். ஒரே கணினியில் பல தயாரிப்புகள் இயங்கினால், முழுமையான அளவு வரம்பை வழங்கவும்.
தயாரிப்பு விட்டம், பொருளின் அனுமதிக்கப்பட்ட வளைவு நிலை, தேவையான சுருள் விட்டம் மற்றும் சுருள் எடை ஆகியவற்றின் படி டிரம் தேர்ந்தெடுக்கப்பட வேண்டும். ஒரு பெரிய டிரம் தானாகவே சிறப்பாக இருக்காது; இது உபகரணங்களின் அளவு மற்றும் விலையை அதிகரிக்கிறது மற்றும் தயாரிப்பு மற்றும் உற்பத்தித் தேவைகளால் நியாயப்படுத்தப்பட வேண்டும்.
இல்லை. துருப்பிடிக்காத எஃகு பொதுவாக அதன் அதிக சிதைவு எதிர்ப்பு மற்றும் வெவ்வேறு வெப்பம் மற்றும் உயவு தேவைகள் காரணமாக கணிசமாக குறைந்த வரைதல் வேகம் தேவைப்படுகிறது. உண்மையான வேகமானது செப்பு-மதிப்பீடு செய்யப்பட்ட அதிகபட்சத்தை விட பொருள் தரம், குறைப்பு மற்றும் இறக்க உள்ளமைவு ஆகியவற்றிலிருந்து நிறுவப்பட வேண்டும்.
ஆம், தேர்ந்தெடுக்கப்பட்ட மாடலின் பயன்படுத்தக்கூடிய வரம்பிற்குள் அளவுகள் வரும் மற்றும் பொருத்தமான இறக்கங்கள் மற்றும் செயல்முறை அளவுருக்கள் கிடைக்கும். பரந்த தயாரிப்பு வரம்பிற்கு, இயந்திரத் தேர்வின் போது இறக்க-மாற்றும் முறை, உயவு ஏற்பாடு மற்றும் வேகக் கட்டுப்பாட்டு வரம்பு ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும்.
டேக்-அப் அமைப்பு முதன்மை வரைதல் சுமையைக் காட்டிலும் பெறுதல் சுருளைக் கட்டுப்படுத்துகிறது. அதன் திறன் மற்றும் வேகம் முடிக்கப்பட்ட தயாரிப்பு, சுருள் விட்டம் மற்றும் தேவையான முறுக்கு நிலை ஆகியவற்றுடன் பொருந்த வேண்டும். மெயின் டிராயிங் டிரைவ் போதுமான சக்தியைக் கொண்டிருக்கும்போது கூட, குறைவான அளவு எடுத்துக்கொள்வது ஒரு வரம்பாக மாறும்.
முழுமையான உற்பத்தி சோதனைக்கு, வரைதல் வேகம், பரிமாண நிலைத்தன்மை, டிரம் செயல்பாடு, டேக்-அப் ஒத்திசைவு, சுருள் உருவாக்கம், மின் மற்றும் பாதுகாப்பு செயல்பாடுகள், உயவு மற்றும் குளிரூட்டும் அமைப்புகள் ஆகியவற்றைச் சரிபார்க்கவும். முடிந்தால், வாடிக்கையாளரின் உண்மையான குழாய் அல்லது கம்பி மூலம் சோதனை செய்வது, இறக்கப்படாத இயந்திர சோதனையை விட மிகவும் பயனுள்ள ஏற்றுக்கொள்ளும் குறிப்பை வழங்குகிறது.
முகவரி
எண்.163, ஷாடோங் சாலை, ஷாபு 2வது தொழில்துறை மண்டலம், தலாங் டவுன், டோங்குவான் நகரம், குவாங்டாங், சீனா
டெல்
மின்னஞ்சல்