Whatsapp
பல்வேறு தொழில்களில் டியூப், பார் மற்றும் வயர் பொருட்களுக்கு ஏற்றவாறு, ஸ்ட்ரெய்டனிங், கோல்ட் டிராயிங், பாயிண்டிங், சேம்ஃபரிங், கட்டிங், த்ரெட் ரோலிங் மெஷின்கள் மற்றும் டிராயிங் டைஸ் உள்ளிட்ட துல்லியமான உலோக செயலாக்க உபகரணங்களை நாங்கள் வழங்குகிறோம்.
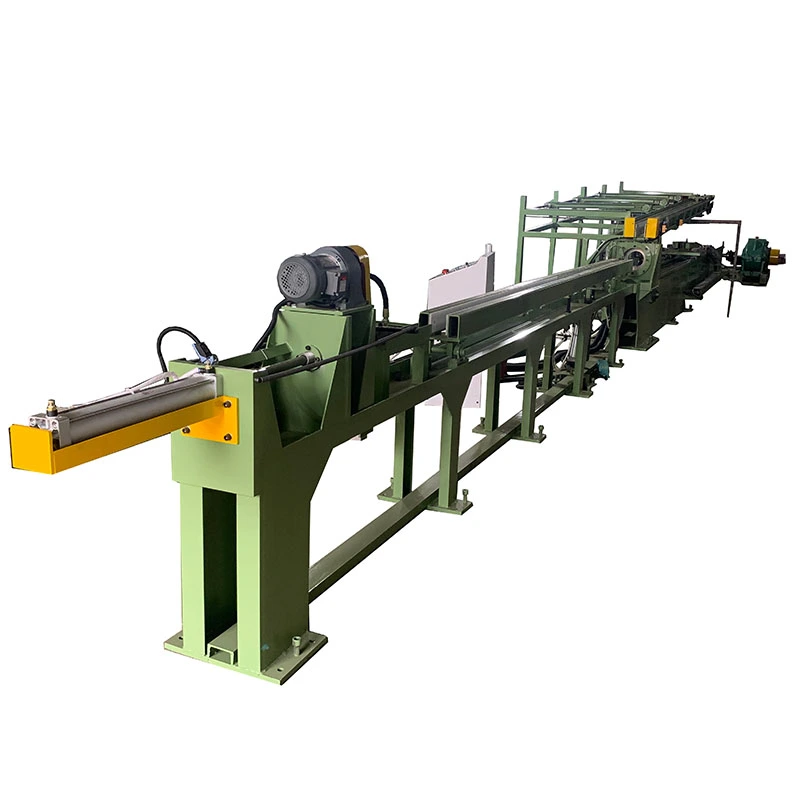
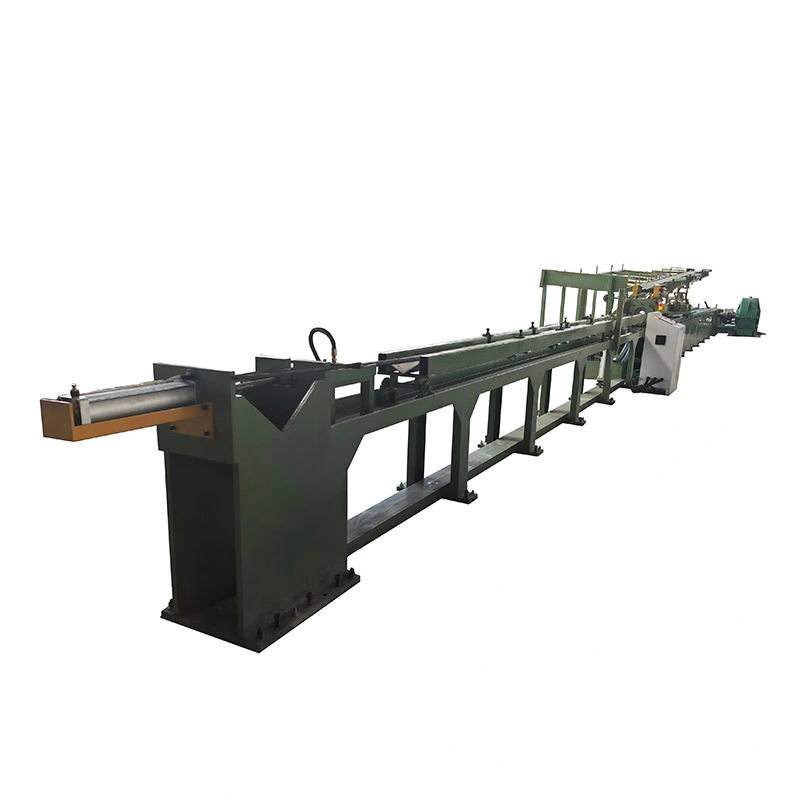
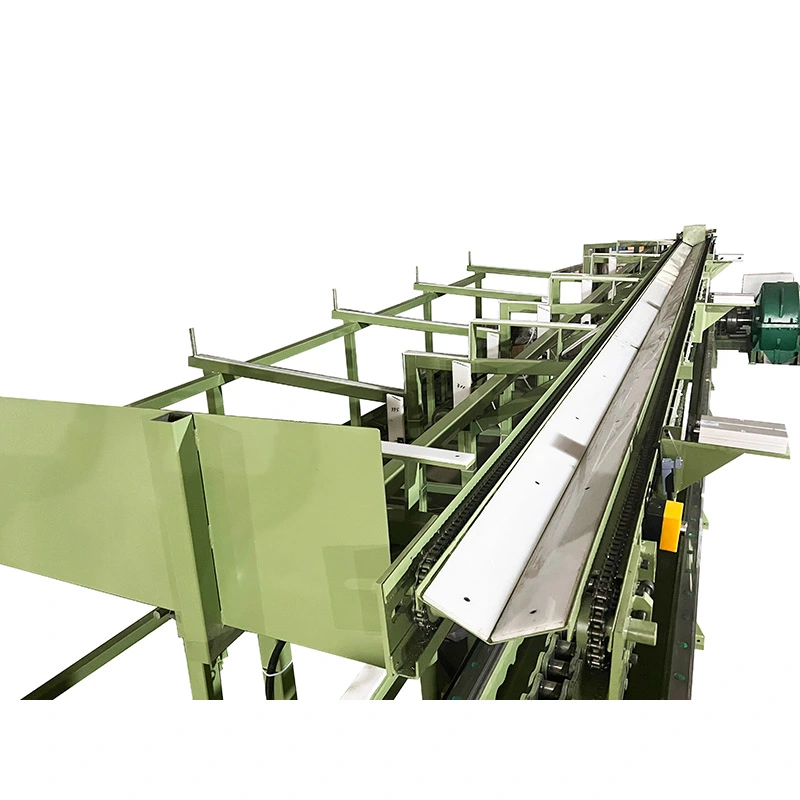
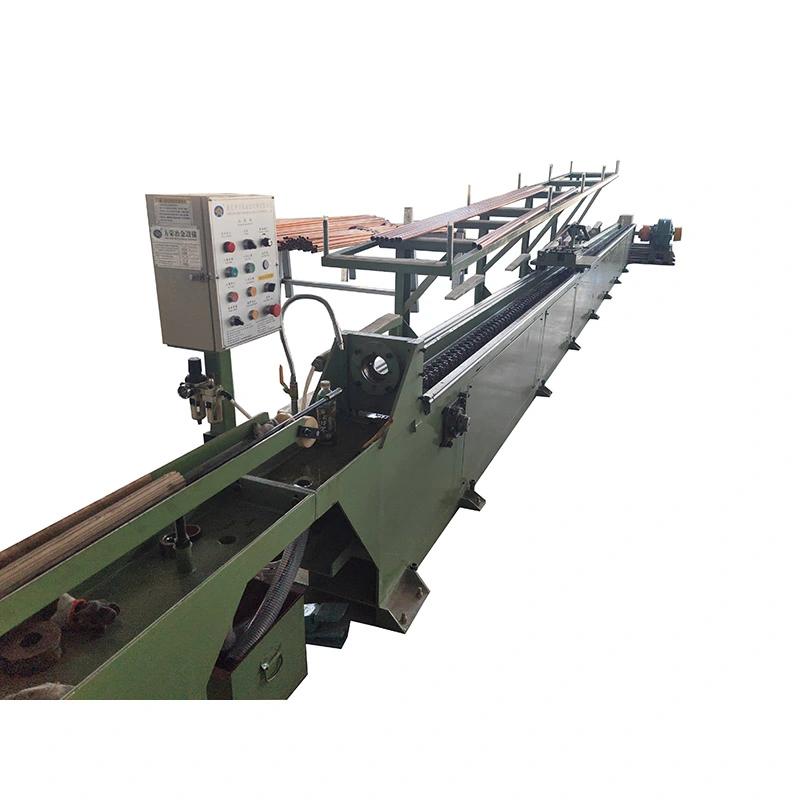
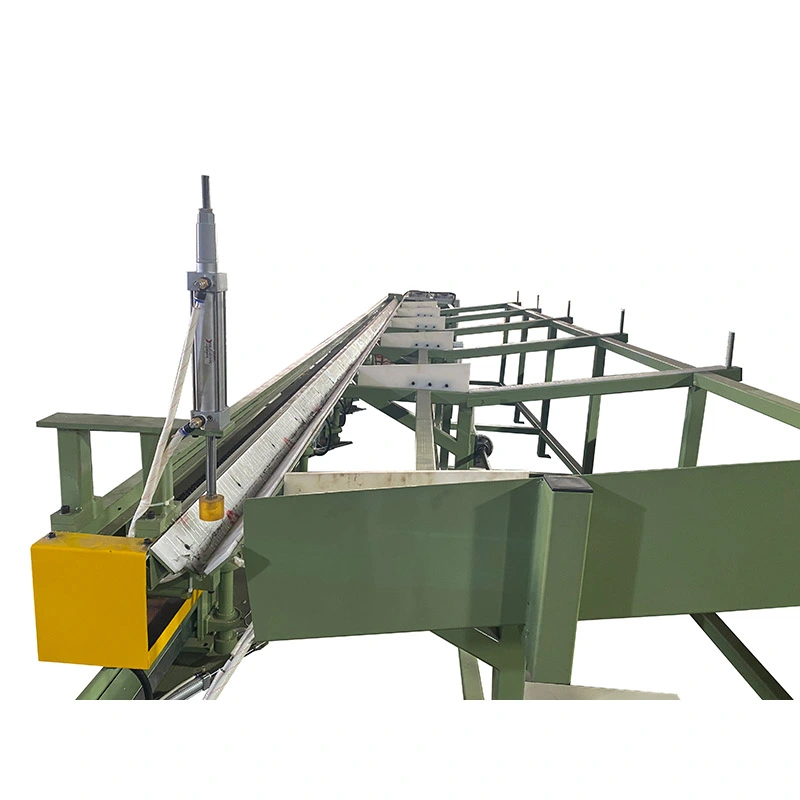
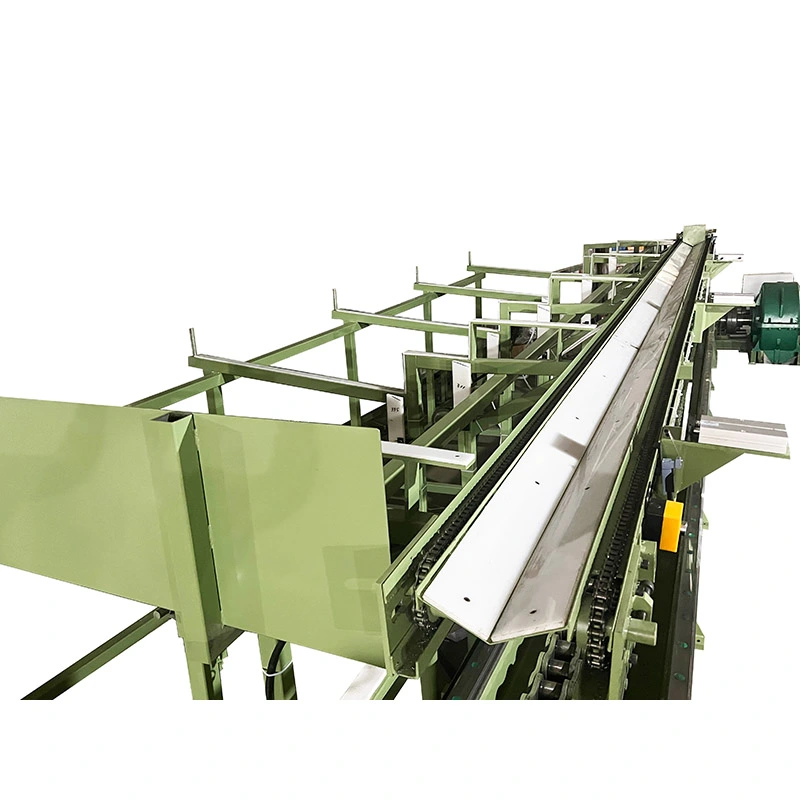
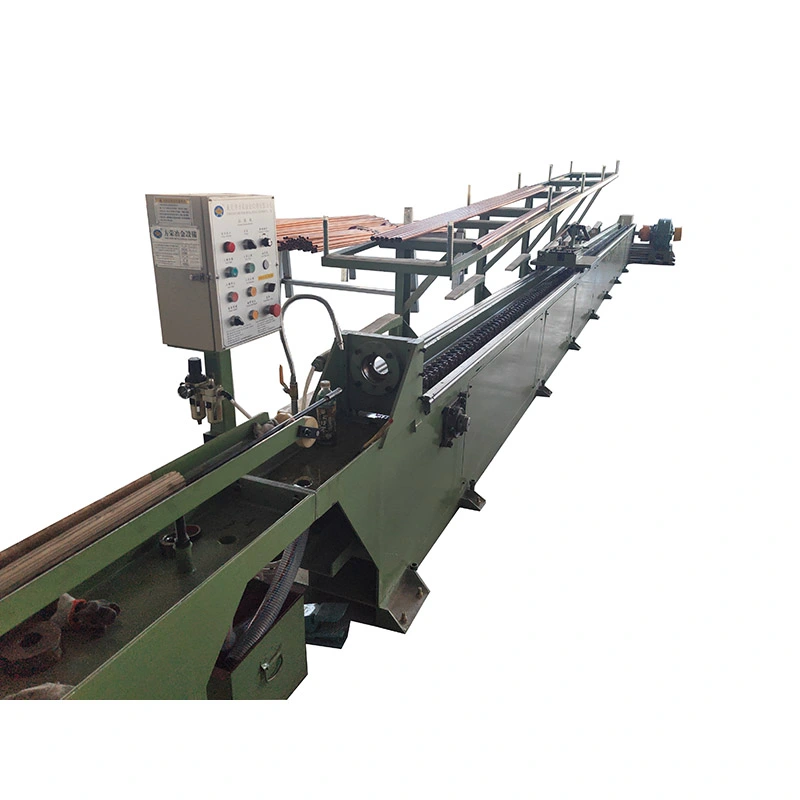
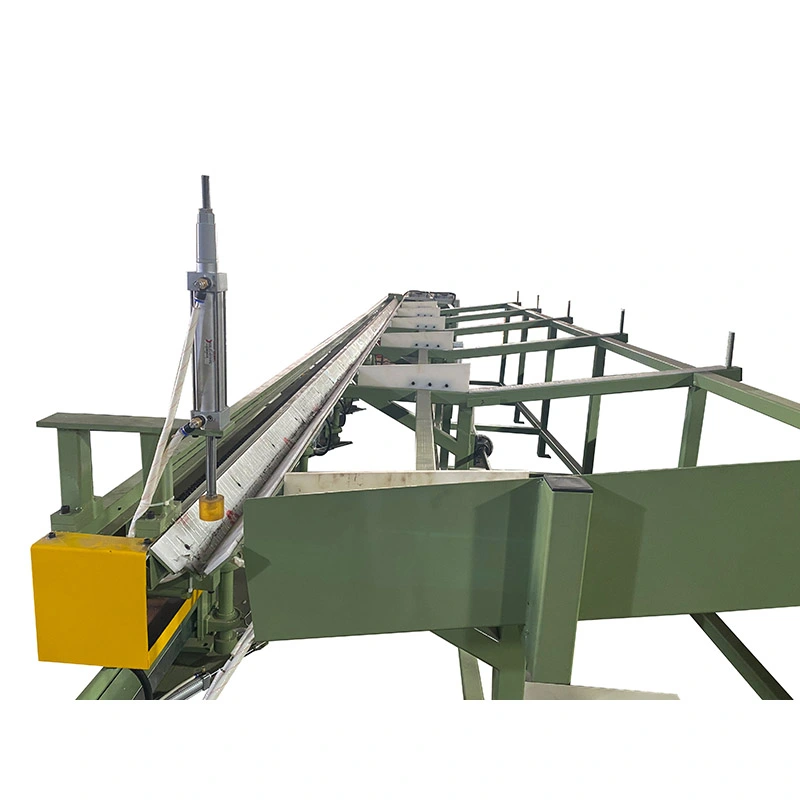
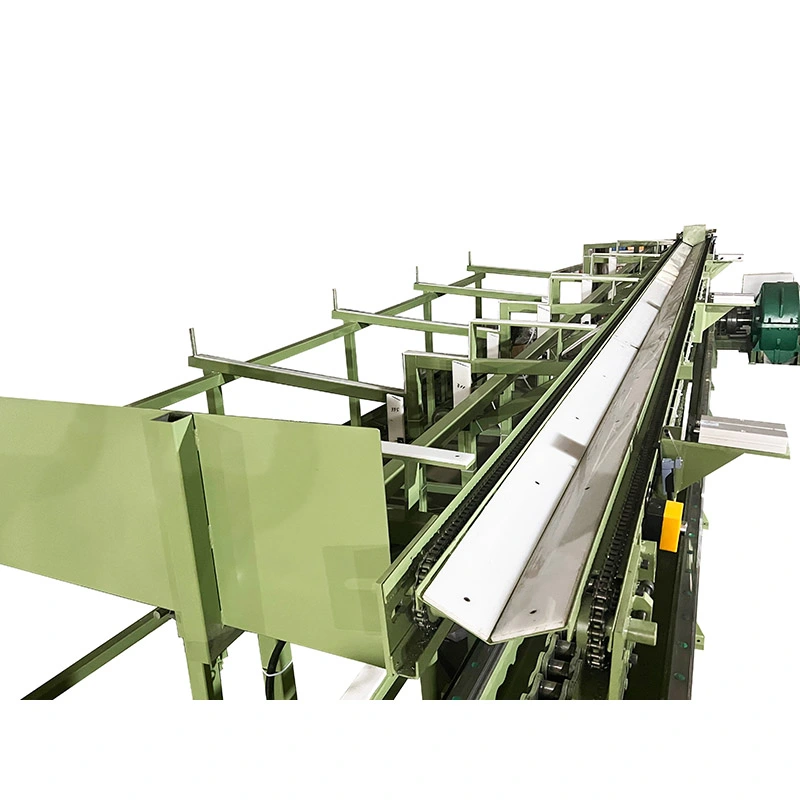
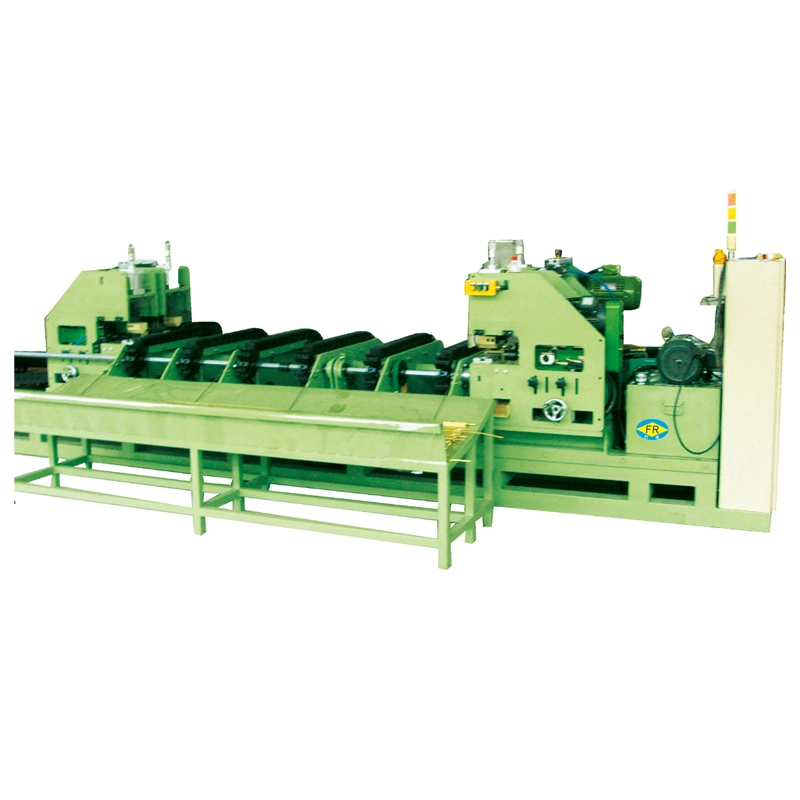
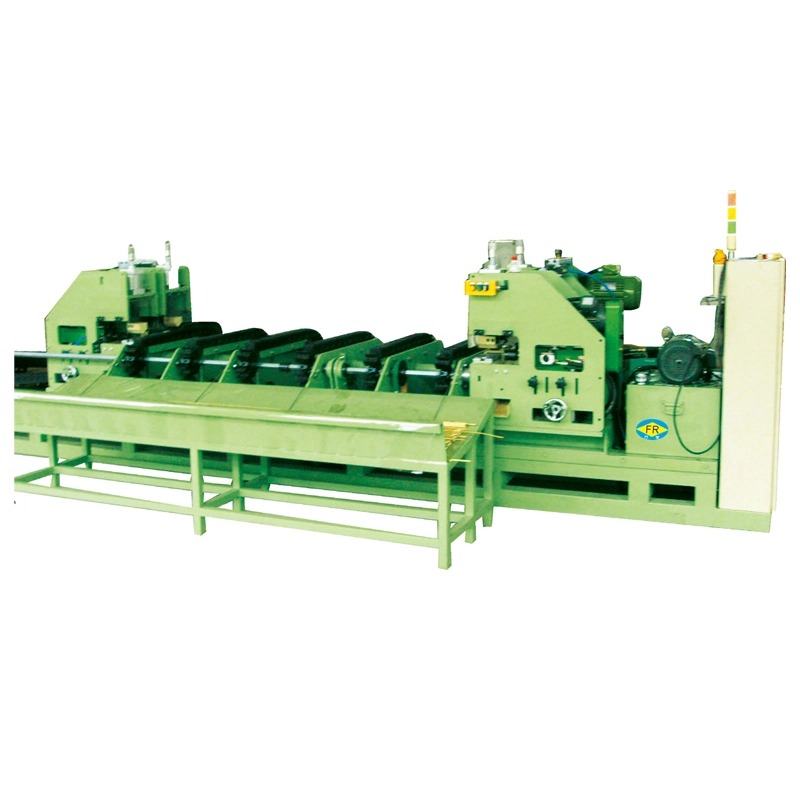
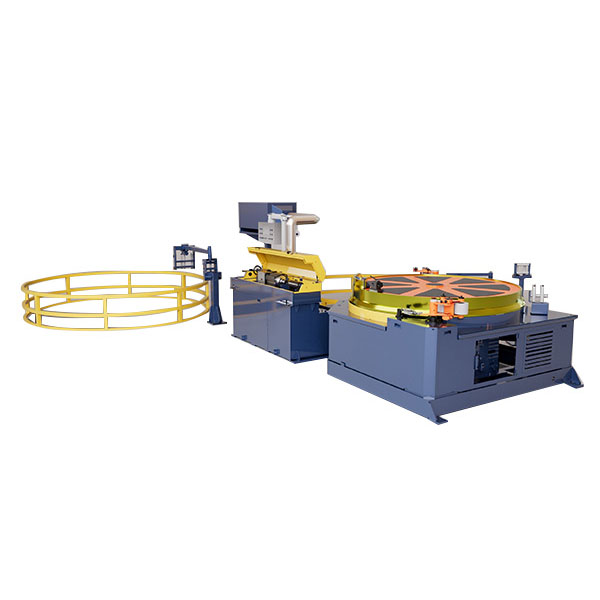
திராட் செயின் குளிர் வரைதல் இயந்திரம்அறை வெப்பநிலையில் ஒரு துல்லியமான டை மூலம் திட சுற்று கம்பிகளை இழுக்க வடிவமைக்கப்பட்ட ஒரு மெக்கானிக்கல் டிராபெஞ்ச் ஆகும். ஹைட்ராலிக் டிராபெஞ்சுகளுக்குத் தேவையான ஹைட்ராலிக் பவர் யூனிட் இல்லாமல் கட்டுப்படுத்தப்பட்ட இழுக்கும் சக்தியை வழங்க FR தொடர் சங்கிலி, கியர்பாக்ஸ் மற்றும் டிராயிங் கேரேஜ் ஆகியவற்றைப் பயன்படுத்துகிறது.
நிலையான வரம்பில் அடங்கும்FR-16 முதல் FR-250 வரை, இருந்து வரைதல் படைகளை உள்ளடக்கியது7 முதல் 1000 கி.என். பொருள், பார் அளவு, குறைப்பு அட்டவணை மற்றும் கருவி ஏற்பாடு ஆகியவற்றைப் பொறுத்து, ஒரு இயந்திரம் வரையலாம்1 முதல் 5 தண்டுகள் இணையாக. அதிகபட்ச பட்டியலிடப்பட்ட வரைதல் வேகம் அடையும்28 மீ/நி, சுழற்சி நேரம் வெளியீட்டில் நேரடி விளைவைக் கொண்டிருக்கும் மீண்டும் மீண்டும் பார் உற்பத்திக்கு சங்கிலி உள்ளமைவை மிகவும் பொருத்தமானதாக மாற்றுகிறது.
வரைவதற்கு முன், தடி முனை சுட்டிக்காட்டப்படுகிறது அல்லது குறைக்கப்படுகிறது, இதனால் அது டை வழியாக செல்ல முடியும். தயாரிக்கப்பட்ட பட்டை ஃபீட் பக்கத்தில் நிலைநிறுத்தப்பட்டுள்ளது, கூர்மையான முனை இறக்கத்தின் வழியாக செல்கிறது, மற்றும் வரைதல் வண்டி பட்டியைப் பிடிக்கிறது. பிரதான மோட்டார் கியர்பாக்ஸ் மற்றும் சங்கிலியை இயக்குகிறது, வழிகாட்டி தண்டவாளங்களுடன் வண்டியை நகர்த்துகிறது மற்றும் டை வழியாக கம்பியை இழுக்கிறது.
ஸ்ட்ரோக்கின் முடிவில், தனி ரிட்டர்ன் டிரைவைப் பயன்படுத்தி வண்டி அதன் தொடக்க நிலைக்குத் திரும்புகிறது. வரையப்பட்ட பட்டியை கைமுறையாக அகற்றலாம் அல்லது விருப்பமான பெறுதல் அமைப்பு மூலம் அடுத்த செயல்பாட்டிற்கு மாற்றலாம்.
சங்கிலி சுருதி, கியர்பாக்ஸ் மற்றும் மோட்டார் தேவையான வரைதல் சக்திக்கு ஏற்ப தேர்ந்தெடுக்கப்படுகின்றன. பெரிய அல்லது அதிக வலிமை கொண்ட பார்களை செயலாக்கும் போது இது முக்கியமானது: ஒரு சிறிய இயக்கி பயன்படுத்தக்கூடிய சக்தியை கட்டுப்படுத்தலாம், அதே நேரத்தில் அதிகப்படியான இயந்திர திறன் தேவையற்ற உபகரணங்களின் விலையை சேர்க்கிறது.
சூடான-உருட்டப்பட்ட, போலி அல்லது வெளியேற்றப்பட்ட பட்டை ஸ்டாக் முடிக்கப்பட்ட தயாரிப்புக்குத் தேவையான பரிமாண நிலைத்தன்மை அல்லது மேற்பரப்பு நிலையை வழங்காதபோது குளிர்ச்சியான வரைதல் பொதுவாக தேர்ந்தெடுக்கப்படுகிறது. டையானது குறுக்குவெட்டைக் குறைக்கிறது, அதே நேரத்தில் பரிமாண நிலைத்தன்மையை அதிகரிக்கிறது மற்றும் வேலை கடினப்படுத்துதலைத் தூண்டுகிறது.
தண்டுகள், ஊசிகள் மற்றும் துல்லியமான ஃபாஸ்டென்னர் ஸ்டாக் போன்ற பயன்பாடுகளுக்கு, அதிகபட்ச வரைதல் வேகத்தை விட விட்டம் மற்றும் வட்டமானது பெரும்பாலும் முக்கியமானது. அதிக அளவு பொருட்கள் பார் உற்பத்திக்கு, சுழற்சி நேரம் மற்றும் ஒரு ஸ்ட்ரோக்கிற்கு வரையப்பட்ட தண்டுகளின் எண்ணிக்கை ஆகியவை மிக முக்கியமான தேர்வு காரணிகளாகின்றன.
மேற்பரப்பு மேம்பாடு உள்வரும் பொருளைப் பொறுத்தது. குளிர் வரைதல் இறுதி மேற்பரப்பை இறக்குவதன் மூலம் பட்டியைக் குறைப்பதன் மூலம் மேம்படுத்தலாம், ஆனால் ஆழமான பிளவுகள், குழிகள் அல்லது மேற்பரப்பு குறைபாடுகளை அகற்றுவதற்கான உத்தரவாத முறையாக இது கருதப்படக்கூடாது. உள்வரும் பட்டியின் தரம் மற்றும் இறக்கும் நிலை ஆகியவை முக்கியமானவை.
FR-தொடர் ராட் செயின் குளிர் வரைதல் இயந்திரங்கள் வரை அடையும்28 மீ/நிசிறிய மாடல்களில். ஒரு பார் தயாரிப்பாளர் மீண்டும் மீண்டும் வரைதல் சுழற்சிகளை இயக்கும்போது இது பயனுள்ளதாக இருக்கும் மற்றும் அதிகபட்ச தனிப்பட்ட வரைதல் சக்தியை விட இயந்திர பயன்பாடு மிகவும் முக்கியமானது. கனமான அலாய் பார்களுக்கு, கிடைக்கும் வரைதல் விசை மற்றும் அனுமதிக்கப்பட்ட குறைப்பு ஆகியவை பொதுவாக கட்டுப்படுத்தும் காரணிகளாக மாறும், எனவே அதிகபட்ச வேகம் குறைவான முக்கியத்துவம் வாய்ந்தது.
இயந்திரத்தை கட்டமைக்க முடியும்1 முதல் 5 தண்டுகள் ஒரே நேரத்தில், பார் அளவு, பொருள் மற்றும் டை ஹோல்டர் ஏற்பாட்டிற்கு உட்பட்டது. மல்டி-ரோட் வரைதல் குறிப்பாக நிலையான உள்வரும் பொருள் கொண்ட சிறிய விட்டம் கொண்ட தயாரிப்புகளுக்கு பயனுள்ளதாக இருக்கும், ஏனெனில் ஒரு வண்டி இயக்கத்தின் போது பல துண்டுகளை செயலாக்க முடியும். பெரிய-விட்டம் அல்லது அதிக வலிமை கொண்ட பார்களுக்கு, ஒற்றை-தடி வரைதல் மிகவும் நடைமுறைக்குரியதாக இருக்கலாம், ஏனெனில் தேவையான வரைதல் விசை மற்றும் கருவி இடம் அதிகரிக்கும்.
வரைதல் விசை சங்கிலி மற்றும் குறைப்பு கியர்பாக்ஸ் மூலம் இயந்திரத்தனமாக அனுப்பப்படுகிறது. சிறிய இயந்திரங்களில் ஒற்றைச் சங்கிலி அமைப்புகளில் இருந்து உயர்-விசை மாடல்களில் இரட்டை மற்றும் மூன்று சங்கிலி உள்ளமைவுகள் வரை இயந்திரத் திறன் அதிகரிக்கும் போது FR வரம்பு வெவ்வேறு சங்கிலி மற்றும் கியர்பாக்ஸ் உள்ளமைவுகளைப் பயன்படுத்துகிறது.
நேரடியான இயந்திர பரிமாற்ற அமைப்பை விரும்பும் மற்றும் பெரிய ஹைட்ராலிக் மின் அலகு நிறுவுவதைத் தவிர்க்க விரும்பும் ஆலைகளுக்கு இந்த கட்டமைப்பு பயனுள்ளதாக இருக்கும். செயின் டென்ஷன், லூப்ரிகேஷன், ஸ்ப்ராக்கெட் நிலை மற்றும் கியர்பாக்ஸ் பராமரிப்பு ஆகியவை ஆலையின் தடுப்பு பராமரிப்பு திட்டத்தில் இன்னும் சேர்க்கப்பட வேண்டும்.
ஒரு தனி திரும்பும் மோட்டார் ஒவ்வொரு பக்கவாதத்திற்குப் பிறகும் வரைதல் வண்டியை மீண்டும் கொண்டுவருகிறது. இது வரைதல் சக்தியை அதிகரிக்காது, ஆனால் சுழற்சிகளுக்கு இடையில் உற்பத்தி செய்யாத நேரத்தை குறைக்கலாம். ஒரு ஷிப்டுக்கு நூற்றுக்கணக்கான ஒத்த ஸ்ட்ரோக்குகளை இயந்திரம் செய்யும் போது, மீண்டும் மீண்டும் உற்பத்தி செய்யும் ஆர்டர்களில் பலன் மிகவும் கவனிக்கத்தக்கது.
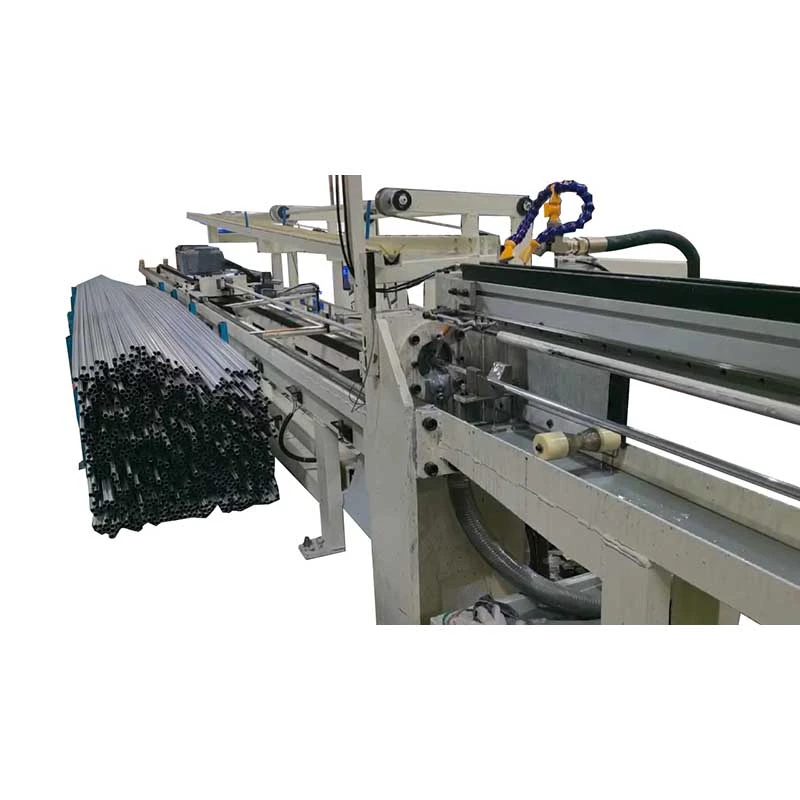
விருப்பமானதுதானியங்கி உணவு, வெட்டு மற்றும் பெறுதல் உபகரணங்கள்ஒரே பட்டை விவரக்குறிப்பு தொடர்ந்து தயாரிக்கப்படும் போது ஒருங்கிணைக்க முடியும். அடிக்கடி அளவு மாற்றங்களுடன் சிறிய-தொகுப்பு உற்பத்திக்கு ஆட்டோமேஷன் குறைவான முக்கியமானதாகும், அங்கு கைமுறையாக ஏற்றுதல் அதிக நெகிழ்வுத்தன்மையையும் குறைந்த ஆரம்ப முதலீட்டையும் வழங்கக்கூடும்.
தொடக்க மற்றும் முடிக்கப்பட்ட விட்டத்தில் இருந்து மட்டும் இயந்திரத்தைத் தேர்ந்தெடுக்க வேண்டாம். தேவையான வரைதல் விசை, பொருள் தரம், உண்மையான குறுக்குவெட்டு குறைப்பு, வேலை கடினப்படுத்துதல், உராய்வு, டை வடிவியல், உயவு மற்றும் ஒரே நேரத்தில் வரையப்பட்ட தண்டுகளின் எண்ணிக்கையைப் பொறுத்தது.
ஒரு நடைமுறை தொடக்க புள்ளியாக, வழங்கவும்பொருள் தரம், தொடக்க விட்டம், இலக்கு விட்டம், தேவையான பட்டை நீளம், எதிர்பார்க்கப்படும் வெளியீடு மற்றும் ஒரு ஸ்ட்ரோக்கிற்கு தண்டுகளின் எண்ணிக்கை. இந்த அளவுருக்கள் ஆர்டர் செய்வதற்கு முன் இயந்திர திறன் மற்றும் கருவி ஏற்பாட்டை சரிபார்க்க அனுமதிக்கின்றன.
| மாதிரி | அதிகபட்சம். வரைதல் படை (kN) | அதிகபட்சம். பயணம் (மீ) | வரைதல் வேகம் (மீ/நி) | திரும்பும் மோட்டார் (kW) | குறைப்பான் | சங்கிலி | பிரதான மோட்டார் (kW) | பரிமாணங்கள் L×W×H (மிமீ) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1.5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7.5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2.5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" இரட்டை | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" இரட்டை | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" இரட்டை | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" மூன்று | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" மூன்று | 132 | 23000×2500×2000 |
கிடைக்கக்கூடிய கட்டமைப்புகள்:ஒரு ஸ்ட்ரோக்கிற்கு 1-5 தண்டுகள், தனிப்பயனாக்கப்பட்ட டிராயிங் ஸ்ட்ரோக், தானியங்கி ஃபீடர், தானியங்கி கட்டர் மற்றும் ரிசீவிங் ரேக். குழாய் பயன்பாடுகளுக்கு அதே டிராபெஞ்ச் உள்ளமைவு தேவைப்படும் இடங்களில் மாண்ட்ரல்கள் போன்ற குழாய் வரைதல் கருவிகளும் வழங்கப்படலாம்.
குளிர்-வரையப்பட்ட வட்டப் பட்டை பொதுவாக போல்ட், ஸ்டுட்கள், ஊசிகள், ரிவெட்டுகள் மற்றும் பிற திரும்பிய அல்லது தலையிடப்பட்ட கூறுகளுக்கு தீவனமாகப் பயன்படுத்தப்படுகிறது. கீழ்நிலை இயந்திரம் உள்வரும் பட்டை அளவுக்கு உணர்திறன் கொண்டதாக இருக்கும் போது நிலையான விட்டம் மிகவும் பயனுள்ளதாக இருக்கும். ஒரே விட்டம் கொண்ட பெரிய தொகுதிகளை உற்பத்தி செய்யும் ஃபாஸ்டென்னர் ஆலைக்கு, பல தடி வரைதல் ஒரு நடைமுறை உற்பத்தித்திறன் நன்மையை வழங்க முடியும்.
பயன்பாடுகளில் துல்லியமான தண்டுகள், பிஸ்டன் கம்பிகள், வால்வு தண்டுகள் மற்றும் கட்டுப்படுத்தப்பட்ட விட்டம் மற்றும் சீரான மேற்பரப்பு தேவைப்படும் பிற சுற்று கூறுகள் ஆகியவை அடங்கும். இங்கே, முக்கியமான இயந்திர அளவுருக்கள் பொதுவாக வரைதல் விசை, பரிமாண நிலைப்புத்தன்மை மற்றும் மறுபரிசீலனை செய்யக்கூடிய அதிகபட்ச வரைதல் வேகத்தை விட.
தாங்கி உருளைகள், வழிகாட்டி தண்டுகள், டோவல் பின்கள் மற்றும் லோகேட்டிங் பின்கள் ஆகியவை அடுத்தடுத்த அரைத்தல், திருப்புதல் அல்லது முடிப்பதற்கு முன் கட்டுப்படுத்தப்பட்ட பார் பரிமாணங்களிலிருந்து பயனடையலாம். அரைப்பது உற்பத்தி பாதையின் ஒரு பகுதியாக இருந்தால், நிலையான மற்றும் மீண்டும் மீண்டும் செய்யக்கூடிய பங்கு பரிமாணங்களை விட மிக நுண்ணிய வரைதல் சகிப்புத்தன்மை குறைவான முக்கியத்துவம் வாய்ந்ததாக இருக்கலாம்.
கருவி எஃகு, ஸ்பிரிங் ஸ்டீல் மற்றும் அலாய் ஸ்டீல் ஆகியவை பொருள் வலிமை, ஒரு பாஸ் மற்றும் உயவு குறைப்பு ஆகியவற்றில் அதிக கவனம் தேவை. ஹெவி-டூட்டி எஃப்ஆர் மாடல்கள் அதிக வரைதல் சக்திகளுக்குக் கிடைக்கின்றன, அதே சமயம் ஒவ்வொரு எஃகு தரத்திற்கும் ஒரு குறைப்பு சதவீதத்தைப் பயன்படுத்துவதைக் காட்டிலும் உண்மையான பாஸ் அட்டவணை மெட்டீரியல் கிரேடில் இருந்து நிறுவப்பட வேண்டும் மற்றும் இறுதி பரிமாணங்கள் தேவைப்படும்.
துருப்பிடிக்காத எஃகு, அலுமினியம், தாமிரம், பித்தளை, டைட்டானியம் மற்றும் நிக்கல் உலோகக் கலவைகள் பொருள் மற்றும் டை அமைப்பு பொருத்தமானதாக இருக்கும்போது செயலாக்கப்படலாம். வரைபடத்தின் போது இந்த பொருட்கள் ஒரே மாதிரியாக செயல்படாது: வேலை கடினப்படுத்துதல், உராய்வு மற்றும் உயவு ஆகியவை கணிசமாக வேறுபடலாம், எனவே இயந்திரம் உண்மையான பொருள் மற்றும் வரைதல் அட்டவணையில் இருந்து தேர்ந்தெடுக்கப்பட வேண்டும்.
FangRong இன் பொறியியல் செயல்முறை வாடிக்கையாளரின் பொருள், பரிமாணங்கள் மற்றும் உற்பத்தித் தேவைகளுடன் தொடங்குகிறது. டை ஹோல்டர் உள்ளமைவு, வண்டி ஏற்பாடு, ஸ்ட்ரோக், டிராயிங் ஃபோர்ஸ் மற்றும் விருப்பமான ஆட்டோமேஷன் ஆகியவை உற்பத்திக்கு முன் தீர்மானிக்கப்படுகின்றன. இது முக்கியமானது, ஏனெனில் பொருள் வலிமை மற்றும் குறைப்பு வேறுபட்டிருக்கும் போது அதே பெயரளவு பட்டை விட்டம் வெவ்வேறு இயந்திர திறன்கள் தேவைப்படலாம்.
உற்பத்தி செயல்முறை எஃகு மற்றும் கூறு ஆய்வு, எந்திரம், கியர்பாக்ஸ் மற்றும் சங்கிலி அசெம்பிளி, வண்டி அசெம்பிளி, இறுதி இயந்திர மற்றும் மின் ஒருங்கிணைப்பு, PLC நிரலாக்க மற்றும் இயந்திர சோதனை ஆகியவை அடங்கும். ≤0.3 மிமீ/மீ பட்டியலிடப்பட்ட நேரான இலக்குடன், கூறப்பட்ட உற்பத்தி விவரக்குறிப்பின்படி வழிகாட்டி தண்டவாளங்கள் செயலாக்கப்படுகின்றன.
இயந்திரங்கள் ஏற்றுமதிக்கு முன் சோதிக்கப்படுகின்றன, செயலற்ற ஓட்டம் மற்றும் சுமை சோதனை உட்பட. வாடிக்கையாளர் மாதிரிகள் கிடைக்கும் இடங்களில், வரைதல் சுழற்சி மற்றும் இயந்திர செயல்பாட்டை சரிபார்க்க உண்மையான பொருள் பயன்படுத்தப்படலாம். மெக்கானிக்கல் சிஸ்டத்தை மட்டும் சோதிப்பதை விட இது மிகவும் பயனுள்ள ஏற்றுக்கொள்ளும் குறிப்பை வழங்குகிறது, குறிப்பாக இறுதி முடிவு வாடிக்கையாளரின் பொருள் மற்றும் டை விவரக்குறிப்பைப் பொறுத்தது.
FangRong 1998 ஆம் ஆண்டு முதல் சங்கிலி வகை குளிர் வரைதல் உபகரணங்களில் ஈடுபட்டுள்ளது. அதன் FR தொடர்கள் வெவ்வேறு வரைதல் சக்திகள், சங்கிலி ஏற்பாடுகள், கியர்பாக்ஸ் திறன்கள் மற்றும் உற்பத்தித் தேவைகள் மற்றும் ஒவ்வொரு பட்டை அளவிற்கும் ஒரு இயந்திர உள்ளமைவைப் பயன்படுத்துவதற்குப் பதிலாக உருவாக்கப்பட்டுள்ளது.
டோங்குவான் ஃபாங்ராங் மெட்டலர்ஜிகல் எக்யூப்மென்ட் கோ., லிமிடெட் மற்றும் யாங்ஜியாங் ஃபாங்ராங் மெஷினரி கோ., லிமிடெட் மூலம் உற்பத்தி மேற்கொள்ளப்படுகிறது. இரண்டு தள உற்பத்தி ஏற்பாடு நிலையான டிராபென்ச்கள் மற்றும் பெரிய இயந்திரங்கள் மற்றும் தனிப்பயனாக்கப்பட்ட உள்ளமைவுகளின் உற்பத்தியை ஆதரிக்கிறது.
தரக் கட்டுப்பாடு உள்வரும் பொருட்கள், எந்திரம், சட்டசபை, மின் ஒருங்கிணைப்பு, இயந்திர சோதனை மற்றும் இறுதி ஆய்வு ஆகியவற்றை உள்ளடக்கியது. உபகரணங்களை ஏற்றுமதிக்காக பேக் செய்வதற்கு முன், உற்பத்தி சிக்கல்களைக் கண்காணிக்க ஆய்வுப் பதிவுகள் மற்றும் இணக்கமற்ற கையாளுதல் பயன்படுத்தப்படுகின்றன.
ISO 9001:2015- தர மேலாண்மை அமைப்பு சான்றிதழ், சான்றிதழ் எண். UQ231211R1.
CE- தொடர்புடைய பாதுகாப்பு மற்றும் அவசர-நிறுத்த செயல்பாடுகள் உட்பட ஐரோப்பிய இயந்திர பாதுகாப்பு தேவைகளை நிவர்த்தி செய்ய பொருந்தக்கூடிய இயந்திர கட்டமைப்புகள் வழங்கப்படலாம்.
SGS ஆய்வு- வாங்குதல் ஒப்பந்தம் அல்லது வாடிக்கையாளர் தர நடைமுறை மூலம் தேவைப்படும் போது சுயாதீன ஆய்வு ஏற்பாடு செய்யப்படலாம்.
காப்புரிமைகள்— நிறுவனம் 32 கண்டுபிடிப்பு காப்புரிமைகள் மற்றும் 100 க்கும் மேற்பட்ட பயன்பாட்டு மாதிரி காப்புரிமைகள் உபகரணங்கள் மற்றும் தொடர்புடைய வழிமுறைகளை உள்ளடக்கியது.
ராட் செயின் கோல்ட் ட்ராயிங் மெஷின் தொகுப்பில் பிரதான டிராபெஞ்ச் அமைப்பு, பிரதான மோட்டார், குறைப்பு கியர்பாக்ஸ், செயின் டிரைவ், டிராயிங் கேரேஜ், டை ஹோல்டர் மற்றும் HMI உடன் PLC கட்டுப்பாட்டு அமைப்பு ஆகியவை அடங்கும். உறுதிப்படுத்தப்பட்ட கட்டமைப்பின் படி நிலையான கருவி சேர்க்கப்பட்டுள்ளது; ஒரு வாடிக்கையாளரின் குறிப்பிட்ட பொருள் மற்றும் முடிக்கப்பட்ட அளவு உண்மையான வரைதல் தேவைக்கு ஏற்ப மேற்கோள் காட்டப்படுகிறது.
ஏற்றுமதிக்கு முன், வாடிக்கையாளர் நிறுவல் இடம், மின் விநியோகம், பொருள் கையாளுதல் ஏற்பாடு, அடித்தளம் அல்லது நங்கூரம் தேவைகள், உள்வரும் பார் தயாரிப்பு மற்றும் கீழ்நிலை உபகரணங்கள் ஆகியவற்றை உறுதிப்படுத்த வேண்டும். நிறுவல் திட்டமிடலுக்கு அடித்தள வரைபடங்கள் மற்றும் ஆங்கர்-போல்ட் தகவல் வழங்கப்படலாம்.
MOQ: 1 தொகுப்பு.இயந்திர மாதிரி மற்றும் கட்டமைப்புக்கு ஏற்ப விலை குறிப்பிடப்படுகிறது. பல இயந்திர வாங்குதல்களுக்கு, அளவு அடிப்படையிலான விலை நிர்ணயம் பின்வருமாறு:
1 தொகுப்பு:தேர்ந்தெடுக்கப்பட்ட FR மாதிரி மற்றும் உள்ளமைவின் அடிப்படையில் நிலையான திட்ட மேற்கோள்.
2-4 செட்:உறுதிப்படுத்தப்பட்ட மாதிரிகள் மற்றும் விருப்பங்களின்படி அளவு அடிப்படையிலான தள்ளுபடி மேற்கோள் கிடைக்கும்.
5+ தொகுப்புகள்:முழுமையான உபகரணப் பட்டியல் மற்றும் விநியோக அட்டவணையை உறுதிசெய்த பிறகு திட்டம் அல்லது தொகுதி மேற்கோள் கிடைக்கும்.
நிலையான ஆர்டர்கள்:ஏறக்குறைய 30-60 நாட்கள் FR-16 முதல் FR-100 வரை ஒப்புக்கொள்ளப்பட்ட முன்பணம் மற்றும் தொழில்நுட்ப உறுதிப்படுத்தல் ரசீதுக்குப் பிறகு.
பெரிய அல்லது தனிப்பயனாக்கப்பட்ட ஆர்டர்கள்:FR-150 மற்றும் அதற்கு மேல் அல்லது சிறப்பு ஆட்டோமேஷன் அல்லது தனிப்பயனாக்கப்பட்ட பொறியியல் தேவைப்படும் இயந்திரங்களுக்கு தோராயமாக 90-120 நாட்கள்.
துரிதப்படுத்தப்பட்ட ஆர்டர்கள்:தொழிற்சாலை திறன், கூறு கிடைக்கும் தன்மை மற்றும் தேவையான கட்டமைப்பு ஆகியவற்றின் அடிப்படையில் முன்னுரிமை உற்பத்தி மதிப்பீடு செய்யப்படலாம். எந்தவொரு சுருக்கப்பட்ட டெலிவரி தேதியும் ஆர்டர் செய்யப்படுவதற்கு முன் எழுத்துப்பூர்வமாக உறுதிப்படுத்தப்பட வேண்டும்.
நிலையான கட்டண விதிமுறைகள்30% டெபாசிட் மற்றும் தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனைக்குப் பிறகு ஏற்றுமதிக்கு முன் 70%. நிலையான உத்தரவாத காலம்பணியமர்த்தப்பட்டதிலிருந்து 12 மாதங்கள், இறுதி விற்பனை ஒப்பந்தத்திற்கு உட்பட்டது.
பட்டியலிடப்பட்ட பயன்பாட்டு வரம்பு தோராயமாக உள்ளதுØ5 முதல் Ø250 மிமீ வரைதிட சுற்று கம்பிகளுக்கு. நடைமுறை வரம்பு பொருள் வலிமை, தொடக்க அளவு, முடிக்கப்பட்ட அளவு மற்றும் தேவையான குறைப்பு ஆகியவற்றைப் பொறுத்தது, எனவே இயந்திரத்தைத் தேர்ந்தெடுக்க விட்டம் மட்டும் பயன்படுத்தப்படக்கூடாது.
கார்பன் எஃகு, அலாய் ஸ்டீல், துருப்பிடிக்காத எஃகு, கருவி எஃகு, ஸ்பிரிங் ஸ்டீல், அலுமினியம், தாமிரம், பித்தளை, டைட்டானியம், நிக்கல் உலோகக் கலவைகள் மற்றும் பிற பொருத்தமான உலோகங்களுக்கு ராட் செயின் கோல்ட் டிராயிங் மெஷின்கள் கட்டமைக்கப்படலாம். டை மெட்டீரியல், லூப்ரிகண்ட் மற்றும் டிராயிங் அட்டவணை ஆகியவை பொருளுடன் பொருந்த வேண்டும்.
வரைஒரு ஸ்ட்ரோக்கிற்கு 5 தண்டுகள்பார் அளவு, வரைதல் விசை மற்றும் டை ஹோல்டர் தளவமைப்பு அனுமதிக்கும் இடத்தில் கட்டமைக்க முடியும். சிறிய தொகுதிகளை அடிக்கடி மாற்றுவதை விட, மல்டி-ரோட் செயல்பாடு நிலையான, மீண்டும் மீண்டும் உற்பத்திக்கு மிகவும் பயனுள்ளதாக இருக்கும்.
வழக்கமான பார் வரைவதற்கு, தடியின் முனை பொதுவாக குறைக்கப்பட வேண்டும், அதனால் அது டைக்குள் நுழைந்து வரைதல் வண்டியால் பிடிக்கப்படும். வாடிக்கையாளரின் உள்வரும் பார் நிலை மற்றும் உற்பத்தி வரியைப் பொறுத்து ஒரு தனி சுட்டி இயந்திரம் அல்லது ஒருங்கிணைந்த சுட்டிக் கருவி தேவைப்படலாம்.
மெட்டீரியல் கிரேடு, தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், ஒரு பாஸிற்கான குறைப்பு மற்றும் தேவையான வெளியீடு ஆகியவற்றுடன் தொடங்கவும். இயந்திரம் கணக்கிடப்பட்ட வரைதல் விசை, பக்கவாதம் மற்றும் ஒரு சுழற்சிக்கான தண்டுகளின் எண்ணிக்கை ஆகியவற்றிற்கு எதிராக சரிபார்க்கப்பட வேண்டும். உற்பத்தித் தேவைக்கு அதன் கூடுதல் சக்தித் திறன் தேவையில்லை என்றால் ஒரு பெரிய இயந்திரம் தானாகவே சிறப்பாக இருக்காது.
ஆம். அடிக்கடி தயாரிப்பு மாற்றங்களுடன் நெகிழ்வான உற்பத்திக்கு கைமுறை ஏற்றுதல் பயன்படுத்தப்படலாம். அதே விட்டம் மற்றும் பொருள் தொடர்ச்சியாக உற்பத்தி செய்யப்படும்போது, உழைப்பு குறைப்பு அல்லது சுழற்சி நேரம் ஒரு முக்கிய கவலையாக இருக்கும்போது, தானியங்கு உணவு மற்றும் பெறுதல் மிகவும் மதிப்புமிக்கதாகிறது.
நிலையான இயந்திரம் உறுதிப்படுத்தப்பட்ட விநியோக கட்டமைப்பின் படி கருவிகளை உள்ளடக்கியது. குறிப்பிட்ட வாடிக்கையாளர் பரிமாணங்களுக்கான இறக்கங்கள் தனித்தனியாக குறிப்பிடப்பட வேண்டும், ஏனெனில் டை வடிவியல் மற்றும் பொருள் தடியின் தரம், குறைப்பு மற்றும் முடிக்கப்பட்ட அளவைப் பொறுத்தது.
ஆம், வாடிக்கையாளர் வழங்கிய மாதிரிகள் முன்கூட்டியே ஏற்பாடு செய்யப்படும் போது தொழிற்சாலை சோதனைக்கு பயன்படுத்தப்படலாம். பரிமாண செயல்திறன் மற்றும் வரைபட அட்டவணை ஆகியவை திட்டத்திற்கு முக்கியமானதாக இருக்கும் போது உண்மையான தடி பொருள் மற்றும் இலக்கு பரிமாணங்களை வழங்குவது பரிந்துரைக்கப்படுகிறது.
முகவரி
எண்.163, ஷாடோங் சாலை, ஷாபு 2வது தொழில்துறை மண்டலம், தலாங் டவுன், டோங்குவான் நகரம், குவாங்டாங், சீனா
டெல்
மின்னஞ்சல்