Whatsapp
பல்வேறு தொழில்களில் டியூப், பார் மற்றும் வயர் பொருட்களுக்கு ஏற்றவாறு, ஸ்ட்ரெய்டனிங், கோல்ட் டிராயிங், பாயிண்டிங், சேம்ஃபரிங், கட்டிங், த்ரெட் ரோலிங் மெஷின்கள் மற்றும் டிராயிங் டைஸ் உள்ளிட்ட துல்லியமான உலோக செயலாக்க உபகரணங்களை நாங்கள் வழங்குகிறோம்.
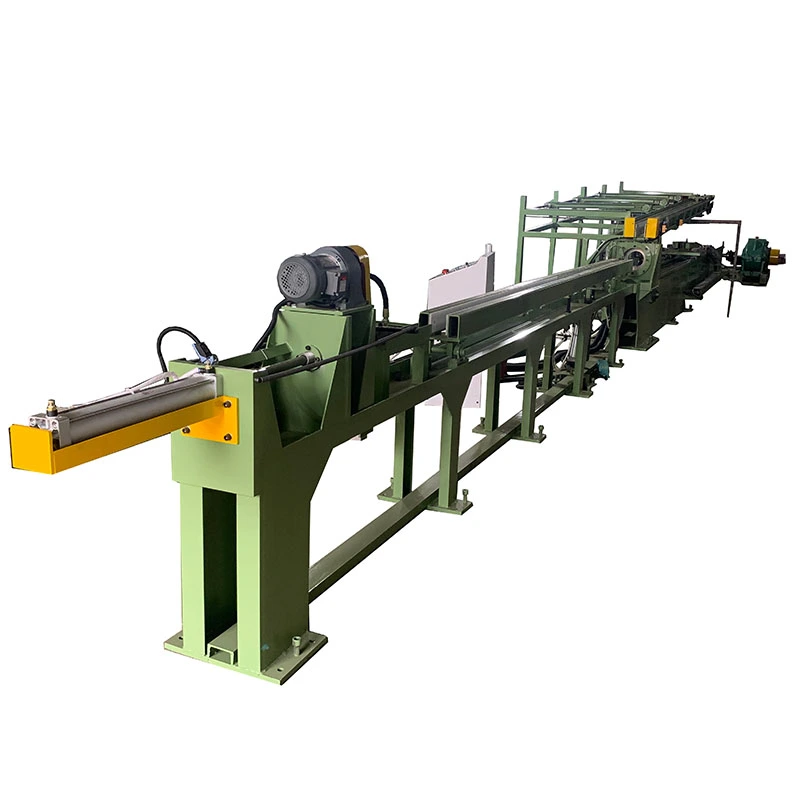
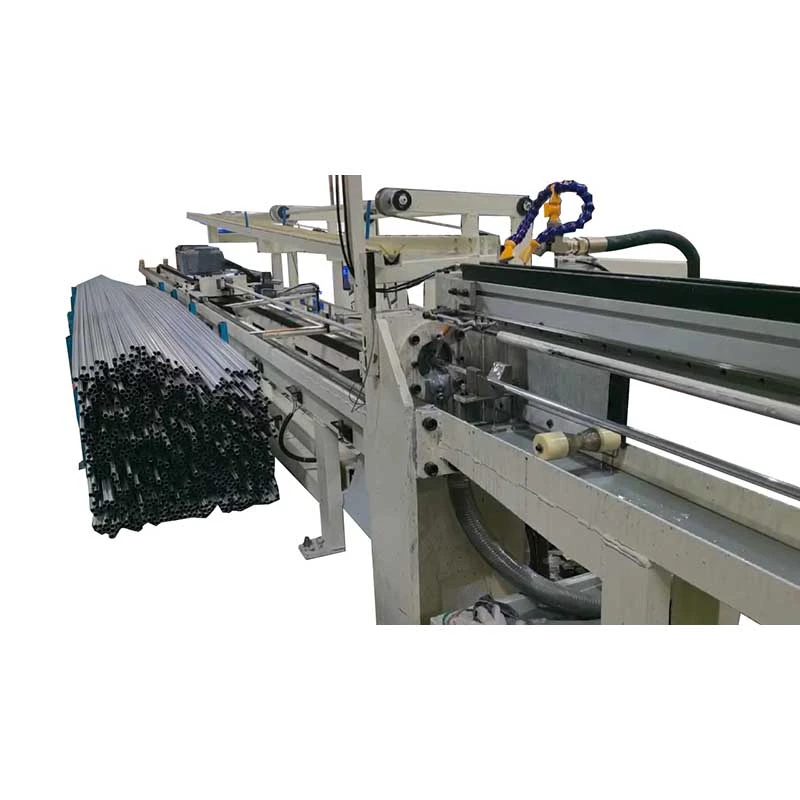
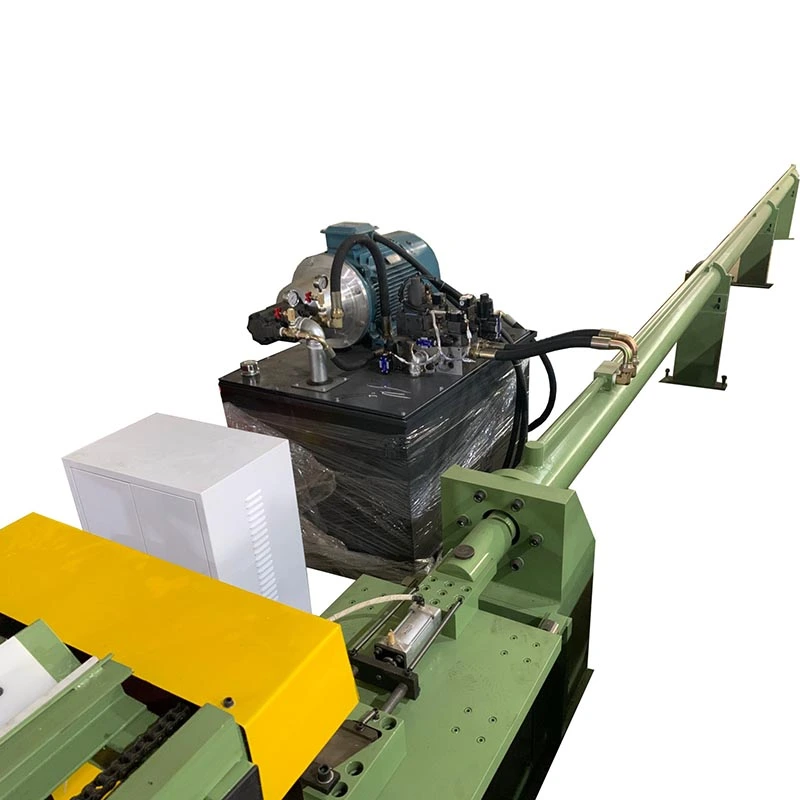
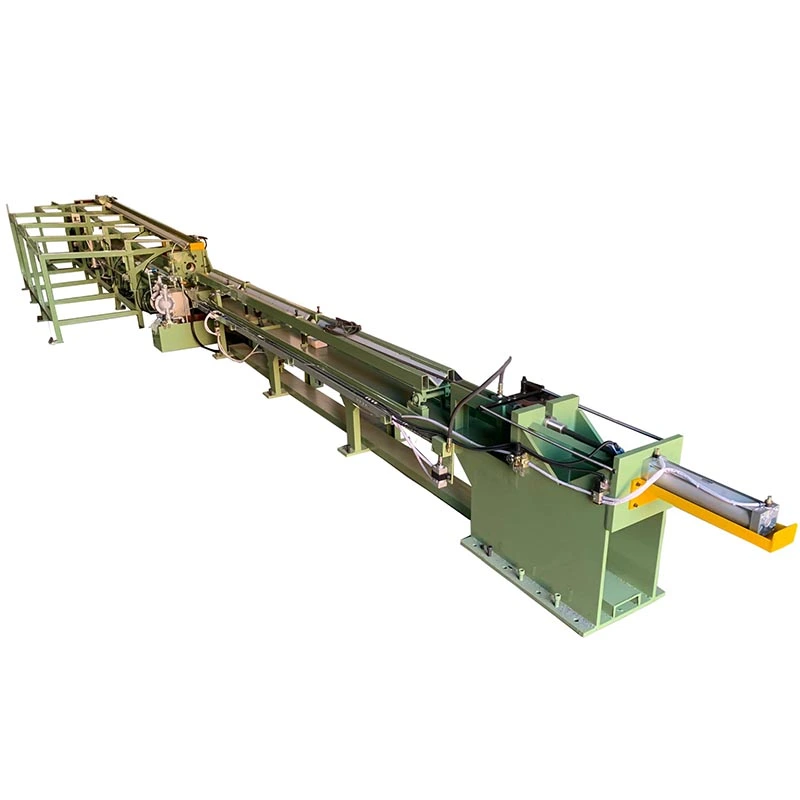
திகுழாய் ஹைட்ராலிக் குளிர் வரைதல் இயந்திரம்கட்டுப்படுத்தப்பட்ட குளிர் வரைதல் செயல்முறை மூலம் சுவர் தடிமன் மற்றும் உள் பரிமாணங்களைக் கட்டுப்படுத்தும் போது உலோகக் குழாய்களின் வெளிப்புற விட்டத்தைக் குறைக்கிறது. ஒரு ஹைட்ராலிக் சிலிண்டர் குழாயை ஒரு டிராயிங் டை மூலம் இழுக்கிறது, அதே நேரத்தில் தேர்ந்தெடுக்கப்பட்ட பிளக் அல்லது மாண்ட்ரல் உள் வடிவவியலைக் கட்டுப்படுத்துகிறது.
இயந்திரம் உற்பத்திக்கு ஏற்றது, அங்கு சூடான-உருட்டப்பட்ட, வெளியேற்றப்பட்ட அல்லது பிற உள்வரும் குழாய்களுக்கு எந்திரம், மெருகூட்டல், வளைத்தல் அல்லது இறுதி அசெம்பிளிக்கு முன் இறுக்கமான பரிமாணக் கட்டுப்பாடு தேவைப்படுகிறது. உண்மையான வரைதல் கட்டமைப்பு தேவையான முடிக்கப்பட்ட விட்டம், சுவர் தடிமன், உள் துல்லியம், பொருள், ஒரு பாஸ் குறைப்பு மற்றும் உற்பத்தி நீளம் ஆகியவற்றிலிருந்து தேர்ந்தெடுக்கப்பட்டது.
குழாய் வரைதல் நிலையத்தில் நிலைநிறுத்தப்பட்டு, அதன் தயாரிக்கப்பட்ட முனை டை வழியாக அனுப்பப்படுகிறது. செயல்முறையைப் பொறுத்து, குழாயின் உள்ளே ஒரு பிளக் அல்லது மாண்ட்ரல் நிலைநிறுத்தப்படுகிறது. ஹைட்ராலிக் சிலிண்டர் பின்னர் ஒரு கட்டுப்படுத்தப்பட்ட வேகத்தில் கருவி மூலம் குழாயை இழுக்கிறது.
ஹைட்ராலிக் டிரைவின் முக்கிய நன்மை என்னவென்றால், வரைதல் வேகம் மற்றும் ஹைட்ராலிக் அழுத்தத்தை வெவ்வேறு குழாய் அளவுகள் மற்றும் பொருட்களுக்கு ஏற்றவாறு சரிசெய்ய முடியும். ஒரு உற்பத்தி வரி ஒன்றுக்கு மேற்பட்ட குழாய் விவரக்குறிப்புகளைக் கையாளும் போது அல்லது வரைபட அட்டவணைக்கு பாஸ்களுக்கு இடையில் வெவ்வேறு இயக்க நிலைமைகள் தேவைப்படும்போது இது பயனுள்ளதாக இருக்கும்.
முன் அழுத்தப்பட்ட மூடிய சட்டமானது இறக்க, வண்டி, சிலிண்டர் மற்றும் தொடர்புடைய கூறுகளை ஆதரிக்கிறது. குழாய் அச்சு, இறக்க அச்சு மற்றும் மாண்ட்ரல் அச்சு ஆகியவற்றுக்கு இடையேயான தொடர்பைப் பராமரிப்பது முக்கியம், ஏனெனில் தவறான சீரமைப்பு சுவர் தடிமன், ஓவலிட்டி மற்றும் மேற்பரப்பு தரத்தை பாதிக்கும்.
உட்புற பிளக் இல்லாமல் டையின் மூலம் குழாய் வரையப்படுகிறது. இந்த முறை எளிமையான கருவி அமைப்பைக் கொண்டுள்ளது மற்றும் உள் விட்டம் மற்றும் சுவர் தடிமன் ஆகியவற்றின் இறுக்கமான கட்டுப்பாட்டைக் காட்டிலும் வெளிப்புற விட்டம் குறைப்பு முக்கிய தேவையாக இருக்கும் போது பொருத்தமானது.
ஒரு நிலையான பிளக் வரைதல் போது உள் விட்டம் கட்டுப்படுத்துகிறது. வெளிப்புற விட்டம் மற்றும் சுவர் தடிமன் இரண்டையும் மூழ்கடிக்கும் வரைபடத்தை விட நெருக்கமாகக் கட்டுப்படுத்த வேண்டியிருக்கும் போது இது பொதுவாக தேர்ந்தெடுக்கப்படுகிறது.
பிளக் குழாயின் உள்ளே நிலைநிறுத்தப்பட்டு வரைதல் செயல்முறையுடன் நகரும். முறையானது குறைப்பு, உள் பரிமாணக் கட்டுப்பாடு மற்றும் வரைதல் விசை ஆகியவற்றுக்கு இடையே வேறுபட்ட சமநிலையை வழங்க முடியும், எனவே கருவித் தேர்வு உண்மையான குழாய் விவரக்குறிப்பின் அடிப்படையில் இருக்க வேண்டும்.
வரைதல் போது ஒரு நீண்ட மாண்ட்ரல் குழாய் வழியாக செல்கிறது மற்றும் உள் விட்டம் மற்றும் சுவர் தடிமன் மீது அதிக கட்டுப்பாட்டை வழங்குகிறது. உள் பரிமாணத் தேவைகள் அதிகமாக இருக்கும் போது இது பொதுவாகக் கருதப்படுகிறது.
நான்கு முறைகள் ஒவ்வொரு குழாயிலும் ஒன்றுக்கொன்று மாற்ற முடியாது. கருவி ஏற்பாட்டைத் தேர்ந்தெடுப்பதற்கு முன், பொருள் வலிமை, தொடக்க பரிமாணங்கள், முடிக்கப்பட்ட பரிமாணங்கள், ஒரு பாஸிற்கான குறைப்பு, உயவு மற்றும் தேவையான சகிப்புத்தன்மை ஆகியவற்றை மதிப்பாய்வு செய்ய வேண்டும்.
வரைதல் சக்தி குழாய் விட்டம் மூலம் மட்டும் தேர்ந்தெடுக்கப்படவில்லை.பொருள் வலிமை, சுவர் தடிமன், குறைப்பு, கருவி மற்றும் உயவு ஆகியவற்றில் உள்ள வேறுபாடுகள் காரணமாக ஒரே வெளிப்புற விட்டம் கொண்ட இரண்டு குழாய்களுக்கு மிகவும் வேறுபட்ட இயந்திர திறன்கள் தேவைப்படலாம்.
கார்பன் எஃகு, துருப்பிடிக்காத எஃகு, அலாய் ஸ்டீல், தாமிரம், அலுமினியம், பித்தளை, டைட்டானியம் மற்றும் பிற உலோகங்கள் வெவ்வேறு சிதைவு பண்புகளைக் கொண்டுள்ளன. அதிக வலிமை கொண்ட பொருட்கள் அல்லது கனமான குறைப்புகளுக்கு பொதுவாக அதிக வரைதல் சக்தி மற்றும் பொருத்தமான கருவி ஏற்பாடு தேவைப்படுகிறது.
உள்வரும் வெளிப்புற விட்டம், சுவர் தடிமன், முடிக்கப்பட்ட வெளிப்புற விட்டம், முடிக்கப்பட்ட சுவர் தடிமன் மற்றும் குழாய் நீளம் ஆகியவை ஒவ்வொரு பாஸிலிருந்தும் தேவையான குறைப்பை தீர்மானிக்கின்றன. இயந்திர மாதிரி மற்றும் கருவியை இறுதி செய்வதற்கு முன் இந்த மதிப்புகள் தேவைப்படுகின்றன.
பயனுள்ள முடிக்கப்பட்ட குழாய் நீளம் இயந்திர மாதிரியால் மாறுபடும். உற்பத்திக் கோடு நீண்ட குழாய்களைக் கையாளும் பட்சத்தில், விசைத் திறனில் இருந்து டிராபெஞ்சைத் தேர்ந்தெடுப்பதற்குப் பதிலாக, கிடைக்கக்கூடிய வரைதல் பக்கவாதம் மற்றும் இயந்திரத் தளவமைப்பு ஆகியவை ஒன்றாகச் சரிபார்க்கப்பட வேண்டும்.
வரைதல் வேகம் சுழற்சி நேரத்தை பாதிக்கிறது, ஆனால் அதிகபட்ச வேகம் ஒவ்வொரு குழாய்க்கும் சிறந்த உற்பத்தி அமைப்பாக அவசியமில்லை. பொருள் நடத்தை, உயவு, கருவி, குறைப்பு மற்றும் மேற்பரப்பு தேவைகள் நடைமுறை இயக்க வேகத்தை தீர்மானிக்க முடியும்.
குழாய் ஹைட்ராலிக் குளிர் வரைதல் இயந்திரத்தை தேவையான இயக்க முறை மற்றும் உற்பத்தி அளவை சுற்றி கட்டமைக்க முடியும். PLC மற்றும் HMI கட்டுப்பாடுகள் வரைதல் வரிசை, வண்டி இயக்கம், திரும்பும் பக்கவாதம், இயக்க அளவுருக்கள் மற்றும் இயந்திர நிலை ஆகியவற்றை நிர்வகிக்கிறது. ஏற்றுதல், இறக்குதல் அல்லது மீண்டும் மீண்டும் உற்பத்தி சுழற்சிகள் தடையை உருவாக்கும் போது கூடுதல் குழாய் கையாளுதல் கருவிகளைக் கருத்தில் கொள்ளலாம்.
FangRong வெவ்வேறு சக்தி வகுப்புகளில் ஹைட்ராலிக் டிராபெஞ்சுகளை வழங்குகிறது. கீழே உள்ள அட்டவணை வழங்கப்பட்ட FR தொடர் தரவைக் காட்டுகிறது. வாடிக்கையாளரின் குழாய் பொருள், பரிமாணங்கள், வரைதல் முறை மற்றும் உற்பத்தித் தேவைகளுக்கு எதிராக உண்மையான உள்ளமைவு உறுதிப்படுத்தப்பட வேண்டும்.
| மாதிரி | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| அதிகபட்சம். வரைதல் படை (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| வரைதல் வேகம் (மீ/நி) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| முடிக்கப்பட்ட குழாயின் பயனுள்ள நீளம் (மீ) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| முடிக்கப்பட்ட குழாய் OD வரம்பு (மிமீ) | φ5 அதிகபட்சம் | φ25 அதிகபட்சம் | φ50 அதிகபட்சம் | φ60 அதிகபட்சம் | φ70 அதிகபட்சம் | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| அதிகபட்சம். முடிக்கப்பட்ட குழாய் சுவர் தடிமன் (மிமீ) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| பிரதான எண்ணெய் சிலிண்டர் (மிமீ) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| ஹைட்ராலிக் நிலையங்களின் எண்ணிக்கை | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| வேலை அழுத்தம் (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| அதிகபட்சம். கணினி அழுத்தம் (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| பிரதான எண்ணெய் பம்ப் (கையேடு மாறி உலக்கை பம்ப்) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| பிரதான மோட்டார் (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| அவுட்லைன் பரிமாணங்கள் W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| எடை (டி) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
விவரக்குறிப்பு:மேலே உள்ள மதிப்புகள் வழங்கப்பட்ட FR மாதிரி அட்டவணையில் இருந்து பெறப்பட்டவை மற்றும் குறிப்புக்காக வழங்கப்படுகின்றன. இறுதி இயந்திர பரிமாணங்கள், சக்தி திறன், கருவி, ஹைட்ராலிக் கட்டமைப்பு மற்றும் இயக்க அளவுருக்கள் உண்மையான குழாய் செயல்முறையின் படி உறுதிப்படுத்தப்படுகின்றன.
சிலிண்டர் பீப்பாய்கள் மற்றும் தொடர்புடைய கூறுகளுக்குப் பயன்படுத்தப்படும் குழாய்களின் வெளிப்புற விட்டம், சுவர் தடிமன் மற்றும் உள் பரிமாணங்களைக் கட்டுப்படுத்த குளிர் வரைதல் பயன்படுத்தப்படலாம். தேவையான வரைதல் முறையானது மெருகூட்டல் அல்லது எந்திரம் செய்வதற்கு முன் பரிமாணத் தேவைகளைப் பொறுத்தது.
குழாய் ஹைட்ராலிக் கோல்ட் டிராயிங் மெஷின் இயந்திர கூறுகள், தொழில்துறை உபகரணங்கள், கட்டமைப்பு பாகங்கள், வெப்பப் பரிமாற்றிகள் மற்றும் கட்டுப்படுத்தப்பட்ட குழாய் பரிமாணங்கள் தேவைப்படும் பிற பயன்பாடுகளுக்கு எஃகு குழாய்களை செயலாக்க முடியும்.
HVAC, குளிரூட்டல், வெப்பப் பரிமாற்றிகள், பிளம்பிங் கூறுகள் மற்றும் மின் பயன்பாடுகளில் பரிமாணக் கட்டுப்பாட்டிற்காக செம்பு மற்றும் பித்தளை குழாய்களை வரையலாம். பொருத்தமான கருவி மற்றும் வரைதல் வேகம் பொருள் மற்றும் குழாய் விவரக்குறிப்பை சார்ந்துள்ளது.
தேர்ந்தெடுக்கப்பட்ட வாகனம், வெப்பப் பரிமாற்றி மற்றும் தொழில்துறை பயன்பாடுகள் உட்பட கட்டுப்படுத்தப்பட்ட பரிமாணங்கள் மற்றும் இலகுரக குழாய் பிரிவுகள் தேவைப்படும் இடங்களில் அலுமினிய குழாய் வரைதல் பயன்படுத்தப்படுகிறது.
டைட்டானியம், நிக்கல் உலோகக் கலவைகள் மற்றும் பிற சிறப்பு உலோகங்கள் அவற்றின் வலிமை மற்றும் சிதைவு நடத்தைக்கு பொருந்தக்கூடிய செயல்முறை அளவுருக்கள் தேவை. இயந்திர திறன், வரைதல் முறை, கருவி மற்றும் குறைப்பு அட்டவணை ஆகியவை உண்மையான பொருள் தரம் மற்றும் குழாய் பரிமாணங்களிலிருந்து உறுதிப்படுத்தப்பட வேண்டும்.
புனையப்படுவதற்கு முன், FangRong குழாய் பொருள், உள்வரும் பரிமாணங்கள், முடிக்கப்பட்ட பரிமாணங்கள், வரைதல் முறை, குறைப்பு தேவைகள், குழாய் நீளம், வரைதல் சக்தி மற்றும் உற்பத்தி இலக்கு ஆகியவற்றை மதிப்பாய்வு செய்கிறது. இந்த அளவுருக்கள் ஹைட்ராலிக் அமைப்பு, சிலிண்டர் திறன், கருவி ஏற்பாடு, இயந்திர பக்கவாதம் மற்றும் கட்டுப்பாட்டு கட்டமைப்பு ஆகியவற்றை தீர்மானிக்கிறது.
இயந்திர சட்டகம், வழிகாட்டி தண்டவாளங்கள், டிராயிங் கேரேஜ், சிலிண்டர் மவுண்டிங் அமைப்பு மற்றும் டை ஹோல்டர் ஆகியவை உபகரண வடிவமைப்பின் படி இயந்திரம் மற்றும் அசெம்பிள் செய்யப்படுகின்றன. வழிகாட்டி ரயில் சீரமைப்பு சரிபார்க்கப்படுகிறது, ஏனெனில் வண்டியின் இயக்கம் குழாய்க்கும் வரைதல் கருவிக்கும் இடையிலான உறவை நேரடியாக பாதிக்கிறது.
ஹைட்ராலிக் பவர் யூனிட், மெயின் சிலிண்டர், வால்வுகள், பைப்லைன்கள் மற்றும் தொடர்புடைய கூறுகள் அசெம்பிளி மற்றும் கமிஷன் செய்யும் போது சரிபார்க்கப்படுகின்றன. ஹைட்ராலிக் அழுத்தம், சிலிண்டர் இயக்கம், வால்வு பதில் மற்றும் இயக்க நிலைத்தன்மை ஆகியவை இயந்திர சோதனையில் சேர்க்கப்பட்டுள்ளன.
ஒப்புக்கொள்ளப்பட்ட இயந்திர செயல்பாடுகளுக்கு கட்டுப்பாட்டு அமைப்பு கட்டமைக்கப்பட்டுள்ளது. PLC லாஜிக் மற்றும் HMI அமைப்புகள் வரைதல் செயல்பாடு, வண்டி இயக்கம், திரும்பும் பக்கவாதம், இயக்க முறைகள் மற்றும் தொடர்புடைய இயந்திர நிலைத் தகவலை உள்ளடக்கியது.
முடிக்கப்பட்ட இயந்திரம் சுமை இல்லாத செயல்பாட்டிற்கு உட்படுகிறது, அதைத் தொடர்ந்து ஒப்புக் கொள்ளப்பட்ட தொழில்நுட்ப தேவைகளின்படி சுமை சோதனை செய்யப்படுகிறது. இயந்திர இயக்கம், ஹைட்ராலிக் செயல்திறன், மின் கட்டுப்பாடுகள், வரைதல் செயல்பாடுகள் மற்றும் பாதுகாப்பு தொடர்பான செயல்பாடுகள் ஏற்றுமதிக்கு முன் சரிபார்க்கப்படுகின்றன.
FangRong 1998 ஆம் ஆண்டு முதல் குளிர் வரைதல் கருவிகள் தயாரிப்பில் ஈடுபட்டுள்ளது. அதன் உபகரண வரம்பு ஹைட்ராலிக் குளிர் வரைதல் இயந்திரங்கள் மற்றும் தொடர்புடைய குழாய் மற்றும் பட்டை செயலாக்க கருவிகளை உள்ளடக்கியது.
நிறுவனம் டோங்குவான் மற்றும் யாங்ஜியாங், குவாங்டாங்கில் உற்பத்தி வசதிகளை இயக்குகிறது, உற்பத்தியை உள்ளடக்கிய மெக்கானிக்கல் ஃபேப்ரிகேஷன், எந்திரம், ஹைட்ராலிக் அசெம்பிளி, எலக்ட்ரிக்கல் ஒருங்கிணைப்பு, மெஷின் அசெம்பிளி மற்றும் டெஸ்டிங். ஆண்டு உற்பத்தி திறன் 650 இயந்திரங்களை மீறுகிறது.
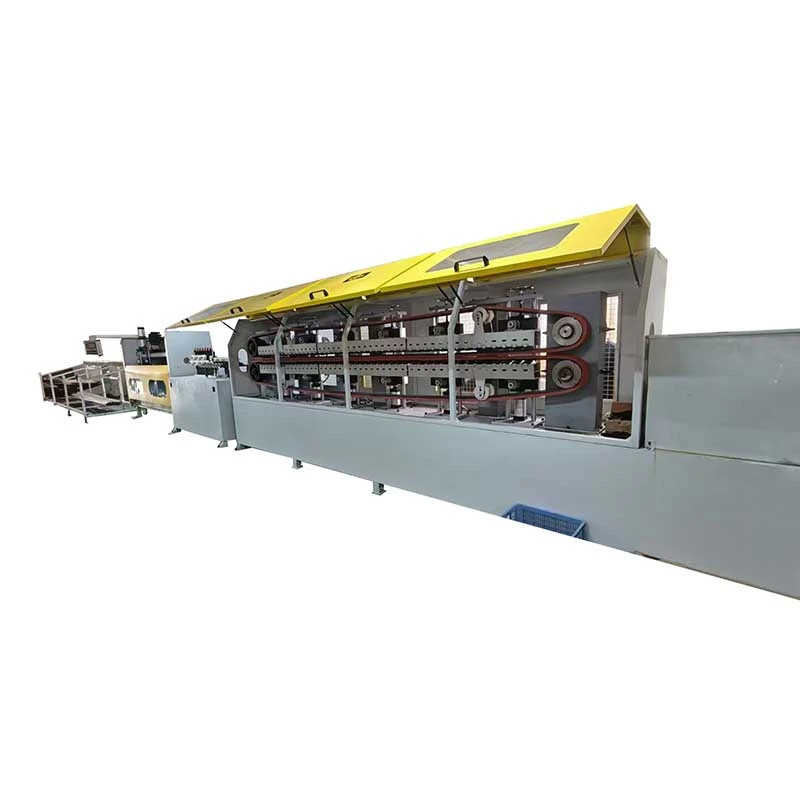
ஒரு டிராபெஞ்சிற்கு மேல் தேவைப்படும் திட்டங்களுக்கு, முடிக்கப்பட்ட குழாய் தேவைகளுக்கு ஏற்ப சுட்டி, வரைதல், நேராக்க, வெட்டுதல் மற்றும் சேம்ஃபரிங் போன்ற செயல்முறைகளைச் சுற்றி உற்பத்தி வரி திட்டமிடப்படலாம்.
FangRong இன் தர மேலாண்மை அமைப்பு சான்றளிக்கப்பட்டதுISO 9001:2015, சான்றிதழ் எண்.UQ231211R1.
பைப் ஹைட்ராலிக் கோல்ட் ட்ராயிங் மெஷின், பொருந்தக்கூடிய மெஷினரி டைரக்டிவ் 2006/42/EC தேவைகளின் அடிப்படையில் CE குறியிடுதலுடன் வழங்கப்படுகிறது. இயந்திர வடிவமைப்பு மற்றும் இலக்கு சந்தையின் படி இறுதி பாதுகாப்பு கட்டமைப்பு உறுதிப்படுத்தப்படுகிறது.
ஏற்றுமதிக்கு முன் மூன்றாம் தரப்பு சரிபார்ப்பு தேவைப்படும் வாடிக்கையாளர்களுக்கு SGS ஆய்வு கூடுதல் சுயாதீன ஆய்வு விருப்பத்தை வழங்க முடியும்.
32 கண்டுபிடிப்பு காப்புரிமைகள் மற்றும் 100 க்கும் மேற்பட்ட பயன்பாட்டு மாதிரி காப்புரிமைகள் உட்பட 130 க்கும் மேற்பட்ட காப்புரிமைகளை FangRong தெரிவிக்கிறது. பிரதிநிதி காப்புரிமை எண்களில் 2013207829011, 2008300532117 மற்றும் ZL2015 2 0842922.7 ஆகியவை அடங்கும்.
மேற்கோள் மற்றும் இயந்திரத் தேர்வுக்கு, வாடிக்கையாளர்கள் குழாய் பொருள் மற்றும் தரம், உள்வரும் OD மற்றும் சுவர் தடிமன், முடிக்கப்பட்ட OD மற்றும் சுவர் தடிமன், குழாய் நீளம், தெரிந்தால் தேவையான வரைதல் முறை, எதிர்பார்க்கப்படும் உற்பத்தி அளவு மற்றும் கிடைக்கக்கூடிய பட்டறை நிலைமைகளை வழங்க வேண்டும்.
MOQ: 1 தொகுப்பு.
அளவு அடிப்படையிலான வாங்குதலுக்கு, மேற்கோள் பின்வருமாறு கட்டமைக்கப்படலாம்:
1 தொகுப்பு:தேர்ந்தெடுக்கப்பட்ட மாதிரி மற்றும் உள்ளமைவின் அடிப்படையில் நிலையான திட்ட மேற்கோள்.
2-4 செட்:மாதிரி மற்றும் உள்ளமைவு உறுதிப்படுத்தலுக்குப் பிறகு அளவு அடிப்படையிலான விலை கிடைக்கும்.
5+ தொகுப்புகள்:மொத்த உபகரணத் தேவையின் அடிப்படையில் திட்டம் அல்லது தொகுதி மேற்கோள்.
FOB சீனா ஏற்றுதல் துறைமுகம்.குறிப்பிட்ட புறப்பாடு துறைமுகம், பேக்கிங் ஏற்பாடு மற்றும் கப்பல் பரிமாணங்கள் ஆகியவை இறுதி இயந்திர கட்டமைப்பின் படி வணிக மேற்கோளில் உறுதிப்படுத்தப்படுகின்றன.
நிலையான வரிசை:FR-16 முதல் FR-100 வகுப்பு உபகரணங்களுக்கு தோராயமாக 30-60 நாட்கள், இறுதி கட்டமைப்புக்கு உட்பட்டது.
பெரிய அல்லது தனிப்பயனாக்கப்பட்ட ஆர்டர்:பெரிய மாடல்கள் அல்லது சிறப்பு ஆட்டோமேஷன் சம்பந்தப்பட்ட திட்டங்களுக்கு தோராயமாக 90-120 நாட்கள்.
விரைவான ஆர்டர்:உற்பத்தி திறன் மற்றும் கூறு கிடைக்கும் தன்மையைப் பொறுத்து குறுகிய விநியோகம் சாத்தியமாகலாம். உறுதிப்படுத்தப்பட்ட விநியோக தேதி ஆர்டர் ஆவணங்களில் குறிப்பிடப்பட வேண்டும்.
கட்டணம்:30% டெபாசிட் மற்றும் 70% பேலன்ஸ் ஃபேக்டரி ஏற்பு சோதனைக்குப் பிறகு (FAT) ஏற்றுமதிக்கு முன்.
உத்தரவாதம்:ஒப்புக்கொள்ளப்பட்ட உத்தரவாத விதிமுறைகளுக்கு உட்பட்டு, ஆணையிடப்பட்டதிலிருந்து 12 மாதங்கள்.
குழாய் பொருள், உள்வரும் OD மற்றும் சுவர் தடிமன், முடிக்கப்பட்ட OD மற்றும் சுவர் தடிமன், குழாய் நீளம், தேவையான குறைப்பு மற்றும் உற்பத்தி இலக்கு ஆகியவற்றுடன் தொடங்கவும். இந்த அளவுருக்கள் தேவையான வரைதல் விசை, இயந்திர பக்கவாதம், கருவி முறை மற்றும் ஹைட்ராலிக் கட்டமைப்பு ஆகியவற்றை தீர்மானிக்க பயன்படுத்தப்படுகின்றன.
மூழ்கும் வரைதல் உள் பிளக்கைப் பயன்படுத்தாது மற்றும் முக்கியமாக வெளிப்புற விட்டத்தைக் கட்டுப்படுத்துகிறது. பிளக் வரைதல் துளை மற்றும் சுவர் தடிமன் கட்டுப்படுத்த உள் கருவியை அறிமுகப்படுத்துகிறது. நிலையான பிளக், மிதக்கும் பிளக் மற்றும் நகரும் மாண்ட்ரல் முறைகள் பல்வேறு நிலைகளில் உள்ளக பரிமாணக் கட்டுப்பாட்டை வழங்குகின்றன.
வரைதல் விசை பொருள் வலிமை, குழாய் பரிமாணங்கள், குறைப்பு பகுதி, டை வடிவியல், உராய்வு, உயவு, வரைதல் வேகம் மற்றும் தேர்ந்தெடுக்கப்பட்ட கருவியைப் பொறுத்தது. எனவே, இயந்திரத் திறனைக் கண்டறிய குழாய் OD மட்டும் போதாது.
ஆம், குழாய் ஹைட்ராலிக் கோல்ட் டிராயிங் மெஷின் திறன் மற்றும் கருவி பொருத்தமாக இருந்தால். கார்பன் எஃகு, துருப்பிடிக்காத எஃகு, தாமிரம், அலுமினியம், பித்தளை, டைட்டானியம் மற்றும் பிற உலோகக் கலவைகளுக்கு வெவ்வேறு வரைதல் அளவுருக்கள், கருவிகள் மற்றும் குறைப்பு அட்டவணைகள் தேவைப்படலாம்.
பாஸ்களின் எண்ணிக்கை மொத்த குறைப்பு, பொருள் பண்புகள், ஒரு பாஸுக்கு அனுமதிக்கக்கூடிய குறைப்பு, வரைதல் முறை மற்றும் இறுதி பரிமாணங்களைப் பொறுத்தது. பெரிய மொத்தக் குறைப்புக்கள் பொதுவாக பல பாஸ்களாகப் பிரிக்கப்பட்டு, செயல்முறையை பொருத்தமான உருவாக்க நிலைமைகளுக்குள் வைத்திருக்கும்.
ஆம். முடிக்கப்பட்ட தயாரிப்பைப் பொறுத்து, வரைதல் இயந்திரத்தை சுட்டிக்காட்டுதல், நேராக்குதல், வெட்டுதல் மற்றும் சாம்பரிங் போன்ற செயல்முறைகளுடன் இணைக்கலாம். தேவையான உற்பத்தி ஓட்டம் மற்றும் குழாய் கையாளுதல் முறையிலிருந்து வரி கட்டமைப்பு தீர்மானிக்கப்பட வேண்டும்.
வெல்ட் தரம், குழாயின் நிலை, பொருள், பரிமாணங்கள் மற்றும் தேவையான குறைப்பு ஆகியவை குளிர்ச்சியான வரைவதற்கு ஏற்றதாக இருக்கும்போது அவை செயலாக்கப்படலாம். வரைதல் செயல்முறையை உறுதிப்படுத்தும் முன் உள்வரும் குழாய் நிலை மதிப்பாய்வு செய்யப்பட வேண்டும்.
குழாய் பொருள் மற்றும் தரம், உள்வரும் OD மற்றும் சுவர் தடிமன், முடிக்கப்பட்ட OD மற்றும் சுவர் தடிமன், குழாய் நீளம், தெரிந்தால் வரைதல் முறை, தேவையான வெளியீடு, நிறுவப்பட்டால் பாஸ்களின் எண்ணிக்கை மற்றும் ஆட்டோமேஷன் தேவைகளை வழங்கவும். பட்டறை பரிமாணங்கள் மற்றும் மின்சாரம் வழங்கல் தகவல் இறுதி இயந்திர திட்டமிடலுக்கு பயனுள்ளதாக இருக்கும்.
முகவரி
எண்.163, ஷாடோங் சாலை, ஷாபு 2வது தொழில்துறை மண்டலம், தலாங் டவுன், டோங்குவான் நகரம், குவாங்டாங், சீனா
டெல்
மின்னஞ்சல்