தயாரிப்புகள்
தயாரிப்புகள்

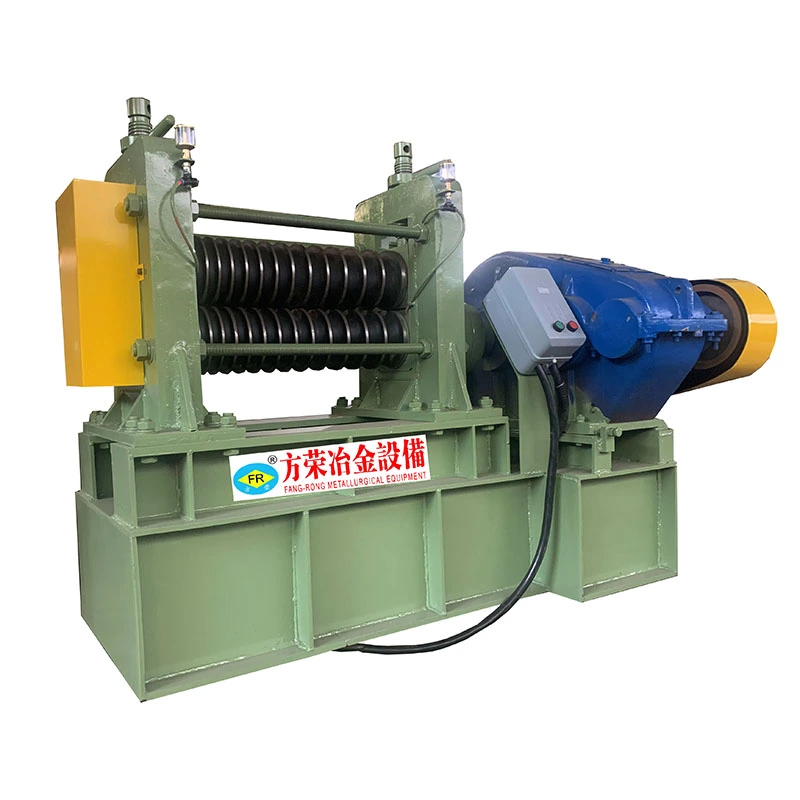
பல்வேறு தொழில்களில் டியூப், பார் மற்றும் வயர் பொருட்களுக்கு ஏற்றவாறு, ஸ்ட்ரெய்டனிங், கோல்ட் டிராயிங், பாயிண்டிங், சேம்ஃபரிங், கட்டிங், த்ரெட் ரோலிங் மெஷின்கள் மற்றும் டிராயிங் டைஸ் உள்ளிட்ட துல்லியமான உலோக செயலாக்க உபகரணங்களை நாங்கள் வழங்குகிறோம்.

தயாரிப்புகள்
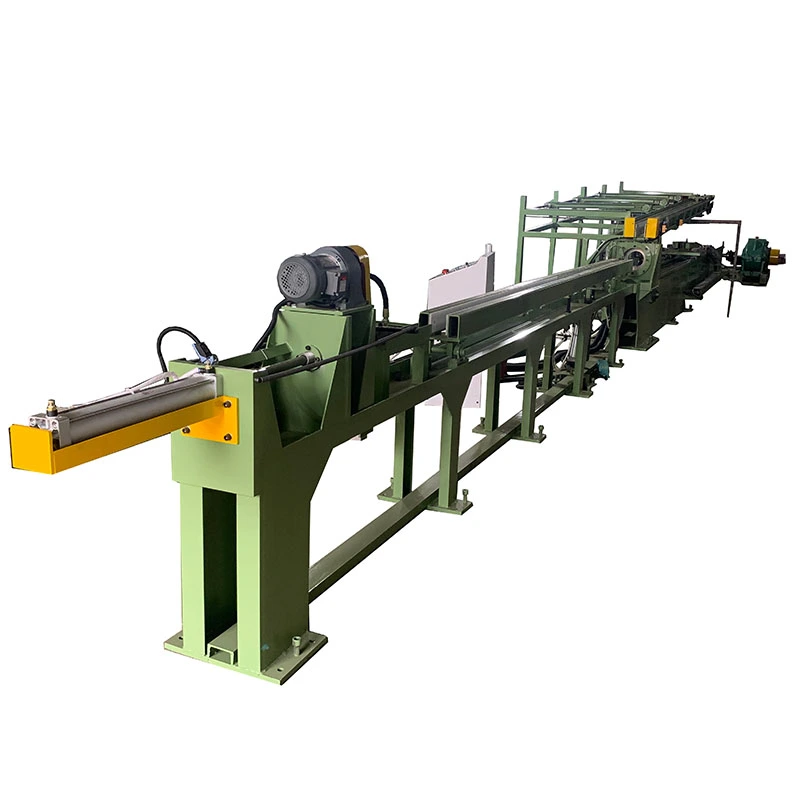
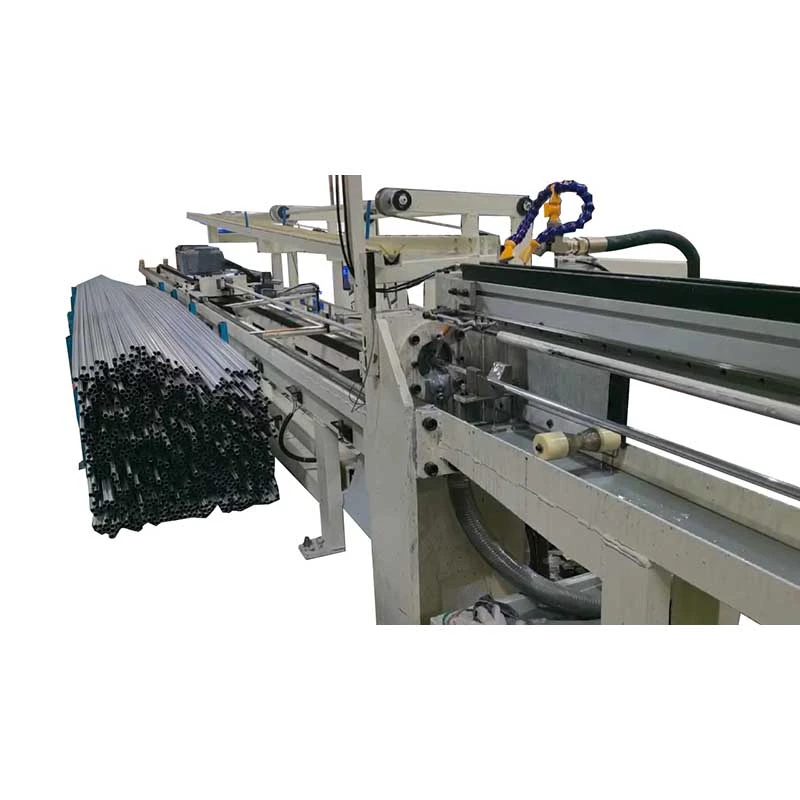
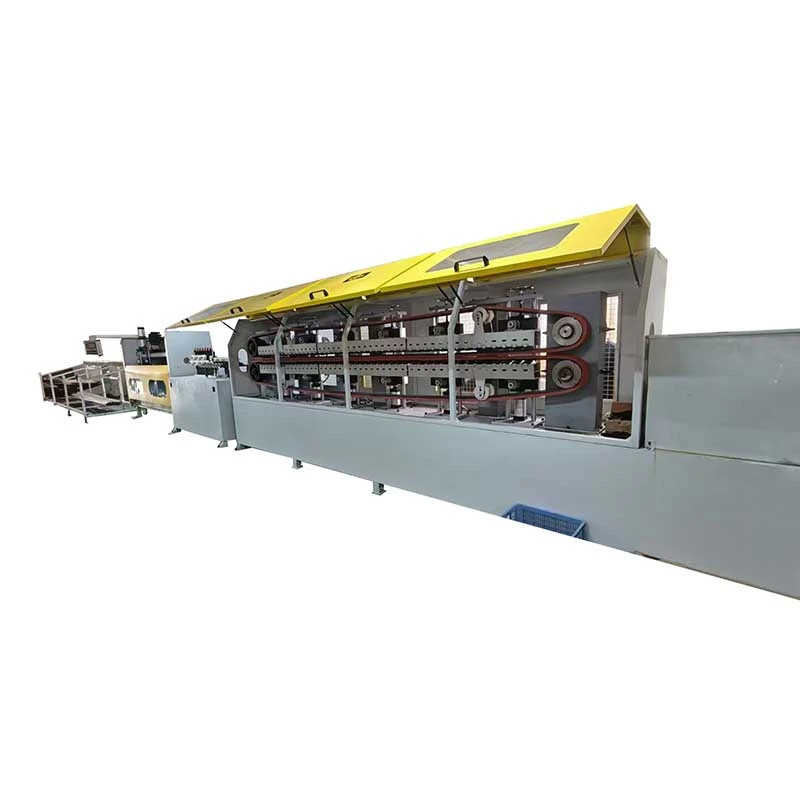
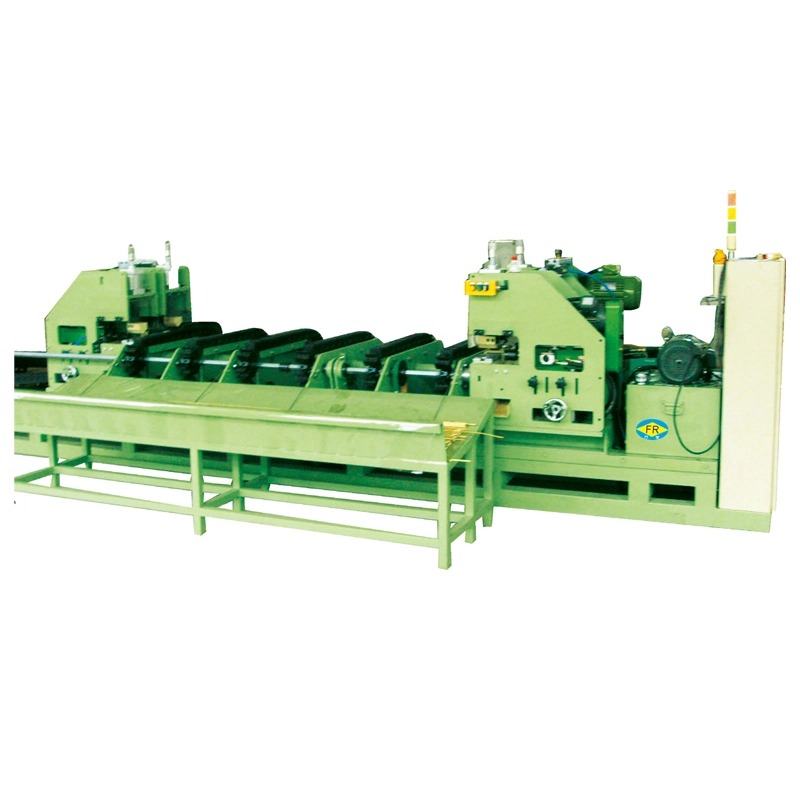
தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்
  • தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்
  • தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்

தானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்

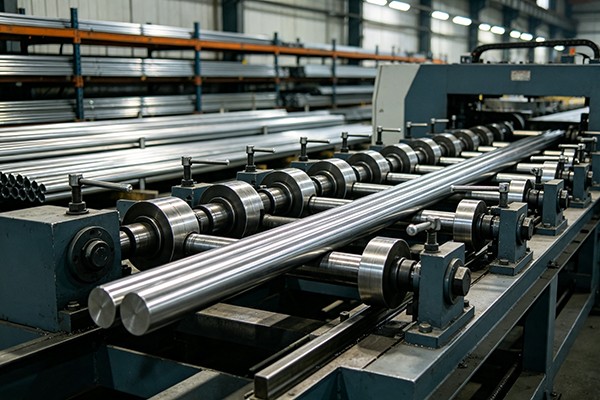
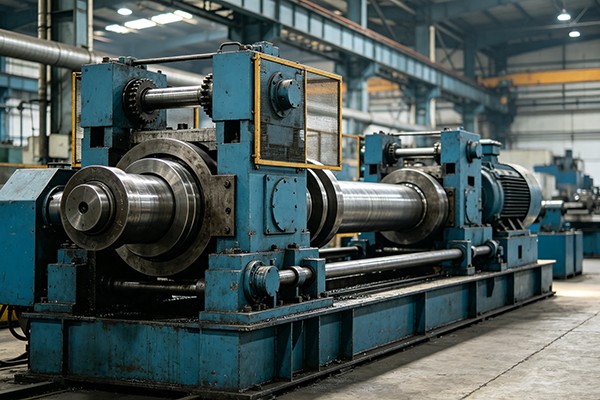
திதானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்சுட்டி, குளிர்ச்சியான வரைதல், நேராக்குதல், வெட்டுதல் மற்றும் சேம்ஃபரிங் ஆகியவற்றை ஒரு தானியங்கி செயல்முறையாக ஒருங்கிணைக்கிறது. ஹைட்ராலிக் புஷ்-ஹெட் படைகளுடன்10-300 டன்மற்றும் வரைதல் திறன்5-200 டன், இது திடமான சுற்று பார்களை செயலாக்குகிறதுØ13-100 மிமீ. தானியங்கு பரிமாற்றம் உழைப்பைக் குறைக்கிறது, சேதத்தை கையாள்வது மற்றும் கழிவுகளை சுட்டிக்காட்டுகிறது, அதே நேரத்தில் மையப்படுத்தப்பட்ட PLC கட்டுப்பாடு நிலையான உற்பத்தி மற்றும் கண்டறியும் தன்மையை ஆதரிக்கிறது. க்கு ஏற்றதுகார்பன் எஃகு, அலாய் ஸ்டீல், துருப்பிடிக்காத எஃகு, தாமிரம் மற்றும் அலுமினியம் பார்கள்ஃபாஸ்டென்சர்கள், வாகன தண்டுகள், தாங்கி உருளைகள் மற்றும் துல்லியமான கூறுகளில் பயன்படுத்தப்படுகிறது.

மதிப்பீடு: 5.0
(மதிப்பீடு எண்ணிக்கை: 1)

திதானியங்கி பாயிண்டிங் வரைதல் நேராக்க கட்டிங் மற்றும் சேம்ஃபரிங் லைன்உற்பத்தியாளர்களுக்கான ஒரு முழுமையான பார் ஃபினிஷிங் அமைப்பாகும், இது வட்டமான பார்களை வரையப்பட்ட, நேராக்க, வெட்டு-நீளம் மற்றும் குறைந்த கைமுறை கையாளுதலுடன் கூடிய முடிக்கப்பட்ட பார்களாக மாற்ற வேண்டும். இது ஒருங்கிணைக்கிறதுசுட்டி, குளிர்ச்சியான வரைதல், நேராக்குதல், நிலையான-நீள வெட்டுதல் மற்றும் இறுதி அறையாக்கம்ஐந்து சுயாதீன இயந்திரங்களுக்கு இடையில் பார்களை நகர்த்துவதற்கு பதிலாக ஒரு உற்பத்தி வரிசையில்.

மேற்பரப்பின் தரம், மீண்டும் மீண்டும் செய்யக்கூடிய பரிமாணங்கள் மற்றும் உற்பத்தித் தடமறிதல் ஆகியவை முக்கியமானதாக இருக்கும் போது இந்த கட்டமைப்பு மிகவும் பயனுள்ளதாக இருக்கும். தனி இயந்திரங்களுக்கு இடையில் கைமுறையாக நீண்ட கம்பிகளை நகர்த்துவது கீறல்கள், பற்கள், நோக்குநிலை பிழைகள் மற்றும் சீரற்ற அமைப்பை அறிமுகப்படுத்தலாம். ஒரு ஒருங்கிணைந்த பரிமாற்ற அமைப்பு, மூல கையிருப்பில் இருந்து முடிக்கப்பட்ட தயாரிப்பு வரை கட்டுப்படுத்தப்பட்ட செயல்முறை பாதையில் பட்டியை வைத்திருக்கிறது.

FangRong அதன் FR-சீரிஸ் புஷ்-டிரா குளிர் வரைதல் இயந்திரங்களைச் சுற்றி வரியை உருவாக்குகிறது.5 முதல் 200 டன்மற்றும் ஹைட்ராலிக் புஷ்-ஹெட் திறன்கள்10 முதல் 300 டன். நிலையான உள்ளமைவுகள் திடமான சுற்று கம்பிகளை உள்ளடக்கியதுØ13 முதல் Ø100 மிமீ வரை. பொருள் மற்றும் குறைப்பு விகிதத்தைப் பொறுத்து, கார்பன் ஸ்டீல், அலாய் ஸ்டீல், துருப்பிடிக்காத எஃகு, தாமிரம், அலுமினியம் மற்றும் தேர்ந்தெடுக்கப்பட்ட சிறப்பு உலோகக் கலவைகளுக்கு வரி கட்டமைக்கப்படலாம்.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

ஒரு ஒருங்கிணைந்த வரி அர்த்தமுள்ளதாக இருக்கும் போது

ஐந்து தனித்தனி இயந்திரங்களை விட ஐந்து-நிலைய வரி தானாகவே சிறந்ததல்ல. ஒரே பட்டை நடுத்தர அல்லது அதிக உற்பத்தி அளவுகளில் பல முடித்த செயல்பாடுகளை மீண்டும் மீண்டும் கடக்க வேண்டும் போது முக்கிய நன்மை தோன்றும்.

உதாரணமாக, ஏகுளிர்ந்த தலைப்புக்காக வரையப்பட்ட பட்டியை உருவாக்கும் ஃபாஸ்டென்னர் உற்பத்தியாளர்பொருள் தலைப்புச் செயல்பாட்டிற்குள் நுழைவதற்கு முன் சீரான விட்டம், நேர்த்திறன் மற்றும் வெட்டு நீளம் தேவைப்படலாம். இந்த சூழ்நிலையில், வரைதல், நேராக்குதல் மற்றும் வெட்டுதல் ஆகியவற்றை இணைப்பது மீண்டும் மீண்டும் ஏற்றுதல் மற்றும் இறக்குதல் ஆகியவற்றைக் குறைக்கிறது மற்றும் உற்பத்தி குறிப்பை சீராக வைத்திருக்கும்.

சிறிய தொகுதிகளில் பல தொடர்பில்லாத பார் அளவுகளை செயலாக்கும் ஒரு வேலை கடைக்கு, தனி இயந்திரங்கள் அதிக நெகிழ்வுத்தன்மையை வழங்கலாம். ஒருங்கிணைந்த வரி மிகவும் கவர்ச்சிகரமானதாக மாறும் போதுபட்டை விட்டம், பொருள் தரம் மற்றும் முடிக்கப்பட்ட நீளம் அடிக்கடி மீண்டும் மீண்டும்மற்றும் கைமுறை பரிமாற்ற செலவு குறிப்பிடத்தக்கதாகிறது.

வரி ஒரு பட்டியை எவ்வாறு செயலாக்குகிறது

1. சுட்டி:பட்டையின் தலையானது குறுகலான சுயவிவரமாக குறைக்கப்பட்டது, அதனால் அது வரைதல் டைக்குள் நுழைய முடியும். தேவையான சுட்டி முறையானது தொடக்க விட்டம், பொருள் வலிமை மற்றும் வரைதல் குறைப்பு ஆகியவற்றைப் பொறுத்தது. கடினமான அல்லது பெரிய விட்டம் கொண்ட பார்களுக்கு பாயிண்டிங் முக்கியமானது, அங்கு முன்னணி முனை நம்பகத்தன்மையுடன் டைக்குள் நுழைய வேண்டும்.

வாடிக்கையாளர் விண்ணப்பம்:அலாய் ஸ்டீல் பார்களை அடுத்தடுத்த குளிர் வரைதலுக்காக செயலாக்கும் போது, ​​சீரான ஹெட் ஜியோமெட்ரி தோல்வியுற்ற டை என்ட்ரியைத் தடுக்க உதவுகிறது மற்றும் ஆபரேட்டர்கள் வரைவதற்கு முன் பட்டியை மீண்டும் மீண்டும் சரிசெய்ய வேண்டிய அவசியத்தை குறைக்கிறது.

2. குளிர் வரைதல்:ஹைட்ராலிக் புஷ் ஹெட் ஆரம்ப நுழைவு கட்டத்தில் டை வழியாக பட்டிக்கு உதவுகிறது. டையின் வழியாக போதுமான பொருள் சென்றவுடன், வரைதல் வண்டி குறைக்கப்பட்ட முனையை இறுக்கி, வரைதல் பக்கவாதத்தை நிறைவு செய்கிறது. இந்த ஏற்பாடு பெரிய பார்கள் அல்லது ஆரம்ப இறக்க-நுழைவு எதிர்ப்பு கணிசமான அளவு அதிக வலிமை கொண்ட பொருட்களுக்கு பயனுள்ளதாக இருக்கும்.

முக்கியமான அளவுரு:வரைதல் டன்னேஜ் பட்டை விட்டத்தில் இருந்து மட்டும் தேர்ந்தெடுக்கப்படக்கூடாது. பொருள் வலிமை, ஒரு பாஸுக்குக் குறைப்பு, டை ஜியாமெட்ரி, லூப்ரிகேஷன் மற்றும் இலக்கு விட்டம் அனைத்தும் தேவையான வரைதல் விசையைப் பாதிக்கிறது. உண்மையான விசைத் தேவை மிகவும் குறைவாக இருந்தால் ஒரு பெரிய இயந்திரம் சிறந்த தேர்வாக இருக்க வேண்டிய அவசியமில்லை.

3. இன்-லைன் நேராக்குதல்:வரைந்த பிறகு, பட்டை நேரடியாக நேராக்கப் பகுதிக்கு செல்கிறது. மல்டி-ரோல் அல்லது டூ-ரோல் உள்ளமைவுகள் விட்டம், பொருள் மற்றும் தேவையான நேருக்கு ஏற்ப தேர்ந்தெடுக்கப்படலாம். பொதுவாக குறிப்பிடப்பட்ட இலக்கு≤0.3 மிமீ/மீ, பொருள், உள்வரும் நிலை மற்றும் இறுதி செயல்முறை தேவைகளுக்கு உட்பட்டது.

வாடிக்கையாளர் விண்ணப்பம்:லீனியர்-மோஷன் ஷாஃப்ட்ஸ் மற்றும் துல்லியமான கூறுகளின் பங்குக்கு, இலக்கு விட்டத்தை அடைவதை விட நேராக இருப்பது மிகவும் முக்கியமானது. கட்டுப்படுத்தப்பட்ட இன்-லைன் நேராக்க செயல்முறை, எந்திரத்திற்கு முன் தேவைப்படும் இரண்டாம் நிலை திருத்தத்தின் அளவைக் குறைக்கும்.

4. நிலையான நீள வெட்டு:திட்டமிடப்பட்ட முடிக்கப்பட்ட நீளத்திற்கு ஏற்ப வெட்டு நிலையை PLC கட்டுப்படுத்துகிறது. பொருள், விட்டம், தேவையான இறுதி நிலை மற்றும் உற்பத்தி விகிதத்திற்கு ஏற்ப சா அல்லது வெட்டு வெட்டுதல் தேர்ந்தெடுக்கப்படலாம்.

முக்கியமான அளவுரு:CNC இயந்திரம் அல்லது குளிர் தலைப்புக்கு பார்கள் நேரடியாக வழங்கப்பட்டால், கட்டிங் சகிப்புத்தன்மை மற்றும் இறுதி நிலை கீழ்நிலை அமைப்பை பாதிக்கலாம். கரடுமுரடான பங்கு தயாரிப்பிற்கு, மிகவும் இறுக்கமான வெட்டு சகிப்புத்தன்மை ஒரு நடைமுறை உற்பத்தி நன்மையை வழங்காமல் செலவை சேர்க்கலாம்.

5. எண்ட் சேம்ஃபரிங்:முடிக்கப்பட்ட பட்டை முனைகள் கூர்மையான விளிம்புகளை அகற்றுவதற்கும், கையாளுதல், அசெம்பிளி அல்லது அடுத்தடுத்த எந்திரங்களுக்குப் பொருளைத் தயாரிப்பதற்கும் அறைக்கப்படுகின்றன. வாடிக்கையாளரின் வரைபடத்தின்படி உள், வெளிப்புற அல்லது ஒருங்கிணைந்த சேம்பரிங் கட்டமைக்கப்படலாம்.

வாடிக்கையாளர் விண்ணப்பம்:ஷாஃப்ட் மற்றும் ஃபாஸ்டென்னர் உற்பத்தியில், ஒரு கட்டுப்படுத்தப்பட்ட சேம்ஃபர், கூறு உணவுகளை மேம்படுத்தலாம் மற்றும் அசெம்பிளி அல்லது அடுத்தடுத்த எந்திரத்தின் போது பர்ர் தொடர்பான சிக்கல்களின் அபாயத்தைக் குறைக்கும்.

முழுமையான பொருள் ஓட்டம்:ரா பார் → தானியங்கி ஏற்றுதல் → பாயிண்டிங் → வரைதல் → நேராக்குதல் → நிலையான நீள வெட்டு → சேம்ஃபரிங் → தானியங்கி ஸ்டாக்கிங்.

இந்த வரி தயாரிப்பில் என்ன தீர்க்கிறது

அதிக கைமுறை பரிமாற்றம்:ஐந்து செயல்பாடுகள் பிரிக்கப்பட்டால், பார்கள் மீண்டும் மீண்டும் இறக்கப்பட்டு, சீரமைக்கப்பட்டு மீண்டும் ஏற்றப்பட வேண்டும். தானியங்கி பரிமாற்றம் நிலையங்களுக்கிடையே கையாளுதலைக் குறைக்கிறது மற்றும் நீண்ட பார்கள் அல்லது எளிதில் கீறப்பட்ட முடிக்கப்பட்ட மேற்பரப்புகளுக்கு குறிப்பாக மதிப்புமிக்கது.

நிலையற்ற கீழ்நிலை நேர்நிலை:ஒரு எந்திரம் அல்லது அசெம்பிளி செயல்முறைக்கு தேவையான இறுதி நேராக வரைதல் மட்டும் உத்தரவாதம் அளிக்காது. ஒரு இன்-லைன் ஸ்ட்ரெய்ட்னர், வரைந்த உடனேயே ஒரு பிரத்யேக திருத்தம் கட்டத்தை வழங்குகிறது.

சீரற்ற முடிக்கப்பட்ட நீளம்:கைமுறையாக அளவிடுதல் மற்றும் வெட்டுதல் தொகுதிகளுக்கு இடையே மாறுபாட்டை உருவாக்கலாம். PLC-கட்டுப்படுத்தப்பட்ட நீளம் பொருத்துதல் இயக்குனருக்கு மீண்டும் மீண்டும் செய்யக்கூடிய உற்பத்தி குறிப்பை வழங்குகிறது.

தனி உற்பத்தி பதிவுகள்:சுயாதீன இயந்திரங்கள் மூலம், வெவ்வேறு உற்பத்தி ஆர்டர்கள் அல்லது ஆபரேட்டர்களுக்கு இடையே பொருள் மாற்றப்படலாம். மையப்படுத்தப்பட்ட கட்டுப்பாடு வரைதல், நேராக்குதல், வெட்டுதல் மற்றும் சேம்ஃபரிங் அளவுருக்களை ஒரு தயாரிப்பு செய்முறையாக நிர்வகிக்க அனுமதிக்கிறது.

உயர் தொழிலாளர் உள்ளீடு:ஒவ்வொரு நிலையத்திலும் ஒரு பிரத்யேக ஆபரேட்டர் தேவைப்படுவதைக் காட்டிலும், உற்பத்தி சுழற்சியை மேற்பார்வையிட ஒரு ஆபரேட்டருக்கு ஒருங்கிணைக்கப்பட்ட வரி வடிவமைக்கப்பட்டுள்ளது. உண்மையான பணியாளர்கள் ஏற்றுதல், பேக்கேஜிங் மற்றும் தொழிற்சாலை ஆட்டோமேஷன் தேவைகளைப் பொறுத்தது.

முக்கிய அம்சங்கள் மற்றும் பொறியியல் பரிசீலனைகள்

ஒருங்கிணைந்த ஐந்து செயல்முறை உற்பத்தி:சுட்டி, வரைதல், நேராக்குதல், வெட்டுதல் மற்றும் சேம்ஃபர் செய்தல் ஒரு செயல்முறை பாதையில் இணைக்கப்பட்டுள்ளன. ஒரே வரிசை தொடர்ந்து பயன்படுத்தப்படும் மீண்டும் மீண்டும் உற்பத்திக்கு இது மிகவும் மதிப்புமிக்கது.

புஷ்-டிரா உள்ளமைவு:ஹைட்ராலிக் புஷ் ஹெட், மெயின் டிராயிங் கேரேஜ் எடுத்துச் செல்வதற்கு முன், ஆரம்ப இறக்க-நுழைவு எதிர்ப்பைக் கடக்க உதவுகிறது. பார் விட்டம், பொருள் வலிமை அல்லது வரைதல் குறைப்பு அதிகரிக்கும் போது இது மிகவும் முக்கியமானது.

Ø13–Ø100 மிமீ பார் வரம்பு:கிடைக்கக்கூடிய FR மாதிரிகள் வெவ்வேறு விட்டம் வரம்புகளை உள்ளடக்கியது. ஒரு மாதிரியைத் தேர்ந்தெடுப்பது, கிடைக்கக்கூடிய மிகப்பெரிய விட்டம் வரம்பைத் தேர்ந்தெடுப்பதற்குப் பதிலாக உண்மையான தொடக்க விட்டம் மற்றும் வரைதல் விசையின் அடிப்படையில் இருக்க வேண்டும்.

இன்-லைன் நேராக்குதல்:பட்டை விட்டம், பொருள் மகசூல் வலிமை, வரைதல் நிலை மற்றும் தேவையான நேரான தன்மை ஆகியவற்றின் படி ஸ்ட்ரைட்னர் தேர்ந்தெடுக்கப்படுகிறது. பொதுவான பங்கு தயாரிப்புக்கு, தீவிர நேர்த்தியான விவரக்குறிப்புகள் தேவையில்லை; தண்டுகள் மற்றும் துல்லியமான கூறுகளுக்கு, அவை நேரடியாக எந்திர கொடுப்பனவு மற்றும் நிராகரிப்பு விகிதங்களை பாதிக்கலாம்.

தானியங்கி வெட்டு:PLC-கட்டுப்படுத்தப்பட்ட நீள அமைப்பு மீண்டும் மீண்டும் கைமுறை அளவீட்டைக் குறைக்கிறது. பார் மெட்டீரியல், விட்டம், உற்பத்தி வேகம் மற்றும் தேவையான கட்-எண்ட் தரம் ஆகியவற்றின் படி சா மற்றும் வெட்டு தீர்வுகளை மதிப்பீடு செய்யலாம்.

தானியங்கி சேம்பரிங்:சேம்ஃபர் பரிமாணங்கள் கீழ்நிலை எந்திரம் அல்லது அசெம்பிளி தேவைக்கு ஏற்ப குறிப்பிடப்படலாம். சேம்ஃபரிங் அலகு ஒரு சுயாதீனமான துணைப் பொருளாகக் கருதப்படுவதற்குப் பதிலாக வெட்டும் நிலையத்துடன் சேர்த்து அளவிடப்பட வேண்டும்.

மையப்படுத்தப்பட்ட PLC மற்றும் HMI:கட்டுப்பாட்டு அமைப்பு நிலைய நேரம், பரிமாற்றம், வரைதல் சுழற்சிகள், வெட்டு நீளம் மற்றும் பாதுகாப்பு இடைவெளிகளை ஒருங்கிணைக்கிறது. ஒரே தொழிற்சாலை பல நிலையான பட்டை விவரக்குறிப்புகளைச் செயல்படுத்தும்போது செய்முறை அடிப்படையிலான செயல்பாடு பயனுள்ளதாக இருக்கும்.

தொழில்நுட்ப விவரக்குறிப்புகள்

பின்வரும் FR-தொடர் விவரக்குறிப்புகள் முக்கிய வரைதல் நிலையத்தைக் குறிக்கின்றன. சுட்டி, நேராக்க, வெட்டுதல், சேம்ஃபரிங் மற்றும் பரிமாற்ற அமைப்புகள் முடிக்கப்பட்ட தயாரிப்பு தேவைகளுக்கு ஏற்ப வடிவமைக்கப்பட்டுள்ளன.

மாதிரி / அளவுரு FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
ஹைட்ராலிக் புஷ் ஹெட் டன்னேஜ் (டன்கள்) 10 20 40 50 60 80 100 120 150 200 250 300
சிலிண்டர் விட்டம் × ஸ்ட்ரோக் (மிமீ) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
எண்ணெய் பம்ப் பவர் (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
பார் பொருள் வரம்பு (மிமீ) 13-20 15-30 15-50 20-50 25–55 30-60 30-65 35-70 35–75 40-80 45-90 50–100
முக்கிய மோட்டார் சக்தி (kW) 22 37 55 75 90 110 132 166 200 225 300 400

முக்கியமானது:ஹைட்ராலிக் புஷ்-ஹெட் டன்னேஜ் என்பது வரைதல் திறன் போன்றது அல்ல. இறுதி மாதிரியானது உண்மையான பொருள், தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், குறைப்பு விகிதம் மற்றும் உயவு நிலை ஆகியவற்றிற்கான கணக்கிடப்பட்ட வரைதல் சக்தியிலிருந்து தேர்ந்தெடுக்கப்பட வேண்டும்.

நிலையான வரைதல் நீளம் தோராயமாக உள்ளது10 மீ; நீண்ட அல்லது சிறப்பு ஸ்ட்ரோக் கட்டமைப்புகள் வடிவமைக்கப்படலாம். இந்த அட்டவணையில் உள்ள அனைத்து மாடல்களும் திடமான சுற்று பார்களுக்காக வடிவமைக்கப்பட்டுள்ளன.

சரியான கட்டமைப்பை எவ்வாறு தேர்வு செய்வது

சிறிய விட்டம் கொண்ட கார்பன் ஸ்டீல் பார்களுக்கு:குறைப்பு மற்றும் பொருள் வலிமை ஒப்பீட்டளவில் குறைந்த வரைதல் விசையை விளைவிக்கும் போது ஒரு சிறிய FR மாதிரி பொதுவாக போதுமானது. ஹைட்ராலிக் அமைப்பை மிகைப்படுத்துவது, தயாரிப்பு தரத்தை மேம்படுத்தாமல் முதலீடு மற்றும் சக்தி தேவைகளை அதிகரிக்கிறது.

துருப்பிடிக்காத எஃகுக்கு:வரைதல் விசை மற்றும் வேலை கடினப்படுத்துதல் மிகவும் முக்கியமானதாகிறது. டை மெட்டீரியல், லூப்ரிகேஷன் முறை, ஒரு பாஸ் குறைப்பு மற்றும் வரைதல் வேகம் ஆகியவை இயந்திர டன்னேஜுடன் ஒன்றாக மதிப்பிடப்பட வேண்டும்.

பெரிய அலாய் ஸ்டீல் பார்களுக்கு:ஹைட்ராலிக் புஷ் திறன் மற்றும் கட்டமைப்பு விறைப்பு ஆகியவை முக்கியமானதாக மாறும், ஏனெனில் ஆரம்ப இறக்க நுழைவுக்கு கணிசமான சக்தி தேவைப்படும். மாதிரித் தேர்வு விட்டம் மட்டும் இல்லாமல் பொறியியல் விசை கணக்கீட்டின் அடிப்படையில் இருக்க வேண்டும்.

துல்லியமான தண்டுகளுக்கு:வரைதல் இயந்திரம் சகிப்புத்தன்மை சங்கிலியின் ஒரு பகுதி மட்டுமே. நேராக்க திறன், வெட்டு நீள சகிப்புத்தன்மை, சேம்பர் பரிமாணங்கள் மற்றும் பொருள் நிலை அனைத்தும் ஆர்டர் செய்வதற்கு முன் குறிப்பிடப்பட வேண்டும்.

அதிக அளவு உற்பத்திக்கு:தானாக ஏற்றுதல், பரிமாற்றம் மற்றும் குவியலிடுதல் ஆகியவை வரைதல் வேகத்தை அதிகரிப்பதை விட முக்கியமானதாகிறது. உண்மையான உற்பத்தி இலக்கு, பரிமாற்றம் மற்றும் வெட்டு நேரம் உட்பட ஒரு மணி நேரத்திற்கு முடிக்கப்பட்ட பார்களாக மதிப்பிடப்பட வேண்டும்.

விண்ணப்பங்கள்

ஃபாஸ்டென்சர்கள் மற்றும் குளிர் தலைப்பு பங்கு

தானியங்கி பாயிண்டிங் ட்ராயிங் ஸ்ட்ரைட்டனிங் கட்டிங் மற்றும் சேம்ஃபரிங் லைன் போல்ட், ஸ்டுட்கள், பின்ஸ் மற்றும் பிற குளிர்-தலைப்பு கூறுகளுக்கு வரையப்பட்ட பட்டியை தயார் செய்யலாம், அங்கு விட்டம் நிலைத்தன்மை, நேர்த்திறன் மற்றும் கட்டுப்படுத்தப்பட்ட வெட்டு நீளம் கீழ்நிலை உருவாக்கும் செயல்முறையை பாதிக்கிறது.

வழக்கமான உற்பத்தி காட்சி:மீண்டும் மீண்டும் கார்பன் அல்லது அலாய் ஸ்டீல் கிரேடுகளை இயக்கும் ஃபாஸ்டென்னர் தயாரிப்பாளர் தானாக பாயிண்டிங் மற்றும் டிராயிங்கைப் பயன்படுத்தலாம், அதைத் தொடர்ந்து இன்-லைன் ஸ்ட்ரெயிட்டனிங் மற்றும் கட்டிங், பட்டி குளிர்-தலைப்பு தயாரிப்பில் நுழைவதற்கு முன்பு மீண்டும் மீண்டும் கையாளுதலைக் குறைக்கலாம்.

வாகன தண்டுகள் மற்றும் பவர்டிரெய்ன் கூறுகள்

பயன்பாடுகளில் ஷாஃப்ட் ஸ்டாக், ஸ்டீயரிங் கூறுகள், பிஸ்டன் கம்பிகள், வால்வு தொடர்பான கூறுகள் மற்றும் பிற துல்லியமான பட்டை தயாரிப்புகள் அடங்கும்.

வழக்கமான உற்பத்தி காட்சி:CNC மெஷினிங் லைன்களை வழங்கும் தண்டு உற்பத்தியாளருக்கு, தானியங்கி வெட்டு-நீளம் கட்டுப்பாடு இயந்திரம் செய்வதற்கு முன் கைமுறை அளவீட்டைக் குறைக்கும், அதே சமயம் நேராக்குதல் மிகவும் சீரான எந்திர கொடுப்பனவை பராமரிக்க உதவுகிறது.

தாங்கு உருளைகள் மற்றும் நேரியல்-இயக்க கூறுகள்

தாங்கி உருளைகள், வழிகாட்டி தண்டுகள் மற்றும் ஒத்த தயாரிப்புகளுக்கு, அதிகபட்ச வரைதல் வேகத்தை அடைவதை விட நேராகவும் பரிமாண நிலைத்தன்மையும் மிகவும் முக்கியமானது.

வழக்கமான உற்பத்தி காட்சி:ஒரு தாங்கி-கூறு உற்பத்தியாளர் மீண்டும் மீண்டும் செய்யக்கூடிய விட்டம் மற்றும் முடிக்கப்பட்ட-நீள விவரக்குறிப்பைச் சுற்றி வரியை உள்ளமைக்க முடியும், இது செயல்பாடுகளுக்கு இடையில் இயந்திரங்களை பிரிக்க கம்பிகளை நகர்த்தாமல் வரைதல், நேராக்குதல் மற்றும் வெட்டுதல் ஆகியவற்றை அனுமதிக்கிறது.

விண்வெளி மற்றும் சிறப்பு உலோகக்கலவைகள்

டைட்டானியம், நிக்கல் அடிப்படையிலான மற்றும் பிற சிறப்பு உலோகக் கலவைகள் வரைதல், வேலை கடினப்படுத்துதல், கருவி, உயவு மற்றும் மேற்பரப்பு பாதுகாப்பு ஆகியவற்றில் அதிக கவனம் தேவை. இந்த பயன்பாடுகள் இயந்திரத் தேர்வுக்கு முன் உண்மையான பொருள் தரங்கள் மற்றும் குறைப்பு அட்டவணையைப் பயன்படுத்தி மதிப்பீடு செய்யப்பட வேண்டும்.

வழக்கமான உற்பத்தி காட்சி:விலையுயர்ந்த அலாய் பட்டை பல முடிக்கும் நிலைகளில் மேற்பரப்பு ஒருமைப்பாட்டை பராமரிக்க வேண்டும் என்றால், தானியங்கு பரிமாற்றம் தேவையற்ற தொடர்பு புள்ளிகளை குறைக்கிறது மற்றும் செயல்முறை அளவுருக்கள் அதே உற்பத்தி வரிசையுடன் பிணைக்கப்பட அனுமதிக்கிறது.

டூல் அண்ட் டை ஸ்டீல்

அதிவேக எஃகு மற்றும் கருவி எஃகு கம்பிகளுக்கு அதிக வரைதல் சக்திகள் மற்றும் சிதைவை கவனமாகக் கட்டுப்படுத்துதல் தேவைப்படலாம். முடிக்கப்பட்ட வெற்றிடங்கள் எந்திர நடவடிக்கைகளுக்கு நேரடியாக வழங்கப்படும் போது ஒருங்கிணைந்த வெட்டு மற்றும் சேம்ஃபரிங் நிலையங்கள் பயனுள்ளதாக இருக்கும்.

வழக்கமான உற்பத்தி காட்சி:ஒரு கருவி-எஃகு செயலி மீண்டும் மீண்டும் வெற்று நீளத்தை உருவாக்கும், தேவையான சேம்ஃபர் வரியில் இணைக்கப்படும் போது ஒரு தனியான பிந்தைய வெட்டு நீக்கும் செயல்பாட்டை அகற்றும்.

செம்பு மற்றும் அலுமினியம் பார்கள்

தாமிரம் மற்றும் அலுமினியம் எஃகு இருந்து வெவ்வேறு உருமாற்றம் மற்றும் மேற்பரப்பு தேவைகள் உள்ளன. டை ஜியோமெட்ரி, லூப்ரிகேஷன் மற்றும் ஸ்ட்ரெய்டனிங் பிரஷர் ஆகியவை எஃகு-பட்டி அமைப்பிலிருந்து நகலெடுக்கப்படுவதற்குப் பதிலாக, குறிப்பிட்ட அலாய்க்காக கட்டமைக்கப்பட வேண்டும்.

வழக்கமான உற்பத்தி காட்சி:இணைப்பான் அல்லது கடத்தும் பட்டை பங்குக்கு, அதிகபட்ச வரைதல் விசையை விட குறிப்பிட்ட விட்டம் மற்றும் மேற்பரப்பு நிலையை பராமரிப்பது மிகவும் முக்கியமானதாக இருக்கலாம், எனவே கோடு பரிமாணக் கட்டுப்பாடு மற்றும் மென்மையான பரிமாற்றத்தைச் சுற்றி கட்டமைக்கப்படலாம்.

தொழிற்சாலை பொறியியல் மற்றும் தரக் கட்டுப்பாடு

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

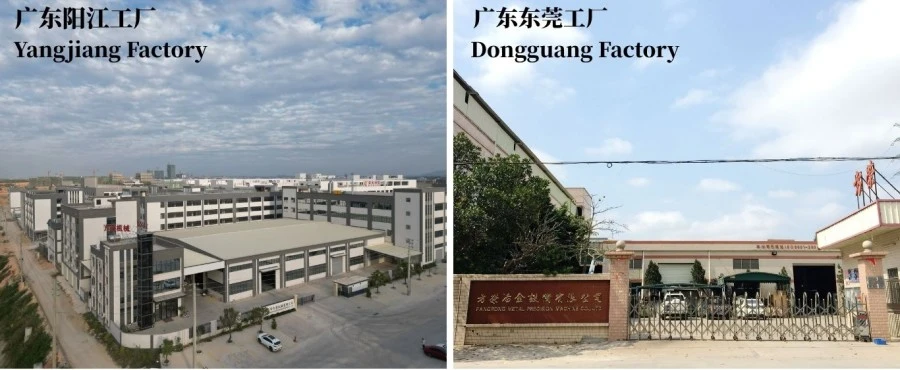
டோங்குவான் ஃபாங்ராங் மெட்டலர்ஜிகல் எக்யூப்மென்ட் கோ., லிமிடெட்.டோங்குவானில் அதன் முக்கிய உற்பத்தித் தளத்தை இயக்குகிறதுயாங்ஜியாங் ஃபாங்ராங் மெஷினரி கோ., லிமிடெட்.கூடுதல் உற்பத்தி திறனை வழங்குகிறது. வசதிகள் குளிர் வரைதல், நேராக்க மற்றும் தொடர்புடைய உலோக உருவாக்கும் உபகரணங்களை உற்பத்தி செய்கின்றன.

உற்பத்திக்கு முன் பொறியியல்

உற்பத்திக்கு முன், தானியங்கி பாயிண்டிங் டிராயிங் ஸ்ட்ரைட்டனிங் கட்டிங் மற்றும் சேம்ஃபரிங் லைன் வாடிக்கையாளரிடமிருந்து தீர்மானிக்கப்படுகிறது.பொருள் தரம், தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், முடிக்கப்பட்ட நீளம், குறைப்பு விகிதம், நேரான தேவை, வெட்டு சகிப்புத்தன்மை, சேம்பர் வடிவியல் மற்றும் இலக்கு வெளியீடு. இந்தத் தகவல் மெஷின் டன்னேஜ், டை ஏற்பாடு, ஸ்ட்ரெய்ட்னர் வகை மற்றும் ஆட்டோமேஷன் லேஅவுட் ஆகியவற்றை தீர்மானிக்கிறது.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

உற்பத்தி மற்றும் ஆய்வு:ஹைட்ராலிக் கூறுகள், சிலிண்டர் அசெம்பிளிகள், கட்டமைப்பு பாகங்கள், டை ஹோல்டர்கள், ஸ்ட்ரெய்டனிங் ரோல்ஸ் மற்றும் டிரான்ஸ்ஃபர் மெக்கானிசங்கள் ஆகியவை முழு வரி ஒருங்கிணைக்கப்படுவதற்கு முன் இயந்திரம் செய்யப்பட்டு அசெம்பிள் செய்யப்படுகின்றன. ஹைட்ராலிக் சுற்றுகள் அழுத்தம்-சோதனை செய்யப்படுகின்றன, அதே நேரத்தில் இயந்திர சீரமைப்பு மற்றும் மின் செயல்பாடுகள் ஏற்றுமதிக்கு முன் சரிபார்க்கப்படுகின்றன.

தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனை:வாடிக்கையாளர் வழங்கிய பார் மாதிரிகள் கிடைக்கும் போது முழுமையான வரியை சோதிக்க முடியும். நடைமுறை ஏற்றுக்கொள்ளும் புள்ளிகளில் வரைதல் செயல்திறன், பரிமாற்ற நம்பகத்தன்மை, நேர்த்திறன், முடிக்கப்பட்ட நீளம், சேம்ஃபர் பரிமாணங்கள், பாதுகாப்பு இன்டர்லாக்ஸ் மற்றும் தானியங்கி சுழற்சி நிலைத்தன்மை ஆகியவை அடங்கும்-எந்திரம் சுமை இல்லாமல் இயங்க முடியுமா என்பது மட்டுமல்ல.

சான்றிதழ்கள் மற்றும் பொருந்தக்கூடிய தரநிலைகள்

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:நிறுவனத்தின் வடிவமைப்பு, உற்பத்தி மற்றும் சேவை செயல்முறைகளை உள்ளடக்கிய தர மேலாண்மை அமைப்பு. சான்றிதழ் எண். UQ231211R1.

CE:பொருந்தக்கூடிய ஐரோப்பிய இயந்திரத் தேவைகளுக்கு நிலையான FR உபகரணங்கள் வழங்கப்படுகின்றன. EU திட்டங்களுக்கு, இறுதி இயந்திர உள்ளமைவு மற்றும் இணக்க அறிவிப்பு ஆகியவை பொருந்தக்கூடிய சட்டம் மற்றும் வழங்கப்பட்ட உபகரணங்களுக்கான இணக்கமான தரநிலைகளுக்கு எதிராக சரிபார்க்கப்பட வேண்டும்.

இயந்திர பாதுகாப்பு:அவசரகால நிறுத்தங்கள், பாதுகாப்பு மற்றும் இன்டர்லாக் போன்ற பாதுகாப்பு செயல்பாடுகள் இறுதி இயந்திர கட்டமைப்பின் படி இணைக்கப்பட்டுள்ளன. சரியான பொருந்தக்கூடிய EN/ISO பாதுகாப்பு தரநிலைகள் இயந்திரத்துடன் வழங்கப்பட்ட தொழில்நுட்ப ஆவணங்களில் உறுதிப்படுத்தப்பட வேண்டும்.

SGS ஆய்வு:கொள்முதல் ஒப்பந்தம் அல்லது திட்ட விவரக்குறிப்பு மூலம் தேவைப்படும் போது மூன்றாம் தரப்பு ஆய்வு ஏற்பாடு செய்யப்படலாம்.

காப்புரிமைகள்:FangRong அதன் உலோக உருவாக்கும் கருவிகளில் பயன்படுத்தப்படும் கூறுகள் மற்றும் வழிமுறைகளை உள்ளடக்கிய கண்டுபிடிப்பு மற்றும் பயன்பாட்டு மாதிரி காப்புரிமைகளை கொண்டுள்ளது என்று கூறுகிறது.

ஆர்டர் செய்தல், MOQ, விலை மற்றும் டெலிவரி

MOQ: 1 முழுமையான உற்பத்தி வரி.தானியங்கி பாயிண்டிங் ட்ராயிங் ஸ்ட்ரைட்டனிங் கட்டிங் மற்றும் சேம்ஃபரிங் லைன் வாடிக்கையாளரின் பார் விவரக்குறிப்புகளின்படி வடிவமைக்கப்பட்டு தயாரிக்கப்படுகிறது, எனவே ஒரு முழுமையான திட்டத்திற்கு ஒரு தொகுப்பு போதுமானது.

அளவு அடிப்படையிலான மேற்கோள்:ப்ராஜெக்ட் வாங்குவதற்கு, மேற்கோள்கள் கட்டமைக்கப்படலாம்1 செட், 2-3 செட் மற்றும் 4+ செட். ஒவ்வொரு அளவு அடுக்குக்கான உண்மையான யூனிட் விலையானது வணிக மேற்கோளில் உறுதிப்படுத்தப்பட வேண்டும், ஏனெனில் கட்டமைப்பு, கருவி மற்றும் தன்னியக்க நிலை ஆகியவை சாதனத்தின் விலையை மாற்றும்.

FOB கால: FOB ஷென்சென் துறைமுகம், சீனாபொருந்தும் போது ஏற்றுமதி மேற்கோள்களுக்குப் பயன்படுத்தலாம். இறுதித் துறைமுகம், பேக்கிங் விவரக்குறிப்பு, உள்நாட்டுப் போக்குவரத்து மற்றும் ஏற்றுமதி கட்டணங்கள் ஆகியவை ப்ரோஃபார்மா விலைப்பட்டியல் மற்றும் விற்பனை ஒப்பந்தத்தில் வெளிப்படையாகக் குறிப்பிடப்பட வேண்டும்.

நிலையான ஆர்டர் முன்னணி நேரம்:தோராயமாக60-90 நாட்கள்FR-5T முதல் FR-60T போன்ற நிலையான உள்ளமைவுகளுக்கு, இறுதி தொழில்நுட்ப உறுதிப்படுத்தல் மற்றும் உற்பத்தி அட்டவணைக்கு உட்பட்டது.

ஹெவி-டூட்டி ஸ்டாண்டர்ட் ஆர்டர்:தோராயமாக90-150 நாட்கள்இயந்திர அளவு, ஆட்டோமேஷன் மற்றும் சோதனைத் தேவைகளைப் பொறுத்து FR-80T மற்றும் பெரிய உள்ளமைவுகளுக்கு.

அவசர உத்தரவு:ஆர்டரை உறுதிப்படுத்தும் முன் துரிதப்படுத்தப்பட்ட உற்பத்தி அட்டவணையை கோரலாம். திவிரைவுபடுத்தப்பட்ட முன்னணி நேரம் திட்டம் சார்ந்ததுமற்றும் கூறுகள் கிடைக்கும் தன்மை, தொழிற்சாலை திறன் மற்றும் தேவையான FAT அட்டவணையை சரிபார்த்த பிறகு உறுதிப்படுத்தப்பட வேண்டும். இந்த உருப்படிகள் உறுதிசெய்யப்படுவதற்கு முன், அனுமானிக்கப்படும் டெலிவரி தேதியுடன் அவசர ஆர்டரை மேற்கோள் காட்டக்கூடாது.

தொகுப்புகள் மற்றும் கப்பல் போக்குவரத்து

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

போக்குவரத்து பரிமாணங்களுக்கு ஏற்ப நிரம்பிய பிரிவு உபகரணங்களுடன் ஏற்றுமதி ஏற்றுமதிக்கு வரி தயாராக உள்ளது. இயந்திர கட்டமைப்பு மற்றும் கப்பல் வழி தேவைப்படும் இடங்களில் மரப் பெட்டிகள், ஈரப்பதம் பாதுகாப்பு மற்றும் அரிப்பு பாதுகாப்பு ஆகியவை பயன்படுத்தப்படுகின்றன. வரி தளவமைப்பு இறுதி செய்யப்பட்ட பிறகு இறுதி பேக்கிங் பரிமாணங்கள் மற்றும் கொள்கலன் ஏற்றுதல் திட்டங்கள் உறுதிப்படுத்தப்படுகின்றன.

அடிக்கடி கேட்கப்படும் கேள்விகள்

Q1: கோடு உண்மையில் சுட்டி, வரைதல், நேராக்க, வெட்டுதல் மற்றும் சேம்ஃபரிங் தானாகச் செயல்படுகிறதா?

ஆம். நிலையான கருத்து அனைத்து ஐந்து செயல்பாடுகளையும் தானியங்கி பரிமாற்றம் மற்றும் மையப்படுத்தப்பட்ட PLC கட்டுப்பாடு மூலம் இணைக்கிறது. இருப்பினும், கச்சா பார்களை ஏற்றுதல், முடிக்கப்பட்ட மூட்டைகளை அகற்றுதல் மற்றும் பொருள் நிரப்புதல் ஆகியவை தேர்ந்தெடுக்கப்பட்ட ஏற்றுதல் மற்றும் அடுக்கி வைக்கும் அமைப்பைப் பொறுத்து ஆபரேட்டரின் ஈடுபாடு இன்னும் தேவைப்படலாம்.

Q2: நான் எப்படி வரைதல் தொனியை தேர்ந்தெடுக்க வேண்டும்?

பட்டை விட்டத்தில் இருந்து மட்டும் இயந்திரத்தைத் தேர்ந்தெடுக்க வேண்டாம். தேவையான வரைதல் விசை பொருள் தரம், தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், ஒரு பாஸிற்கான குறைப்பு, இறக்க கோணம், உயவு மற்றும் வரைதல் வேகம் ஆகியவற்றைப் பொறுத்தது. FR மாதிரியைத் தேர்ந்தெடுப்பதற்கு முன் இந்த அளவுருக்களை FangRong க்கு வழங்கவும்.

Q3: இயந்திரம் ஹைட்ராலிக் புஷ் ஹெட்டைப் பயன்படுத்தினால், சுட்டி நிலையம் அவசியமா?

புஷ் ஹெட் மற்றும் பாயிண்டிங் ஸ்டேஷன் வெவ்வேறு செயல்பாடுகளைச் செய்கின்றன. புஷ் ஹெட் டை என்ட்ரிக்கு உதவ அச்சு சக்தியை வழங்குகிறது, அதே சமயம் பாயிண்டிங் முனையை டையில் நுழையக்கூடிய வடிவவியலுக்கு குறைக்கிறது. ஒரு குறிப்பிட்ட பாயிண்டிங் முறையின் தேவை தொடக்கப் பட்டை விட்டம், பொருள் மற்றும் டை உள்ளமைவைப் பொறுத்தது. புஷ்-டிரா செயல்பாடு அதை நீக்குகிறது என்று கருதுவதை விட பாயிண்டிங் ஸ்க்ராப் தனித்தனியாக மதிப்பிடப்பட வேண்டும்.

Q4: கோடு எந்த நேராக அடைய முடியும்?

இன்-லைன் ஸ்ட்ரெய்ட்னருக்குக் கூறப்பட்ட நிலையான இலக்கு≤0.3 மிமீ/மீ. உண்மையான அடையக்கூடிய நேரானது பட்டை பொருள், விட்டம், உள்வரும் நிலை, வரைதல் நிலை மற்றும் ஸ்ட்ரைட்னர் உள்ளமைவைப் பொறுத்தது. முக்கியமான தண்டு அல்லது துல்லியமான பயன்பாடுகளுக்கு, உற்பத்திக்கு முன் ஏற்றுக்கொள்ளும் முறை மற்றும் அளவீட்டு நீளம் ஒப்புக் கொள்ளப்பட வேண்டும்.

Q5: வரியானது துருப்பிடிக்காத எஃகு அல்லது அதிக வலிமை கொண்ட அலாய் ஸ்டீலைச் செயலாக்க முடியுமா?

ஆம், பொறியியல் உறுதிப்படுத்தலுக்கு உட்பட்டது. இந்த பொருட்களுக்கு பொதுவாக அதிக வரைதல் சக்தி மற்றும் கடினப்படுத்துதல், உயவு, இறக்குதல் தேர்வு மற்றும் ஒரு பாஸ் குறைப்பு ஆகியவற்றில் அதிக கவனம் தேவைப்படுகிறது. இயந்திரத்தை அளவிடுவதற்கு முன் பொருள் தரம் வழங்கப்பட வேண்டும்.

Q6: ஒரே இயந்திரத்தில் பட்டை விட்டம் மற்றும் முடிக்கப்பட்ட நீளத்தை மாற்ற முடியுமா?

ஆம், வடிவமைக்கப்பட்ட இயக்க வரம்பிற்குள். விட்டம் மாற்றங்களுக்கு பொதுவாக தொடர்புடைய கருவி மற்றும் அமைவு மாற்றங்கள் தேவைப்படுகின்றன, அதே நேரத்தில் முடிக்கப்பட்ட நீளத்தை இயந்திரத்தின் வெட்டு மற்றும் கையாளுதல் வரம்புகளுக்குள் PLC மூலம் திட்டமிடலாம். தினசரி உற்பத்தியில் பல விட்டம் கலந்திருந்தால், கருவி-மாற்ற நேரத்தை உற்பத்தி-திறன் கணக்கீட்டில் சேர்க்க வேண்டும்.

Q7: தானியங்கி வெட்டு எவ்வளவு துல்லியமானது?

வெட்டும் துல்லியம் வெட்டு முறை, பட்டை விட்டம், பொருள், அளவிடும் அமைப்பு மற்றும் தேவையான சகிப்புத்தன்மை ஆகியவற்றைப் பொறுத்தது. "உயர் துல்லியம்" போன்ற பொதுவான அறிக்கையை நம்புவதற்குப் பதிலாக, முடிக்கப்பட்ட நீள சகிப்புத்தன்மை தொழில்நுட்ப ஒப்பந்தத்தில் குறிப்பிடப்பட வேண்டும்.

Q8: எங்களுடைய தற்போதைய உற்பத்தி வரிசையுடன் நீங்கள் வரியை ஒருங்கிணைக்க முடியுமா?

ஆம். தளவமைப்புப் பொறியியலின் போது பரிமாற்ற திசை, ஏற்றுதல் உயரம், முடிக்கப்பட்ட-பட்டி அடுக்கி வைத்தல், அப்ஸ்ட்ரீம் பங்கு தயாரிப்பு மற்றும் கீழ்நிலை எந்திர இடைமுகங்கள் ஆகியவற்றைக் கருத்தில் கொள்ளலாம். மேற்கோள் கட்டத்தில் ஏற்கனவே உள்ள வரி தளவமைப்பு மற்றும் பொருள்-பாய்ச்சல் திசையை வழங்குவது நிறுவலுக்குப் பிறகு விலையுயர்ந்த மாற்றங்களைத் தவிர்க்க உதவுகிறது.

Q9: மேற்கோளுக்கு நான் என்ன தகவலை வழங்க வேண்டும்?

வழங்கவும்பொருள் தரம், தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், பட்டை நீளம், முடிக்கப்பட்ட நீளம், தேவையான நேரான தன்மை, சேம்பர் அளவு, ஆண்டு அல்லது மணிநேர வெளியீடு, தற்போதுள்ள அப்ஸ்ட்ரீம் உபகரணங்கள், மின்சாரம் மற்றும் விருப்பமான ஆட்டோமேஷன் நிலை. ஒரு மாதிரி வரைதல் அல்லது முடிக்கப்பட்ட தயாரிப்பு வரைதல் வெட்டுதல் மற்றும் சாம்பரிங் நிலையங்களை வரையறுக்க பயனுள்ளதாக இருக்கும்.

Q10: நிலையான வரியில் என்ன சேர்க்கப்பட்டுள்ளது?

வழக்கமான நோக்கத்தில் பாயிண்டிங் ஸ்டேஷன், புஷ்-டிரா டிராயிங் மெஷின், ஹைட்ராலிக் பவர் யூனிட், டிராயிங் கேரேஜ், இன்-லைன் ஸ்ட்ரெய்ட்னர், ஆட்டோமேட்டிக் கட்டிங் யூனிட், சேம்ஃரிங் யூனிட், டிரான்ஸ்ஃபர் மெக்கானிசஸ் மற்றும் பிஎல்சி/எச்எம்ஐ கட்டுப்பாட்டு அமைப்பு ஆகியவை அடங்கும். விலைகள் மற்றும் சிறப்பு கருவிகள் மேற்கோளில் தனித்தனியாக பட்டியலிடப்பட வேண்டும், எனவே வாங்குபவர் முழுமையான திட்டச் செலவை தெளிவாகக் கண்டறிய முடியும்.

Q11: MOQ என்றால் என்ன?

MOQ என்பது1 முழுமையான உற்பத்தி வரி. அளவு அடிப்படையிலான மேற்கோள்களைத் தயாரிக்கலாம்1 செட், 2-3 செட் மற்றும் 4+ செட். ஒவ்வொரு அளவு மட்டத்திலும் உண்மையான விலை இறுதி இயந்திர கட்டமைப்பு மற்றும் கருவியைப் பொறுத்தது.

Q12: நிலையான விநியோக விதிமுறைகள் என்ன?

நிலையான கட்டமைப்புகள் பொதுவாக தேவைப்படும்60-90 நாட்கள். பெரிய FR-80T மற்றும் அதற்கு மேற்பட்ட திட்டங்களுக்கு பொதுவாக தேவைப்படும்90-150 நாட்கள். அவசரத் திட்டங்களுக்கு, கூறுகள் கிடைக்கும் தன்மை மற்றும் தற்போதைய தொழிற்சாலை திறன் ஆகியவற்றின் அடிப்படையில் ஒப்பந்தத்தில் கையெழுத்திடுவதற்கு முன் துரிதப்படுத்தப்பட்ட அட்டவணையை மதிப்பீடு செய்யலாம்.

Q13: நீங்கள் FOB ஐ மேற்கோள் காட்ட முடியுமா?

ஆம்.FOB ஷென்சென் துறைமுகம், சீனாபொருந்தும் போது மேற்கோள் காட்டலாம். மேற்கோள் FOB போர்ட், பேக்கிங் ஸ்கோப், உள்நாட்டு போக்குவரத்து பொறுப்பு மற்றும் விலக்கப்பட்ட கட்டணங்கள் ஆகியவற்றை தெளிவாகக் குறிப்பிட வேண்டும், எனவே வாங்குபவர் அதே அடிப்படையில் சலுகைகளை ஒப்பிடலாம்.

Q14: என்ன உத்தரவாதம் மற்றும் விற்பனைக்குப் பிந்தைய ஆதரவு வழங்கப்படுகிறது?

நிலையான உத்தரவாதம்பணியமர்த்தப்பட்டதிலிருந்து 12 மாதங்கள். நிறுவல் மேற்பார்வை, ஆணையிடுதல், ஆபரேட்டர் பயிற்சி, உதிரி பாகங்கள் ஆதரவு மற்றும் தொலைநிலை சரிசெய்தல் ஆகியவை ஒப்பந்தத்தின்படி சேர்க்கப்படலாம். சரியான பதில் முறை மற்றும் உதிரி பாகங்கள் விற்பனை ஒப்பந்தத்தில் குறிப்பிடப்பட வேண்டும்.

Q15: எனது சொந்தப் பொருளைக் கொண்டு நான் இயந்திரத்தை சோதிக்கலாமா?

ஆம். கடினமான உலோகக்கலவைகள், இறுக்கமான நேரான தேவைகள் அல்லது சிறப்பு சேம்ஃபர் வடிவவியலை உள்ளடக்கிய திட்டங்களுக்கு வாடிக்கையாளர் வழங்கிய பொருட்களைக் கொண்டு சோதனை செய்வது பரிந்துரைக்கப்படுகிறது. இது வரைதல் விசை, கருவி, நேராக்க அமைப்பு, வெட்டுதல் மற்றும் முடிக்கப்பட்ட மேற்பரப்பு ஆகியவற்றை ஏற்றுமதிக்கு முன் மதிப்பீடு செய்ய அனுமதிக்கிறது.

Q16: தொழிற்சாலை ஏற்றுக்கொள்ளும் சோதனையின் போது எதைச் சரிபார்க்க வேண்டும்?

வாங்குபவர் இயந்திர இயக்கத்தை விட அதிகமாக சரிபார்க்க வேண்டும். ஒரு நடைமுறை கொழுப்பு உள்ளடக்கியதாக இருக்க வேண்டும்வரைதல் விசை மற்றும் சுழற்சி நிலைத்தன்மை, பட்டை பரிமாற்றம், பரிமாணக் குறைப்பு, நேர்த்திறன், முடிக்கப்பட்ட நீளம், சேம்பர் பரிமாணங்கள், ஹைட்ராலிக் கசிவு, மின் செயல்பாடுகள் மற்றும் பாதுகாப்பு இடைப்பூட்டுகள். முக்கியமான தயாரிப்புகளுக்கு, முடிக்கப்பட்ட மாதிரிகள் ஒப்புக்கொள்ளப்பட்ட ஏற்பு விவரக்குறிப்பிற்கு எதிராக அளவிடப்பட வேண்டும்.

Q17: இயந்திரத்திற்கு சிறப்பு அடித்தள வேலை தேவையா?

தேவையான அடித்தளம் வரி நீளம், இயந்திர எடை, வரைதல் விசை மற்றும் தளத்தின் நிலைமைகளைப் பொறுத்தது. இறுதி உபகரண தளவமைப்பு உறுதிசெய்யப்பட்ட பிறகு FangRong அடித்தளம் மற்றும் ஆங்கர்-போல்ட் வரைபடங்களை வழங்க முடியும். நிறுவலுக்கு முன் அங்கீகரிக்கப்பட்ட வரைபடத்தின் படி சிவில் அடித்தளம் முடிக்கப்பட வேண்டும்.

Q18: வரியை தனிப்பயனாக்க முடியுமா?

ஆம். பொதுவான தனிப்பயனாக்கப் பகுதிகளில் பார் விட்டம் வரம்பு, ட்ராயிங் ஸ்ட்ரோக், டை ஹோல்டர், ஸ்ட்ரெய்ட்னர் உள்ளமைவு, வெட்டும் முறை, சேம்ஃபர் வடிவியல், பரிமாற்ற அமைப்பு, ஏற்றுதல் மற்றும் அடுக்கி வைத்தல், பிஎல்சி தொடர்பு மற்றும் முடிக்கப்பட்ட பார் கையாளுதல் ஆகியவை அடங்கும். பயன்படுத்தப்படாத செயல்பாடுகளைச் சேர்ப்பதற்குப் பதிலாக உண்மையான உற்பத்தி செயல்முறையிலிருந்து தனிப்பயனாக்கம் முடிக்கப்பட வேண்டும்.

ஒரு ஒருங்கிணைந்த பட்டை முடிக்கும் வரிக்கு FangRong ஐ ஏன் தேர்வு செய்ய வேண்டும்

Why Choose FangRong Full Automatic Bar Finishing Line

1998 முதல் டிராபெஞ்ச் பொறியியல்:FangRong இரண்டு தசாப்தங்களுக்கும் மேலாக குளிர் வரைதல் மற்றும் தொடர்புடைய உலோக உருவாக்கும் கருவிகளில் கவனம் செலுத்துகிறது. அதன் உபகரணங்கள் 70 க்கும் மேற்பட்ட நாடுகளில் உள்ள வாடிக்கையாளர்களுக்கு வழங்கப்பட்டுள்ளதாக நிறுவனம் கூறுகிறது.

ஒருங்கிணைந்த செயல்முறை பொறியியல்:திட்டம் ஒரு டிராபெஞ்சை வழங்குவதற்கு மட்டுப்படுத்தப்படவில்லை. வரைதல் விசை, டை ஏற்பாடு, நேராக்குதல், வெட்டுதல், சாம்பரிங் மற்றும் பொருள் பரிமாற்றம் ஆகியவை ஒன்றாக வேலை செய்ய வேண்டும்; வாடிக்கையாளர் ஒரு முடிக்கப்பட்ட பட்டியை இடைநிலை சேமிப்பு இல்லாமல் அனைத்து செயல்பாடுகளையும் கடந்து செல்ல விரும்பும் போது இது மிகவும் முக்கியமானது.

இரண்டு உற்பத்தி வசதிகள்:டோங்குவான் மற்றும் யாங்ஜியாங் உற்பத்தி வசதிகள் பெரிய அல்லது பல இயந்திர திட்டங்களுக்கு கூடுதல் உற்பத்தி திறனை வழங்குகின்றன.

விண்ணப்ப அடிப்படையிலான சோதனை:சாத்தியமான இடங்களில், வாடிக்கையாளரின் உண்மையான பார் பொருளைக் கொண்டு சோதனை செய்வது, இறக்கப்படாத இயந்திர ஆர்ப்பாட்டத்தை விட மிகவும் பயனுள்ள சான்றுகளை வழங்குகிறது. துருப்பிடிக்காத எஃகு, அதிக வலிமை கொண்ட அலாய் ஸ்டீல் மற்றும் இறுக்கமான சகிப்புத்தன்மை பயன்பாடுகளுக்கு இது மிகவும் பொருத்தமானது.

பிரசவத்திற்குப் பிறகு பொறியியல் ஆதரவு:நிறுவல் மேற்பார்வை, ஆணையிடுதல், ஆபரேட்டர் பயிற்சி, உதிரி பாகங்கள் ஆதரவு மற்றும் தொலைநிலை சரிசெய்தல் ஆகியவை திட்ட நோக்கத்தின்படி சேர்க்கப்படலாம்.

துல்லியமான இயந்திரத் தேர்வு மற்றும் மேற்கோளுக்கு, பொருள் தரம், தொடக்க விட்டம், முடிக்கப்பட்ட விட்டம், முடிக்கப்பட்ட நீளம், தேவையான நேரான தன்மை, சேம்பர் பரிமாணங்கள் மற்றும் இலக்கு வெளியீடு ஆகியவற்றை அனுப்பவும். இந்த அளவுருக்கள் பொறியியல் குழுவிற்கு பொருத்தமான FR மாதிரி மற்றும் ஒருங்கிணைந்த வரி உள்ளமைவை தீர்மானிக்க போதுமானது.

விசாரணையை அனுப்பு
தொடர்பு தகவல்
  • முகவரி

    எண்.163, ஷாடோங் சாலை, ஷாபு 2வது தொழில்துறை மண்டலம், தலாங் டவுன், டோங்குவான் நகரம், குவாங்டாங், சீனா

  • டெல்

    +86-769-83202640

  • மின்னஞ்சல்

    frsale@dgfangrong.com

உங்கள் பொருள், தயாரிப்பு விவரக்குறிப்புகள், உற்பத்தி செயல்முறை மற்றும் உபகரணங்கள் தேவைகள் பற்றி எங்களிடம் கூறுங்கள். FangRong உங்கள் பயன்பாட்டிற்கான பொருத்தமான குளிர் வரைதல் இயந்திரம், வரைதல் டைஸ், நேராக்க இயந்திரம் மற்றும் தனிப்பயனாக்கப்பட்ட தீர்வுகளைப் பற்றி விவாதிக்கலாம்.
மதிப்பீடு:
5.0
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்